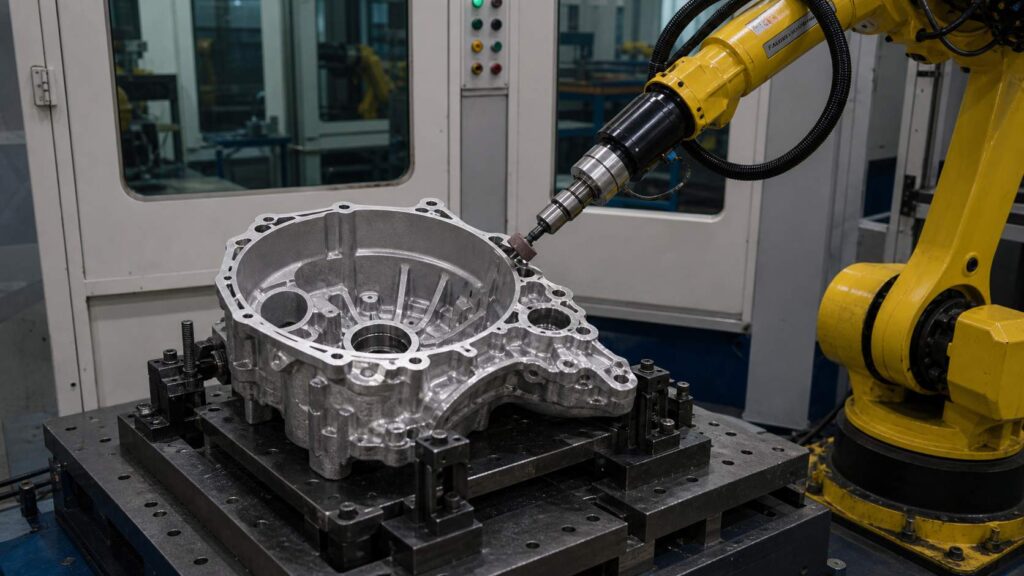
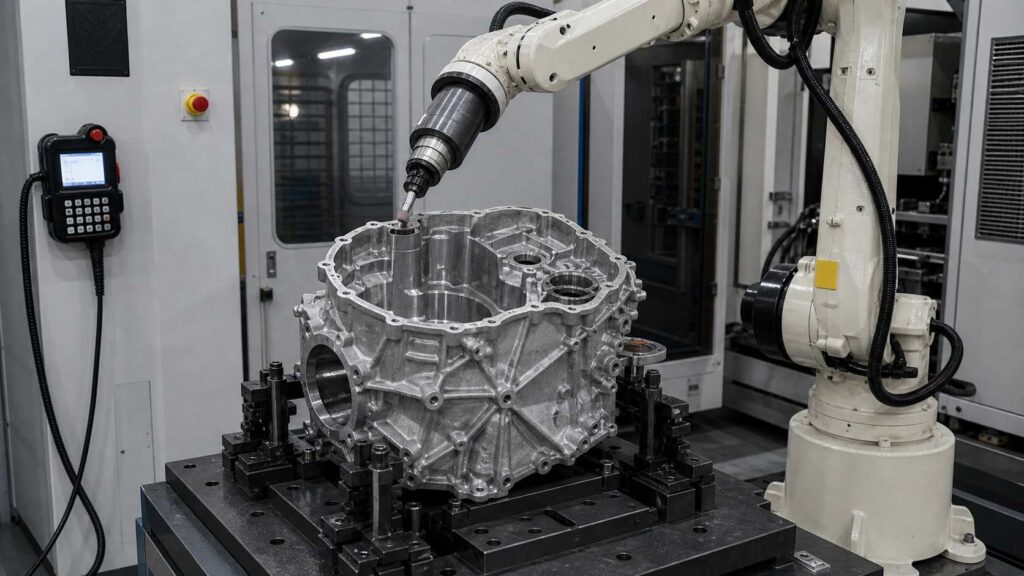
Основные корпуса трансмиссии CVT из алюминиевого сплава представляют собой крупные конструкционные детали, изготовленные методом литья под давлением, которые используются в системах бесступенчатой трансмиссии. По сравнению с боковой крышкой трансмиссии CVT основной корпус имеет более сложную трехмерную конструкцию, включающую большие полости, отверстия для подшипников, отверстия для валов, зоны масляных каналов, уплотнительные фланцы, монтажные выступы, усилительные ребра, участки с толстыми стенками и нерегулярные наружные контуры.
Данное роботизированное решение для удаления заусенцев и шлифования предназначено для обработки основных корпусов трансмиссий с бесступенчатой коробкой передач (CVT) из алюминиевого сплава, используемых в автомобильных трансмиссионных узлах. Оно позволяет удалять заусенцы, обломок, острые кромки, остатки линии разъема и локальные следы от литниковых каналов с отверстий полостей, кромок отверстий под подшипники, монтажных отверстий, уплотнительных фланцев, переходов ребер и внешних контуров, одновременно повышая стабильность качества финишной обработки и снижая трудозатраты на ручную шлифовку.
What Is an Aluminum Alloy CVT Transmission Main Housing?
Основной корпус трансмиссии CVT из алюминиевого сплава является основным несущим элементом бесступенчатой трансмиссии. Он обеспечивает опору и защиту таких компонентов трансмиссии, как шкивы, валы, подшипники, узлы гидравлического управления и внутренние масляные каналы. Обычно он собирается вместе с боковыми крышками, корпусами клапанов, уплотнениями и другими компонентами трансмиссии, образуя полную систему трансмиссии CVT.
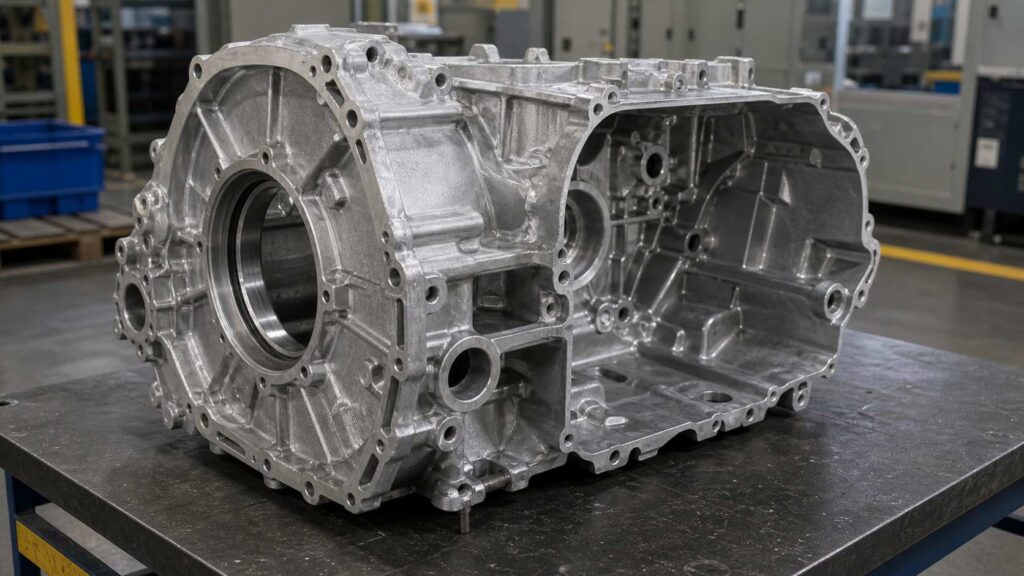
Function drives the finishing spec here: robotic deburring, local grinding, flash removal and edge cleanup, with no decorative polishing involved. Burrs and casting residues come off, while bearing holes, machined surfaces, sealing faces and internal functional areas stay as delivered.
| Артикул | Подробности |
|---|---|
| Название заготовки | Основной корпус коробки передач CVT из алюминиевого сплава |
| Альтернативное название | Основной корпус CVT / Корпус коробки передач CVT / Основной корпус редуктора CVT |
| Типовой размер | Длина составляет примерно 350–800 мм, в зависимости от модели трансмиссии |
| Материал | Литье под давлением из алюминиевого сплава |
| Основной процесс | Роботизированная зачистка и шлифование |
| Процессы с поддержкой | Удаление облома, снятие заусенцев с краев отверстий, очистка краев полостей, шлифование остатков литниковых каналов в отдельных местах |
| Основные направления деятельности | Большое отверстие рабочей полости, отверстия под подшипники, отверстия для валов, монтажные отверстия, уплотнительные фланцы, кромки масляных каналов, усилительные ребра, наружные контуры, области вырезов для литниковых каналов |
| Охраняемые территории | Седла подшипников, прецизионные отверстия в валах, обработанные уплотнительные поверхности, контактные поверхности прокладок, функциональные поверхности масляных каналов, опорные поверхности для монтажа |
| Финальный гол | Удаляйте заусенцы, обломки, острые кромки и локальные остатки, обеспечивая при этом защиту прецизионных поверхностей, связанных с трансмиссией |
Типичные проблемы при отделке основного корпуса коробки передач CVT из алюминиевого сплава
Основной корпус трансмиссии CVT из алюминиевого сплава сложнее в обработке, чем боковая крышка, поскольку он сочетает в себе большие полости, прецизионные отверстия, уплотнительные фланцы, участки с толстыми стенками и множество ребер жесткости. Заусенцы могут появляться вокруг отверстий полостей, отверстий под подшипники, отверстий под валы, отверстий под болты, краев масляных каналов, границ фланцев, линий разъема и в местах локального выреза литника.
Ручная зачистка и шлифование могут быть нестабильными, поскольку операторам приходится работать вблизи глубоких полостей, повторяющихся групп отверстий и длинных нерегулярных внешних контуров. Некоторые внутренние углы или места пересечения ребер могут остаться без обработки, в то время как открытые кромки или области фланцев могут быть перешлифованы. Поскольку основные корпуса CVT включают прецизионные седла под подшипники, отверстия для валов и обработанные уплотнительные поверхности, неконтролируемая ручная шлифовка может повредить функциональные поверхности, что повлияет на сборку и работу трансмиссии.
| Распространенная проблема | Конкретная область | Воздействие |
|---|---|---|
| Литейные заусенцы / Линии разъема | Внешний контур, граница полости, края фланца | Влияет на чистоту сборки и равномерность кромок |
| Остатки после резки затвора | Участки с толстыми стенками, области выступов, нефункциональные зоны отливки | Требуется контролируемое локальное измельчение |
| Заусенцы на краях отверстий | Отверстия под подшипники, отверстия под валы, монтажные отверстия | Может повлиять на сборку, посадку подшипников и установку болтов |
| Бурки для полостей | Большая внутренняя полость, кромки масляных каналов, локальные отверстия | Создает риски, связанные с очисткой и сборкой |
| Заусенцы на ребрах перехода | Усиленные ребра, границы выступов, внутренние углы | Трудно удалить полностью вручную |
| Ручное изменение | Повторяющиеся отверстия, длинные контуры, доступ к полости под разными углами | Приводит к нестабильному качеству отделки |
| Чувствительные функциональные поверхности | Седла подшипников, уплотнительные поверхности, обработанные монтажные поверхности | Риск появления царапин или повреждений, влияющих на габаритные размеры |
Процесс роботизированной зачистки и шлифования основного корпуса коробки передач CVT из алюминиевого сплава
A robotic deburring and grinding cell for aluminum alloy CVT transmission main housings should be designed around rigid part positioning, multi-angle access, protected-surface management and controlled material removal; the reach needed for deep cavity work is exactly what 6-axis deburring equipment provides. The robot needs to process both external and internal features while avoiding contact with precision bearing seats, shaft holes, sealing surfaces and oil passage functional areas.
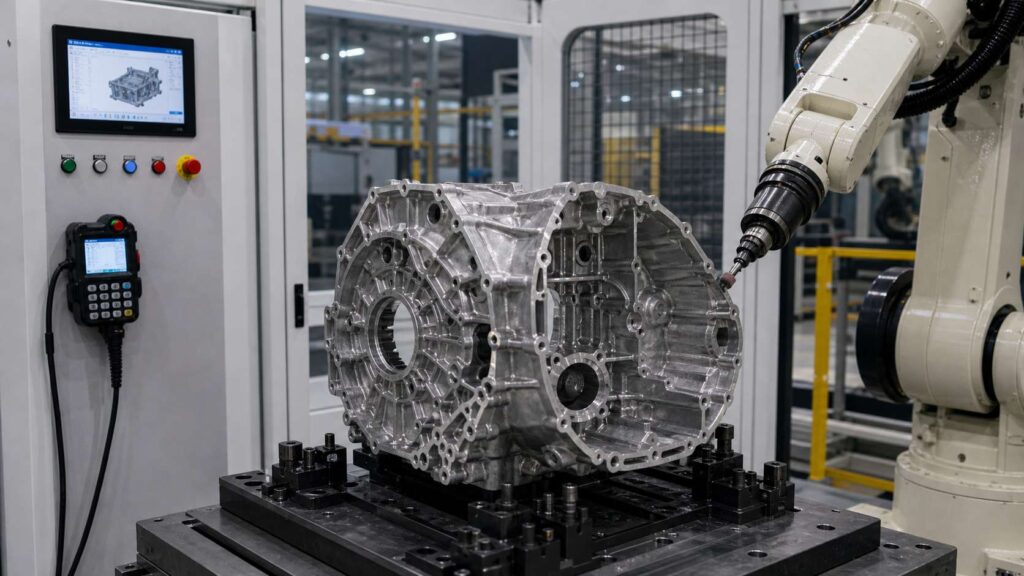
В случае основных корпусов CVT технологический процесс обычно включает в себя загрузку, позиционирование, выбор программы, подтверждение зоны защиты, шлифование внешнего контура, удаление заусенцев в отверстиях полости, обработку кромок отверстий под подшипники и валы, очистку уплотнительного фланца, финишную обработку переходов ребер, локальное шлифование остатков литниковых каналов, контроль качества и разгрузку. Для различных участков могут использоваться разные инструменты, в том числе абразивные шлифовальные инструменты, гибкие инструменты для удаления заусенцев, инструменты для снятия фасок, вращающиеся щетки и упругие финишные головки.
| Шаг | Процесс | Назначение | Инструмент / Система |
|---|---|---|---|
| 1 | Загрузка и позиционирование | Закрепите основной корпус CVT для обеспечения стабильной многосторонней обработки | Специализированное приспособление |
| 2 | Выбор программы | Сопоставьте правильную модель корпуса и траекторию движения робота | Программа для интерфейса человека-машины / робота |
| 3 | Подтверждение статуса охраняемой территории | Определить зоны, в которых запрещено шлифование: подшипника, отверстия вала, уплотнения и масляного канала | Справочник по оборудованию / Настройки программы |
| 4 | Шлифование внешних контуров и линий разъема | Удалите обломок и остатки с внешних краев отливки | Абразивный шлифовальный инструмент |
| 5 | Удаление заусенцев на больших отверстиях | Удалите заусенцы и острые кромки с границ полости | Гибкий инструмент для удаления заусенцев |
| 6 | Обработка краев подшипника и отверстия вала | Удаление заусенцев с кромок прецизионных отверстий с обеспечением стабильного контроля | Инструмент для снятия фасок / Шпиндель для удаления заусенцев |
| 7 | Удаление заусенцев из монтажных отверстий | Удалите заусенцы из отверстий под болты и монтажных отверстий | Шпиндель для удаления заусенцев / Вращающийся инструмент |
| 8 | Очистка кромки уплотнительного фланца | Очистите кромки фланцев, не повреждая при этом поверхности прокладок | Инструмент для удаления заусенцев, соответствующий требованиям |
| 9 | Обработка переходных участков между ребрами и выпуклостями | Обработка ребер, границ выступов и локальных углов | Небольшая головка для удаления заусенцев |
| 10 | Измельчение остатков в локальной камере | Удалите выступающие остатки на нерабочих участках | Легкий абразивный шлифовальный инструмент |
| 11 | Контроль качества | Проверить удаление заусенцев и состояние защищенных функциональных поверхностей | Ручной или визуальный осмотр |
| 12 | Разгрузка и очистка | Удалите стружку и перенесите готовый корпус | Продувка воздухом / Вакуумная очистка |
Шаг 1: Загрузка и размещение
Основной корпус трансмиссии CVT из алюминиевого сплава устанавливается в специальное приспособление, которое фиксирует отливку, опираясь на стабильные некритические участки. Поскольку заготовка больше и тяжелее боковой крышки, жесткость приспособления играет важную роль для обеспечения стабильного контакта с роботом во время удаления заусенцев и шлифования.
Зажимное приспособление должно обеспечивать доступ к внешнему контуру, большому отверстию полости, уплотнительному фланцу, монтажным отверстиям, краям отверстий под подшипники, переходам ребер и участкам с вырезами для литниковых каналов. Повторяемое позиционирование также помогает роботу соблюдать безопасный зазор от прецизионных седелок подшипников, отверстий под валы и обработанных поверхностей.
Шаг 2: Выбор программы
Program selection at the HMI follows loading. Main housings differ across models in cavity shape, shaft layout, rib structure, mounting hole pattern and gate position, and each variant keeps its own verified program.
Everything the cell does is written there: processing order, tool type, robot postures, feed rate, spindle speed, contact force and protected zones. Recalling a proven program is how repeated batches keep identical deburring and grinding results.
Шаг 3: Подтверждение охраняемой территории
Перед началом обработки система проверяет наличие защищенных зон на основном корпусе CVT. К ним обычно относятся седла подшипников, поверхности отверстий для валов, обработанные уплотнительные поверхности, зоны контакта прокладок, монтажные опорные поверхности и функциональные поверхности масляных каналов.
Этот этап имеет решающее значение, поскольку многие участки, на которых часто образуются заусенцы, находятся в непосредственной близости от прецизионных элементов. Робот должен удалять заусенцы с краевых границ и переходных участков литья, при этом не допуская соприкосновения абразивных инструментов с поверхностями, которые влияют на выравнивание трансмиссии, герметичность и гидравлические характеристики.
Шаг 4: Шлифование внешнего контура и линии разъема
Робот обрабатывает внешние кромки отливки, на которых могут оставаться облойки, остатки линии разъема, следы обрезки или локальные дефекты литья. К таким участкам могут относиться внешняя граница корпуса, боковые стенки, монтажные выступы, кромки фланцев и переходы от тонких стенок к толстым.
Абразивный шлифовальный инструмент позволяет удалять выступающие остатки при контролируемой скорости подачи и давлении прижима. При обработке корпусов CVT из алюминиевого сплава следует избегать чрезмерного давления, которое может привести к образованию глубоких следов от инструмента или к чрезмерному снятию материала с отливки.
Шаг 5: Удаление заусенцев с большого отверстия полости
Одной из основных особенностей основного корпуса CVT является большая внутренняя полость. После литья под давлением, обрезки или черновой обработки на границах этой полости могут образовываться заусенцы или острые кромки.
Гибкий инструмент для удаления заусенцев позволяет очищать кромки отверстий полостей с контролируемым давлением и по запрограммированной траектории. Робот должен обрабатывать только те участки кромок, на которых часто образуются заусенцы, и избегать ненужного контакта с внутренними функциональными поверхностями, обработанными площадками или участками масляных каналов.
Шаг 6: Обработка краев подшипника и отверстия вала
Отверстия для подшипников и валов являются критически важными участками основного корпуса бесступенчатой коробки передач (CVT). Заусенцы по краям этих отверстий могут повлиять на посадку подшипников, сборку валов и выравнивание трансмиссии.
Инструмент для снятия фаски или шпиндель для удаления заусенцев позволяет обрабатывать края каждого отверстия с постоянной глубиной и углом. Робот повторяет одну и ту же последовательность действий для всех групп отверстий, что повышает стабильность качества и снижает риск пропуска заусенцев по сравнению с ручной обработкой.
Шаг 7: Удаление заусенцев из монтажных отверстий
Основные корпуса вариаторов, как правило, имеют множество монтажных отверстий и отверстий под болты, распределенных по фланцам, выступкам и боковым стенкам. Заусенцы вокруг этих отверстий могут затруднять затяжку болтов, влиять на чистоту и затруднять установку прокладок.
Робот может использовать шпиндель для снятия заусенцев или ротационный инструмент для обработки каждого монтажного отверстия. Запрограммированные циклы обработки отверстий позволяют применять одинаковую глубину, угол и скорость вращения инструмента при обработке повторяющихся групп отверстий.
Шаг 8: Очистка края уплотнительного фланца
Уплотнительный фланец представляет собой непрерывный функциональный элемент, требующий стабильного качества кромок. Заусенцы по краю фланца могут повлиять на установку прокладки и чистоту сборки, однако сама уплотнительная поверхность должна оставаться неповрежденной.
Гибкий инструмент для удаления заусенцев может повторять контур фланца и удалять отделившиеся заусенцы и острые кромки. Робот должен удерживать инструмент на границе кромки и не допускать появления царапин или скругления контактной поверхности прокладки.
Шаг 9: Завершение обработки перехода между ребристой частью и выступом
На усиленных ребрах, выступках и участках локальных конструктивных переходов после литья под давлением или обрезки часто остаются небольшие заусенцы. Эти участки сложно обрабатывать вручную, поскольку угол инструмента часто меняется, а некоторые углы расположены в углублениях.
Для обработки оснований ребер, границ выступов и отдельных углов можно использовать небольшую головку для снятия заусенцев или гибкий инструмент для финишной обработки. Робот может разделить конструкцию на несколько зон финишной обработки и обрабатывать каждую из них, сохраняя стабильное положение.
Шаг 10: Шлифование остатков локальных затворов
На некоторых основных корпусах CVT в местах с толстыми стенками или в нефункциональных зонах отливки могут наблюдаться следы от резака или локальные выпуклые остатки материала. Для удаления этих остатков может потребоваться легкая шлифовка, а не просто чистка щеткой.
С помощью шлифовального инструмента с мягким абразивом можно удалить эти выпуклые дефекты, контролируя объем снимаемого материала. Программа робота должна ограничивать шлифование заданными некритическими зонами и избегать обработки прецизионных поверхностей, уплотнительных поверхностей и элементов, связанных с подшипниками.
Шаг 11: Контроль качества
После роботизированной обработки по удалению заусенцев и шлифованию операторы проводят осмотр внешнего контура, отверстия полости, отверстий под подшипники, отверстий под валы, монтажных отверстий, уплотнительных фланцев, переходов ребер и зон выреза литника. В ходе осмотра проверяется, что заусенцы и острые кромки были удалены, а защищенные функциональные поверхности остались неповрежденными.
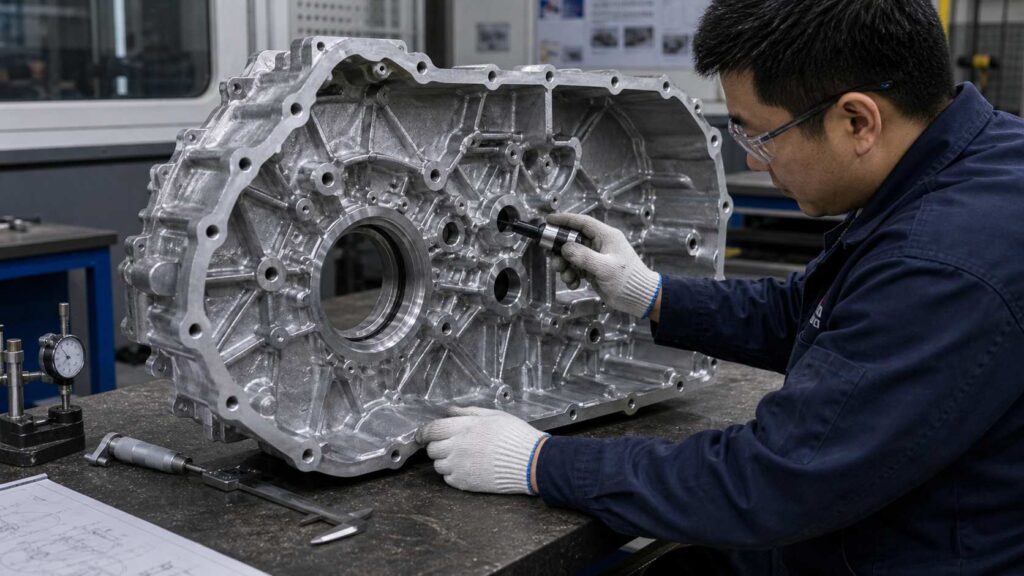
Контроль может включать визуальные проверки, проверки на ощупь, использование контрольных шаблонов или проверку с помощью камеры. Результаты контроля также могут использоваться для оптимизации траектории движения робота, компенсации износа инструмента и профилактического технического обслуживания.
Шаг 12: Разгрузка и очистка
После проверки готовый основной корпус трансмиссии CVT выгружается и передается на следующий этап производства. Из полостей, отверстий, краев масляных каналов, уплотнительных фланцев и мест соединения ребер необходимо удалить алюминиевую стружку и мелкие частицы.
Для удаления заусенцев и шлифования основного корпуса CVT рекомендуется использовать закрытую роботизированную ячейку с системой сбора алюминиевой стружки и пыли. Это позволяет повысить чистоту в цехе, снизить воздействие на оператора и создать более контролируемые условия для финишной обработки по сравнению с открытым ручным шлифованием.
Проблемы при механической обработке и их решения
| Задача | Причина | Роботизированное решение |
|---|---|---|
| Ориентация больших жилых домов | Основной корпус больше и сложнее, чем боковая крышка | Специализированное приспособление с жесткой опорой и повторяемой базовой точкой |
| Доступ к полости под разными углами | Края полости, ребра и внутренние элементы требуют разных положений инструмента | Планирование траектории движения шестиосевого робота с разделением зон обработки |
| Защита отверстия под подшипник | Седла подшипников и отверстия для валов расположены вблизи кромок, на которых часто образуются заусенцы | Программирование защищенных зон и процедуры управления краями отверстий |
| Удаление остатков с ворот | В участках с толстыми стенками могут оставаться заметные следы от вырезания литника | Локальная легкая шлифовка с ограниченным съемом материала |
| Соответствие уплотнительного фланца | Длинные участки фланца требуют стабильного удаления заусенцев | Автоматическая обработка кромок фланцев с использованием гибких инструментов |
| Фрезы с ребрами и выпуклостями | В усиленных конструкциях возникают скрытые места образования заусенцев | Доступ к небольшому инструменту для снятия заусенцев с оптимальной рабочей позой |
| Колебания качества при ручной работе | Одинаковые отверстия и неровные контуры сложно обработать вручную | Сохраненные программы робота и регулируемое усилие прижима |
Проблема 1: Позиционирование большого основного корпуса CVT
Основной корпус трансмиссии CVT представляет собой крупное трехмерное литье под давлением. Он имеет полости, фланцы, отверстия, ребра жесткости и участки с толстыми стенками, распределенные по различным поверхностям. Если зажимное приспособление недостаточно жесткое, во время шлифования и удаления заусенцев могут возникать вибрации.
Решением является использование специального приспособления для крепления корпуса, обеспечивающего стабильную опору и повторяемые точки позиционирования. Приспособление должно надежно удерживать деталь, одновременно обеспечивая роботу доступ к необходимым участкам обработки под разными углами.
Задача 2: Удаление заусенцев с краев полости без повреждения внутренней поверхности
На краях большого отверстия полости могут присутствовать заусенцы, однако внутренние функциональные поверхности, зоны масляных каналов и обработанные площадки должны быть защищены. Ручные инструменты могут проскользнуть в эти зоны и привести к появлению царапин или нежелательному удалению материала.
Решением является выделение защищенных внутренних зон и использование контролируемых траекторий движения робота для удаления заусенцев с краев полости. Робот удаляет заусенцы только с границ краев, не допуская соприкосновения инструмента с функциональными поверхностями полости.
Задача 3: Обеспечение равномерной обработки поверхности подшипника и края отверстия вала
Отверстия под подшипники и валы имеют решающее значение для сборки трансмиссии. Неравномерная ручная зачистка может привести к тому, что на одних отверстиях останутся заусенцы, а на других — будет сформирована чрезмерная фаска.
Решением является использование запрограммированной процедуры обработки краев отверстий. Инструмент для снятия фаски или шпиндель для удаления заусенцев позволяет обрабатывать каждое отверстие с постоянными значениями угла, глубины и скорости, что обеспечивает стабильное качество при производстве различных моделей корпусов.
Сложность 4: Шлифование остатков на локальных воротах
На нефункциональных участках основного корпуса CVT могут оставаться остатки от вырезов или заметные следы линии разъема. Эти выпуклые дефекты зачастую слишком велики, чтобы их можно было устранить только с помощью щетки, однако их не следует удалять путем неконтролируемого интенсивного шлифования.
Решением является применение легкой роботизированной шлифовки только в определенных локальных зонах. Робот обеспечивает контролируемое давление и длину траектории, что позволяет удалить остатки материала, не допуская при этом чрезмерного снятия материала с корпуса отливки.
Сложность 5: Защита уплотнительных поверхностей и обработанных опорных поверхностей
Основные корпуса CVT содержат уплотнительные поверхности, поверхности соприкосновения прокладок и обработанные опорные участки. Эти поверхности находятся в непосредственной близости от фланцев и отверстий, на которых часто образуются заусенцы, поэтому их защита является крайне важной при автоматической чистовой обработке.
Решением является определение всех функциональных поверхностей в программе робота как зон, с которыми не следует вступать в контакт. Робот обрабатывает только кромки, места образования заусенцев и некритические остатки, соблюдая при этом безопасное расстояние от защищенных поверхностей.
Application Scenario
Scenario Background
CVT main housings carry a heavy finishing load out of the casting cell: burrs, flash, parting line residues and gate-cut marks accumulate on outer contours, cavity openings, bearing holes, mounting holes, sealing flanges, ribs and boss areas. Done manually, that cleanup dominates the labor budget of the finishing area.
Hand finishing a part with this many features does not standardize well. Workers reach deep into the cavity, work hole after hole, walk the long flange paths, and still leave rib corners under-processed while over-grinding exposed edges and gate cuts on other parts. That pattern is what pushes transmission plants toward robotic deburring and grinding.
Технические проблемы
One housing contains a large cavity, multiple bearing and shaft holes, sealing flanges, mounting holes, oil passage features, reinforced ribs and thick wall sections. Burr sites cover external and internal areas alike, and each needs its own tool and posture.
The engineering problem is three-way: remove burrs, grind locally where residues sit, and still keep bearing seats, shaft holes, sealing faces and machined reference surfaces completely untouched.
Решение
For a housing of this size, the cell is typically built around a six-axis industrial robot, a dedicated fixture and a multi-tool package: abrasive grinding for contour flash and gate residues, flexible deburring on cavity and flange edges, a chamfering tool at the bearing and shaft hole edges and a small deburring head across ribs and boss transitions.
Bearing seats, shaft hole surfaces, sealing faces, machined pads and oil passage areas are all on the protected list in the program. The fixture grips the housing firmly yet exposes multiple sides to the robot, and the enclosed cell’s chip and dust collection captures particles throughout the finishing cycle.
| Артикул | Конфигурация |
|---|---|
| Заготовка | Основной корпус коробки передач CVT из алюминиевого сплава |
| Типовой размер | Длина составляет примерно 350–800 мм, в зависимости от модели |
| Основной процесс | Роботизированная зачистка и шлифование |
| Процесс с поддержкой | Удаление облома, снятие заусенцев с краев отверстий, очистка краев полостей, шлифование остатков литниковых каналов в отдельных местах |
| Робот | Шестиосевой промышленный робот |
| Инструментарий | Абразивный шлифовальный инструмент, гибкий инструмент для удаления заусенцев, инструмент для снятия фасок, шпиндель для удаления заусенцев, упругий инструмент для финишной обработки |
| Расписание | Специальное приспособление для крепления основного корпуса трансмиссии CVT |
| Стратегия защиты | Защищенные седла подшипников, отверстия для валов, уплотнительные поверхности, обработанные поверхности и зоны масляных каналов |
| Борьба с запыленностью | Закрытая камера с системой улавливания алюминиевой стружки и пыли |
Результаты внедрения
The robotic cell took over repetitive deburring and grinding work on outer contours, cavity openings, bearing holes, shaft holes, mounting holes, sealing flanges, rib transitions and local gate-cut areas. Manpower concentrates on loading, unloading, inspection and tool maintenance, and the manual grinding intensity that went with hand finishing is gone.
Контролируемый процесс позволил улучшить однородность обработки по краям полостей, при повторяющихся отверстиях и на длинных участках фланца. Кроме того, он снизил риск случайного повреждения седл подшипников, отверстий валов и обработанных уплотнительных поверхностей, поскольку робот следовал заложенным траекториям с заданными защитными зонами.
| Область результатов | Улучшение |
|---|---|
| Качество внешнего контура | Более тщательная очистка от остатков флэша и линий разъема |
| Удаление заусенцев по краю полости | Контролируемое удаление заусенцев по краям больших полостей |
| Обработка скважины для установки опоры | Повторяемая обработка кромок вблизи отверстий, связанных с подшипниками |
| Удаление заусенцев из отверстий вала | Улучшенная однородность по краям отверстия вала |
| Очистка монтажных отверстий | Снижение количества пропущенных заусенцев в группах повторяющихся отверстий |
| Качество уплотнительного фланца | Равномерное удаление заусенцев с краев фланцев с одновременной защитой поверхностей прокладок |
| Обработка ребер и выступов | Снижение количества остаточных заусенцев в основаниях ребер и на местных переходах |
| Измельчение остатков на выходе из ворот | Контролируемое удаление выступивших остатков в определенных участках |
| Функциональная защита поверхностей | Снижение риска повреждения седелок подшипников, уплотнительных поверхностей и обработанных опорных площадок |
| Сокращение трудозатрат | Сокращение объема ручной работы по удалению заусенцев и шлифованию |
| Стабильность производства | Сохраненные программы для повторного изготовления партий корпусов CVT |
| Условия проведения семинара | Более чистая зона финишной обработки с закрытой системой сбора алюминиевой стружки |
Информация, необходимая для подготовки предложения по роботизированной шлифовке
Чтобы порекомендовать подходящую роботизированную ячейку для удаления заусенцев и шлифования главного корпуса коробки передач CVT из алюминиевого сплава, нам, как правило, необходимы чертеж детали, марка материала, вес отливки, фотографии заусенцев, облоя, линий разъема и остатков литниковых каналов, области, подлежащие обработке, защищенные поверхности подшипников или уплотнений, текущее время цикла ручной обработки и годовой объем производства.
Fixture design, robot reach, tool selection, chip collection layout and process feasibility all get settled against these details. For CVT transmission main housings, it is especially important to identify which cavity edges, bearing holes, shaft holes, flange boundaries, rib transitions and outer contours require processing, and which bearing seats, sealing faces, oil passage surfaces and machined reference areas must be protected during robotic finishing.
ЧАСТО ЗАДАВАЕМЫЕ ВОПРОСЫ
Q1: Is a CVT transmission main housing the same as a CVT transmission side cover?
The side cover is the thinner, cover-like half of the pair, while the CVT transmission main housing is the main structural body of the transmission. The main housing has larger cavity areas, more precision holes, thicker wall sections and more complex deburring and grinding requirements.
Q2: Why does a CVT transmission main housing need both deburring and grinding?
Удаление заусенцев применяется к краям отверстий, границам полостей, краям фланцев и переходам ребер. Шлифование может потребоваться для удаления остатков линии разъема, следов от литниковых каналов и локальных выпуклых дефектов литья на нефункциональных участках. Таким образом, как роботизированное удаление заусенцев, так и локальное шлифование являются полезными для данного типа корпуса.
Q3: What areas can the robot process on a CVT transmission main housing?
The robot can process outer contours, cavity opening edges, bearing hole edges, shaft hole edges, mounting holes, sealing flanges, rib transitions, boss boundaries, parting line areas and local gate residues. The drawing plus the actual burr pattern on the casting decides the final processing map.
Q4: How are bearing holes and sealing surfaces protected during robotic grinding?
Отверстия под подшипники, отверстия для валов, уплотнительные поверхности и обработанные опорные поверхности защищаются за счет правильного позиционирования зажимного приспособления, планирования траектории движения робота и выделения зон, не подлежащих шлифованию. Робот обрабатывает только необходимую кромку или остаточную зону, не допуская соприкосновения абразивных инструментов с критически важными функциональными поверхностями.
Q5: Can one robotic cell handle different CVT main housing models?
Да. Одна роботизированная ячейка зачастую может обрабатывать детали корпуса коробки передач CVT различных моделей, если зажимное приспособление, радиус действия робота и инструмент рассчитаны на вариации деталей. Для различных форм полостей, схем расположения отверстий, контуров фланцев и положений литниковых каналов можно сохранять разные программы робота.
Q6: Does the CVT main housing require decorative polishing?
Decorative polishing has no place on CVT main housings. The requirement is functional: deburring, flash removal, local grinding, edge cleanup and protection of precision transmission-related surfaces. Equipment for finer surface work on other parts is described in our robotic polishing machine guide.
Заключение
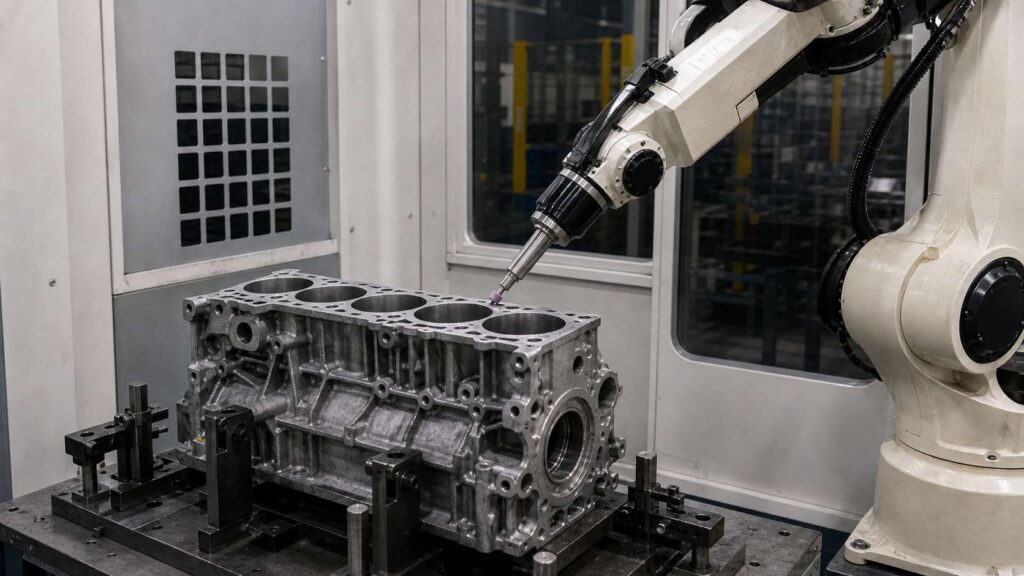
Aluminum alloy CVT transmission main housings have large cavity structures, bearing holes, shaft holes, mounting holes, sealing flanges, oil passage-related areas, reinforced ribs and irregular outer contours. These features make manual deburring and grinding difficult to standardize, especially around repeated holes, cavity boundaries and local gate-cut areas. The same logic applies to our aluminum cylinder block deburring and grinding solution for engine-side castings.
Роботизированная система для удаления заусенцев и шлифования помогает производителям удалять заусенцы, обломки, острые кромки, остатки линии разъема и локальные дефекты литья с основных корпусов трансмиссий CVT, одновременно повышая стабильность качества финишной обработки и обеспечивая защиту прецизионных функциональных поверхностей. Если при производстве основных корпусов трансмиссий CVT вы по-прежнему используете ручной способ удаления заусенцев по краям полостей, очистки отверстий под подшипники, финишной обработки фланцев или шлифования локальных остатков литниковых каналов, Свяжитесь с нами for a customized robotic solution. For the rest of our powertrain casting work, start with Автомобили и электромобили; Оборудование covers the machines.