
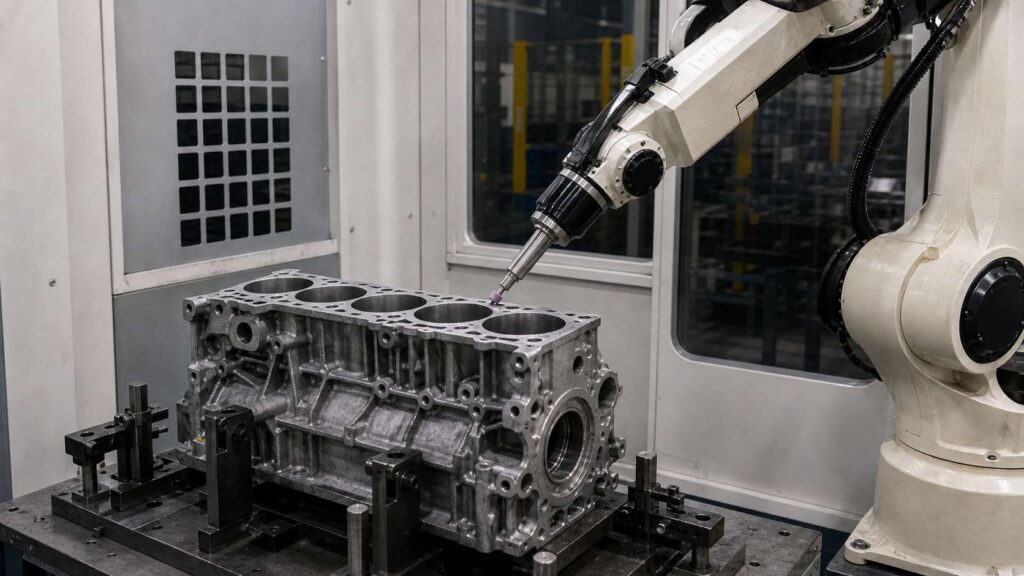
Aluminum alloy engine cylinder blocks are major structural castings used in automotive engine and powertrain systems. In its common configuration, the part carries cylinder bore openings, crankcase cavities, water jacket openings, oil passage holes, mounting holes, reinforced ribs, side walls and irregular outer contours, making post-casting deburring and local grinding more complex than on simple aluminum castings.
Данная роботизированная установка для удаления заусенцев и шлифования предназначена для блоков цилиндров двигателей из алюминиевых сплавов, типичные размеры которых составляют около 400–700 мм в длину в зависимости от модели двигателя. Оно помогает удалять заусенцы, обломок, остатки линии разъема, острые кромки и локальные следы литниковых каналов с наружных контуров, кромок отверстий, отверстий водяной рубашки, кромок масляных каналов, отверстий картера, монтажных отверстий и переходов ребер, одновременно повышая стабильность качества финишной обработки и снижая трудозатраты на ручную шлифовку.
What Is an Aluminum Alloy Engine Cylinder Block?
An aluminum alloy engine cylinder block is the main structural body of an engine. It supports cylinder bores, crankshaft-related areas, coolant passages, lubrication passages, mounting interfaces and surrounding powertrain components, including the oil pan bolted below it, whose finishing is covered in our oil pan assembly robotic deburring solution. Compared with an engine cylinder head, which is located above the block and includes combustion chamber and port features, the cylinder block carries the main engine structure and lower crankcase-related loads. Readers comparing manual and robotic methods will find the process fundamentals in what robotic deburring involves.
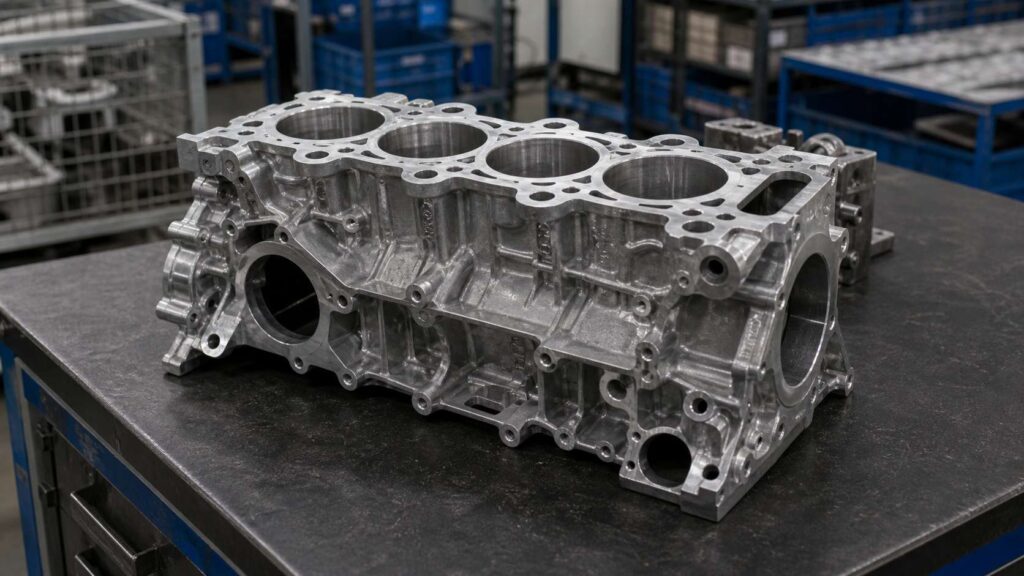
Whatever the cylinder count, the workpiece brings multiple bore openings, crankcase cavity areas, side-wall structures, water jacket openings, oil passages, bolt holes, reinforced ribs and machined mounting surfaces. After casting, trimming and rough machining, burrs, flash, parting lines, gate residues or sharp edges may remain around bore boundaries, water jacket openings, oil passage edges, outer contours, mounting holes and cavity transitions. Deburring, controlled local grinding and edge cleanup are what this casting actually needs from a finishing cell; a polished appearance is never the goal.
| Артикул | Подробности |
|---|---|
| Название заготовки | Блок цилиндров двигателя из алюминиевого сплава |
| Типовой размер | Приблизительно 400–700 × 250–450 × 250–500 мм, в зависимости от модели двигателя |
| Материал | Литье из алюминиевых сплавов |
| Основной процесс | Роботизированная зачистка и шлифование |
| Процессы с поддержкой | Удаление заусенцев с краев отверстий, удаление обломов, локальная очистка поверхности, скругление краев |
| Основные направления деятельности | Внешние контуры, кромки цилиндров, отверстия картера, отверстия водяной рубашки, кромки масляных каналов, монтажные отверстия, ребра жесткости, переходы боковых стенок, зоны вырезов литниковых каналов |
| Охраняемые территории | Поверхности цилиндров, зоны основных подшипников, уплотнительные поверхности, обработанные монтажные поверхности, прецизионные отверстия, сопрягаемые поверхности |
| Финальный гол | Удаляйте заусенцы, обломки, острые кромки и локальные остатки, сохраняя при этом рабочие поверхности прецизионных узлов двигателя |
Типичные проблемы при отделке блока цилиндров двигателя из алюминиевого сплава
Блок цилиндров двигателя из алюминиевого сплава сложно подвергнуть окончательной обработке из-за большого количества функциональных отверстий и конструктивных переходов, распределенных по обширной трехмерной отливке. Заусенцы могут образовываться вокруг отверстий цилиндров, отверстий водяной рубашки, масляных каналов, смотровых окон картера, отверстий под болты, внешних краев и в местах пересечения усилительных ребер. Эти участки требуют применения инструментов с различными углами наклона и различной степени съема материала.
Ручная зачистка и шлифовка могут быть нестабильными, поскольку операторам приходится часто менять положение тела при работе вокруг больших полостей, боковых стенок и элементов, связанных с отверстиями. Некоторые заусенцы внутри отверстий картера или на кромках водяной рубашки могут остаться незамеченными, в то время как открытые кромки могут быть чрезмерно отшлифованы. Поскольку блок цилиндров включает в себя прецизионные поверхности и обработанные сопряжения, неконтролируемое ручное шлифование может повредить зоны, связанные с отверстиями, уплотнительные поверхности или установочные поверхности.
| Распространенная проблема | Конкретная область | Воздействие |
|---|---|---|
| Литейные заусенцы / Линии разъема | Внешний контур, боковые стенки, кромки отверстий картера | Влияет на однородность кромок и качество очистки поверхности |
| Остатки на воротах | Участки с вырезами для затворов на корпусе литья или боковых стенках | Требуется контролируемое локальное измельчение |
| Острые края | Отверстия в цилиндрах, отверстия в картере, монтажные отверстия | Создает риски, связанные с обращением и сборкой |
| Остаточные заусенцы | Отверстия водяной рубашки, кромки масляных каналов, переходы ребер | Приводит к нестабильному качеству отделки и проблемам при контроле качества |
| Ручное изменение | Повторяющиеся отверстия, края полостей и внешние контуры | Приводит к несогласованности результатов между операторами |
| Чувствительные функциональные области | Отверстия цилиндров, зоны коренных подшипников, уплотнительные поверхности, прецизионные отверстия | Риск повреждения при ручной зачистке или шлифовании |
Роботизированный процесс удаления заусенцев и шлифования блока цилиндров двигателя из алюминиевого сплава
Роботизированная установка для удаления заусенцев и шлифования блоков цилиндров двигателей из алюминиевого сплава должна быть спроектирована с учетом стабильности заготовки, доступа со всех сторон, контролируемого снятия материала и защиты поверхностей. В ходе процесса необходимо удалить заусенцы, обломок и локальные остатки с корпуса блока, краев полостей, отверстий и прорезей, избегая при этом контакта с поверхностями цилиндров, зонами коренных подшипников, уплотнительными поверхностями и обработанными опорными поверхностями.
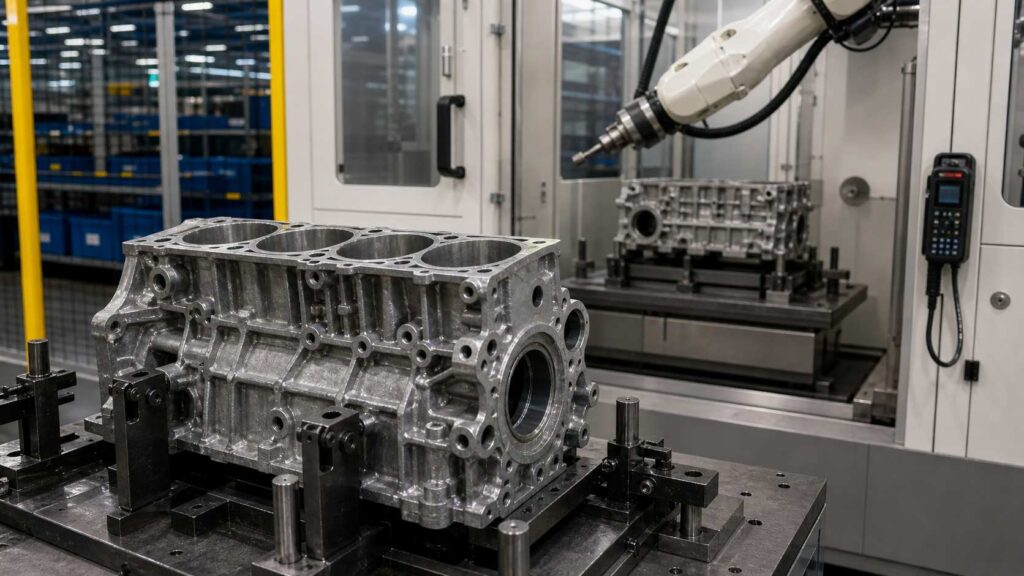
For aluminum alloy engine cylinder blocks with typical dimensions around 400–700 mm in length, the process usually includes loading, program selection, protected-area confirmation, outer contour grinding, bore and opening edge deburring, water and oil passage cleanup, crankcase edge finishing, inspection and unloading. Two-part families with high volumes are often run on 5-axis dual-station deburring equipment so that loading never blocks the robot. Different tools can be used for different areas, including abrasive grinding tools, flexible deburring tools, chamfering tools and small finishing heads.
| Шаг | Процесс | Назначение | Инструмент / Система |
|---|---|---|---|
| 1 | Загрузка и позиционирование | Закрепите блок цилиндров для обеспечения удобного доступа со всех сторон | Специализированное приспособление |
| 2 | Выбор программы | Сопоставьте правильную модель блока и траекторию движения робота | Программа для интерфейса человека-машины / робота |
| 3 | Подтверждение статуса охраняемой территории | Определить зоны отверстия, подшипника, уплотнения и зоны, требующие прецизионной обработки без шлифования | Логика работы оборудования / Настройка программы |
| 4 | Шлифование внешних контуров и линий разъема | Удалите обломок и остатки с внешних краев отливки | Абразивный шлифовальный инструмент |
| 5 | Удаление заусенцев с краев цилиндра | Удалите заусенцы и острые края по краям отверстия | Гибкий инструмент для удаления заусенцев |
| 6 | Очистка водяной рубашки и масляных каналов | Очистить небольшие проемы и отдельные края | Небольшой инструмент для удаления заусенцев / Шпиндель для удаления заусенцев |
| 7 | Открытие картера и отделка перехода ребер | Обработка кромок полости, оснований ребер и внутренних переходов | Малая шлифовальная головка / Гибкий инструмент |
| 8 | Обработка монтажных отверстий и кромок выступов | Удалить заусенцы с отверстий под болты, выступов и отдельных крепежных элементов | Инструмент для снятия фасок / Шпиндель для удаления заусенцев |
| 9 | Контроль качества | Проверьте удаление заусенцев и защищенные функциональные зоны | Ручной или визуальный осмотр |
| 10 | Разгрузка и очистка | Удалите стружку и переместите блок цилиндров | Продувка воздухом / Вакуумная очистка |
Шаг 1: Загрузка и размещение
Блок цилиндров двигателя из алюминиевого сплава устанавливается в специальное приспособление, которое удерживает отливку за стабильные некритические участки. Поскольку заготовка больше и тяжелее, чем многие отливки крышек или боковых стенок, жесткость приспособления играет важную роль для обеспечения стабильного роботизированного шлифования и удаления заусенцев.
Зажимное приспособление должно обеспечивать доступ робота к внешнему контуру, кромкам отверстий, отверстиям картера, отверстиям водяной рубашки, кромкам масляных каналов и монтажным отверстиям. Стабильное позиционирование также способствует поддержанию безопасного зазора от защищенных поверхностей цилиндров, зон главных подшипников и обработанных соединительных поверхностей.
Шаг 2: Выбор программы
После закрепления блока цилиндров оператор выбирает нужную программу робота через интерфейс HMI. Это важно, поскольку модели блоков цилиндров могут различаться по количеству цилиндров, расположению отверстий, положению монтажных отверстий, форме боковых стенок и конструкции картера.
Each program carries its own processing order, tool list, robot postures, feed rate, contact force and protected zones. Reusing stored programs is what holds deburring and grinding quality steady across production batches.
Шаг 3: Подтверждение охраняемой территории
Перед началом обработки система определяет защищенные зоны блока цилиндров. К ним обычно относятся поверхности цилиндров, зоны опоры коренных подшипников, уплотнительные поверхности, обработанные монтажные поверхности, установочные отверстия, прецизионные отверстия и опорные плоскости.
Этот этап имеет решающее значение, поскольку многие кромки, на которых часто образуются заусенцы, находятся в непосредственной близости от прецизионных элементов. Робот должен удалять заусенцы с границ кромок и литейных швов, при этом не допуская соприкосновения абразивных инструментов с поверхностями, которые влияют на сборку двигателя, герметичность и точность размеров.
Шаг 4: Шлифование внешнего контура и линии разъема
External casting edges get the first pass. Flash, parting line residues, trimming marks and local defects tend to collect on side walls, outer flanges, corner transitions, mounting bosses and gate-cut sections, and the abrasive tool works through them segment by segment.
Абразивный шлифовальный инструмент позволяет удалять выпуклые дефекты при контролируемой скорости подачи и давлении прижима. При обработке блоков цилиндров из алюминиевого сплава следует избегать чрезмерного давления, которое может привести к образованию глубоких следов от инструмента или к чрезмерному снятию материала с литейной поверхности.
Шаг 5: Удаление заусенцев с краев отверстия цилиндра
Отверстия цилиндров являются ключевыми участками блока цилиндров двигателя. После литья, обрезки или черновой обработки на границах отверстий могут появляться заусенцы или острые кромки, однако сама поверхность отверстия должна оставаться неповрежденной.
Гибкий инструмент для удаления заусенцев позволяет очищать кромку отверстия с регулируемым давлением и по запрограммированной круговой траектории. Робот должен обрабатывать только кромку и избегать контакта с прецизионными поверхностями отверстия или обработанными функциональными участками.
Шаг 6: Очистка водяной рубашки и масляных каналов
На краях отверстий водяной рубашки и масляных каналов часто остаются небольшие заусенцы или частицы литейного шлака. Эти отверстия могут располагаться на разных сторонах блока цилиндров, что может потребовать использования инструмента в разных положениях.
Небольшой инструмент для удаления заусенцев или шпиндель для удаления заусенцев позволяет обрабатывать каждое отверстие канала с постоянной точностью. Это помогает сократить количество пропущенных заусенцев и повысить стабильность результатов по сравнению с ручной очисткой множества мелких элементов канала.
Шаг 7: Обработка отверстия картера и перехода ребер
В полости картера и нижней части блока цилиндров имеются внутренние кромки, границы окон, ребра жесткости и усиленные переходные участки. Вокруг отверстий полости и у оснований ребер могут оставаться заусенцы, поскольку в этих местах ручные инструменты трудно контролировать.
Для обработки этих участков можно использовать небольшую шлифовальную головку или гибкий инструмент для снятия заусенцев. Робот может разделить картер и ребристую конструкцию на несколько зон финишной обработки и обрабатывать каждый переход, сохраняя устойчивое положение, что позволяет уменьшить количество остаточных заусенцев в скрытых или углубленных местах.
Шаг 8: Обработка монтажного отверстия и края выступления
Блоки цилиндров имеют множество монтажных отверстий, резьбовых отверстий, выступов и местных соединительных элементов. Заусенцы вокруг этих участков могут затруднять вкручивание болтов, плотную посадку узлов или последующий контроль качества.
С помощью инструмента для снятия фаски или шпинделя для удаления заусенцев можно обрабатывать каждое отверстие с постоянной глубиной и углом. Робот повторяет одну и ту же операцию для всех групп отверстий, что обеспечивает равномерность кромок отверстий и снижает вероятность отклонений при ручной обработке.
Шаг 9: Контроль качества
After robotic deburring and grinding, operators inspect the outer contours, bore edges, water jacket openings, oil passage edges, crankcase openings, mounting holes, rib transitions and gate-cut areas. Inspectors verify two things: no burrs or sharp edges remain, and no protected surface took a hit.
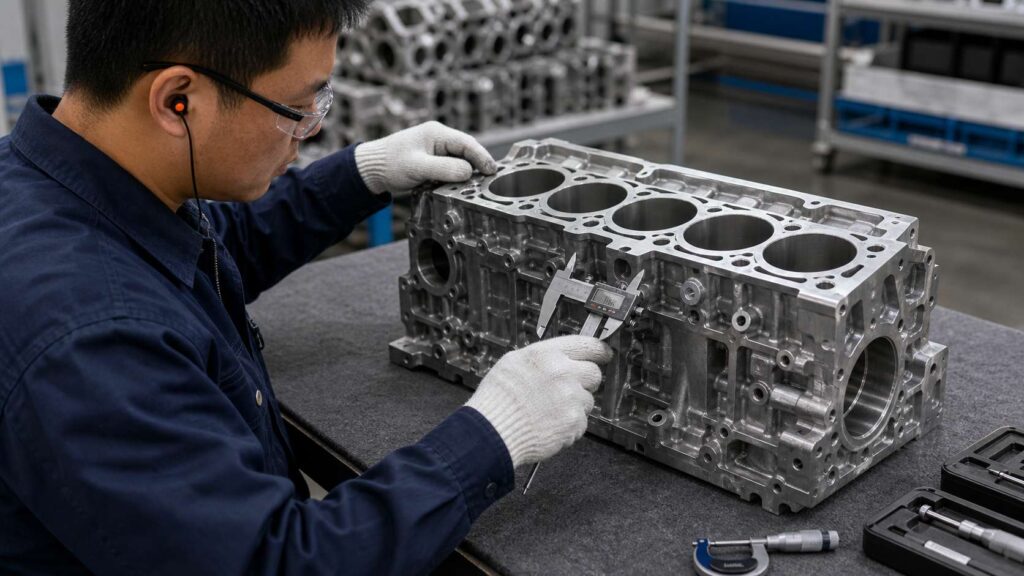
В зависимости от производственных требований контроль может включать визуальный осмотр, ручную проверку на ощупь, использование контрольных шаблонов или проверку с помощью камеры. Результаты контроля также могут использоваться для корректировки износа инструмента, локальной оптимизации траектории и планирования технического обслуживания.
Шаг 10: Разгрузка и очистка
После проверки блок цилиндров разгружается и передается на следующий этап производства. Из отверстий, водяных рубашек, масляных каналов, полостей картера и монтажных отверстий необходимо удалить алюминиевую стружку и мелкие частицы.
Для удаления заусенцев и шлифования блока цилиндров рекомендуется использовать закрытый роботизированный модуль с системой сбора алюминиевой стружки и пыли. Это позволяет повысить чистоту производственного помещения, снизить вредное воздействие на оператора и создать более контролируемые условия для финишной обработки по сравнению с открытым ручным шлифованием.
Проблемы при механической обработке и их решения
| Задача | Причина | Роботизированное решение |
|---|---|---|
| Обработка крупных отливок | Блоки цилиндров больше и тяжелее, чем детали крышки | Специализированное приспособление и стабильное позиционирование робота |
| Заусенцы на краях отверстий | Края отверстий цилиндров требуют зачистки, однако поверхности отверстий необходимо защитить | Контролируемая круговая траектория удаления заусенцев с зонами отверстия, не подвергающимися шлифованию |
| Заусенцы в каналах для воды/масла | Небольшие повторяющиеся отверстия в проходе задерживают заусенцы и частицы | Доступ к небольшим инструментам с помощью локальных процедур удаления заусенцев |
| Заусенцы на отверстиях картера | К краям внутренней полости и границам окон трудно добраться вручную | Зоны финишной обработки с разделенными полостями и адаптивными инструментами |
| Удаление остатков с ворот | В участках с локальным вырезом затвора толщина остаточного материала больше | Специализированная траектория шлифования и режущий инструмент |
| Функциональная защита поверхностей | Отверстия, опорные поверхности и уплотнительные поверхности не должны иметь повреждений | Программирование защищенных зон и точная привязка к зажимным приспособлениям |
Проблема 1: Расположение и доступ к большому блоку цилиндров
Блок цилиндров двигателя имеет более крупные размеры и более сложную трехмерную форму, чем крышка, боковая стенка или небольшое литье рамы. Робот должен обрабатывать наружные контуры, кромки отверстий, боковые проемы, нижние участки картера и множество отверстий, не теряя при этом устойчивости инструмента.
Решением является использование специального приспособления для блока цилиндров, обеспечивающего стабильную опору и точное позиционирование. Это позволяет роботу подходить к различным участкам обработки в предсказуемом положении, одновременно снижая вибрацию во время шлифования и удаления заусенцев.
Задача 2: Удаление заусенцев с краев цилиндра без повреждения его внутренней поверхности
На краях отверстий цилиндров могут присутствовать заусенцы или острые кромки, однако сама поверхность отверстия представляет собой прецизионную рабочую зону. Ручная удаление заусенцев может быть сопряжено с риском, если инструмент соскользнет или повредит поверхность отверстия.
Решением является использование контролируемой круговой траектории удаления заусенцев с заданными зонами, в которых шлифование не производится. Робот удаляет заусенцы с кромки отверстия, при этом удерживая инструмент на расстоянии от прецизионной стенки отверстия и связанных с ней обработанных поверхностей.
Задача 3: Удаление заусенцев с водяной рубашки и масляных каналов
Отверстия водяной рубашки и кромки масляных каналов часто имеют небольшие размеры, повторяются и располагаются на различных поверхностях. В этих местах могут оставаться заусенцы или частицы литейного материала, которые трудно полностью удалить вручную.
Решением является использование небольшого инструмента для удаления заусенцев или шпинделя с локальными программами для каждого отверстия. Робот обрабатывает каждую кромку прохода с постоянным углом и глубиной, что позволяет сократить количество пропущенных заусенцев и повысить стабильность результатов контроля.
Задача 4: Очистка полости картера и перехода ребра
Внутренняя полость картера имеет кромки отверстий, внутренние переходы, ребра жесткости и нижние конструктивные зоны. Заусенцы в этих углубленных зонах труднодоступны для операторов и могут потребовать частой смены угла наклона инструмента.
Решением является разделение полости картера на отдельные зоны финишной обработки. Небольшая шлифовальная головка или податливый инструмент позволяют обрабатывать основания ребер, кромки полости и внутренние переходы, обеспечивая стабильное положение и контролируемое усилие прижима.
Проблема 5: Защита основного подшипника и уплотнительных поверхностей
Блоки цилиндров включают в себя зоны, связанные с главными подшипниками, уплотнительные поверхности, прецизионные отверстия и обработанные монтажные поверхности. Эти поверхности находятся в непосредственной близости от краев, на которых часто образуются заусенцы, однако их нельзя поцарапать или перешлифовать.
Решением является определение всех элементов, требующих высокой точности, в качестве защищенных зон в программе робота. Робот обрабатывает только те участки, где требуются заусенцы, и не допускает абразивных инструментов к функциональным соединениям, которые влияют на точность сборки и рабочие характеристики двигателя.
Application Scenario
Scenario Background
Take a plant feeding aluminum cylinder blocks into passenger vehicle and powertrain assembly. Before a robot joins the line, every block needs burrs, flash, local residues and sharp edges cleared by hand from outer contours, bore openings, water jacket holes, oil passages, crankcase openings and mounting holes.
High volumes make that handwork a bottleneck and a quality lottery: small passage edges and internal cavity areas get under-processed, while exposed outer edges get over-ground depending on the operator. Robotic deburring and grinding is the usual fix for consistency, workload and surface protection on blocks.
Технические проблемы
The casting mixes bore openings, crankcase cavities, water jacket openings, oil passages, mounting holes, bosses, ribs and large outer contours, with burrs on both exposed external edges and internal functional openings. Different tools and postures are needed for each zone.
Everything comes down to balancing removal against protection: gate-cut areas and parting line residues need local grinding, yet bore surfaces, main bearing areas, sealing faces and precision holes must stay untouched.
Решение
A representative build-out uses a six-axis industrial robot, a dedicated block support fixture and a multi-tool finishing system: abrasive grinding for outer contour flash and gate residues, a flexible deburring tool on bore edges, a small spindle in the water jacket and oil passage openings, and a chamfering tool for mounting holes and boss edges.
Bore surfaces, main bearing areas, sealing faces, machined pads and precision holes are all flagged as protected in the program. The fixture holds the block steady while leaving multiple faces reachable, and an enclosed cell with chip and dust collection contains the aluminum particles the tools generate.
| Артикул | Конфигурация |
|---|---|
| Заготовка | Блок цилиндров двигателя из алюминиевого сплава |
| Типовой размер | Приблизительно 400–700 × 250–450 × 250–500 мм, в зависимости от модели двигателя |
| Основной процесс | Роботизированная зачистка и шлифование |
| Процесс с поддержкой | Удаление заусенцев на краях отверстий, очистка проходов, скругление краев, локальная очистка поверхности |
| Робот | Шестиосевой промышленный робот |
| Инструментарий | Абразивный шлифовальный инструмент, гибкий инструмент для удаления заусенцев, малогабаритный шпиндель для удаления заусенцев, инструмент для снятия фасок, гибкий инструмент для финишной обработки |
| Расписание | Специальное приспособление для фиксации блока цилиндров двигателя |
| Стратегия защиты | Защищенные отверстия цилиндров, зоны коренных подшипников, уплотнительные поверхности, обработанные поверхности и прецизионные отверстия |
| Борьба с запыленностью | Закрытая камера с системой улавливания алюминиевой стружки и пыли |
Результаты внедрения
The robotic cell took over repetitive deburring and grinding work on outer contours, cylinder bore edges, water jacket openings, oil passage edges, crankcase cavity edges, mounting holes and local gate-cut areas. The crew’s job becomes loading, unloading, inspection and tool maintenance, so finishing intensity drops sharply and every batch runs the same way.
Контролируемый процесс также позволил улучшить защиту прецизионных поверхностей двигателя. Вместо того чтобы полагаться исключительно на ручное управление инструментом, робот следовал по заранее заданным траекториям с обозначенными защитными зонами, что снизило риск случайного контакта вблизи поверхностей отверстий, зон подшипников и уплотнительных поверхностей.
| Область результатов | Улучшение |
|---|---|
| Качество внешнего контура | Более ровная обработка краев отливки и контуров боковых стенок |
| Удаление заусенцев с кромки отверстия | Контролируемое удаление заусенцев по краям цилиндрового отверстия |
| Очистка краев прохода | Более ровная поверхность вокруг отверстий водяной рубашки и масляных каналов |
| Обработка кромок картера | Снижение количества пропущенных заусенцев в отверстиях полости и на переходах ребер |
| Обработка краев отверстий | Повторяемая зачистка заусенцев вокруг монтажных отверстий и по краям выступов |
| Очистка литника / линии разъема | Специальные локальные трассы для более плотных литейных отходов |
| Функциональная защита поверхностей | Снижение риска повреждения отверстий, подшипниковых зон и уплотнительных поверхностей |
| Сокращение трудозатрат | Сокращение объема ручной работы по удалению заусенцев и шлифованию |
| Стабильность производства | Сохраненные программы для повторных партий блоков цилиндров |
| Условия проведения семинара | Более чистая зона финишной обработки с закрытой системой сбора алюминиевой стружки |
Информация, необходимая для подготовки предложения по роботизированной шлифовке
Чтобы порекомендовать подходящую роботизированную установку для удаления заусенцев и шлифования блока цилиндров двигателя из алюминиевого сплава, нам, как правило, необходимы чертеж детали, марка материала, вес отливки, фотографии заусенцев, литников, остатков в каналах или в местах отсекания литников, зоны, подлежащие обработке, защищенные поверхности отверстий или подшипников, текущее время цикла ручной обработки и годовой объем производства.
This is the information our engineers need to judge fixture design, robot reach, tool selection, chip collection layout and feasibility. For aluminum alloy engine cylinder blocks, it is especially important to identify which bore edges, passage openings, cavity boundaries and outer contours require burr removal, and which cylinder bore surfaces, main bearing areas, sealing faces and precision holes must be protected during robotic finishing.
ЧАСТО ЗАДАВАЕМЫЕ ВОПРОСЫ
Q1: Is an engine cylinder block the same as an engine cylinder head?
Нет. Блок цилиндров двигателя — это основной корпус двигателя, в котором размещены цилиндры, картер и нижние элементы конструкции двигателя. Головка блока цилиндров устанавливается над блоком и включает в себя камеры сгорания, каналы, клапанные механизмы и проходные каналы.
Q2: Why is robotic deburring and grinding suitable for engine cylinder blocks?
Роботизированная удаление заусенцев и шлифование являются подходящими методами, поскольку блоки цилиндров имеют множество повторяющихся отверстий, каналов, краев полостей и внешних контуров. Робот может двигаться по запрограммированным траекториям с регулируемым усилием прижима, что обеспечивает более стабильное качество по сравнению с ручной обработкой.
Q3: What areas can the robot process on an engine cylinder block?
Робот способен обрабатывать наружные контуры, кромки отверстий цилиндров, отверстия водяной рубашки, кромки масляных каналов, кромки отверстий картера, монтажные отверстия, границы выступов, переходы ребер, области линии разъема и локальные остатки литников. Точный диапазон обработки следует уточнять на основании чертежа и фактического расположения заусенцев.
Q4: Does this part require decorative polishing?
Engine cylinder blocks have no decorative-polishing requirement. The work is deburring, local grinding, flash removal, passage cleanup and edge rounding.
Q5: How are cylinder bores and bearing areas protected during grinding?
Cylinder bores, main bearing areas, sealing faces and precision holes are protected through fixture positioning, robot path planning and no-grind zones. Tool paths stop at the edge or residue area in question; bore walls, bearing saddles and sealing faces never see the abrasive.
Q6: Can one robotic cell handle different cylinder block models?
Да. Одна роботизированная ячейка часто может обрабатывать различные модели блоков цилиндров двигателя из алюминиевого сплава, если зажимное приспособление, радиус действия робота и инструмент рассчитаны на различные варианты деталей. Для разных вариантов количества цилиндров, расположения отверстий или номеров деталей можно сохранять разные программы для робота.
Заключение
Блоки цилиндров двигателей из алюминиевого сплава имеют отверстия для цилиндров, полости картера, отверстия водяной рубашки, масляные каналы, монтажные отверстия, ребра жесткости и обширные наружные контуры, что затрудняет стандартизацию процессов ручной зачистки и шлифования. Роботизированное решение для удаления заусенцев и шлифования помогает производителям удалять заусенцы, обломки, острые кромки и локальные остатки, одновременно повышая стабильность качества и защищая критически важные рабочие поверхности двигателя.
Если при производстве блоков цилиндров вашего двигателя по-прежнему используется ручная обработка краев расточенных отверстий, очистка каналов, финишная обработка краев картера или шлифовка отдельных участков с остатками литейной массы, Свяжитесь с нами for a customized robotic solution. Related line examples sit under Автомобили и электромобили; machine specifications are in Оборудование.

