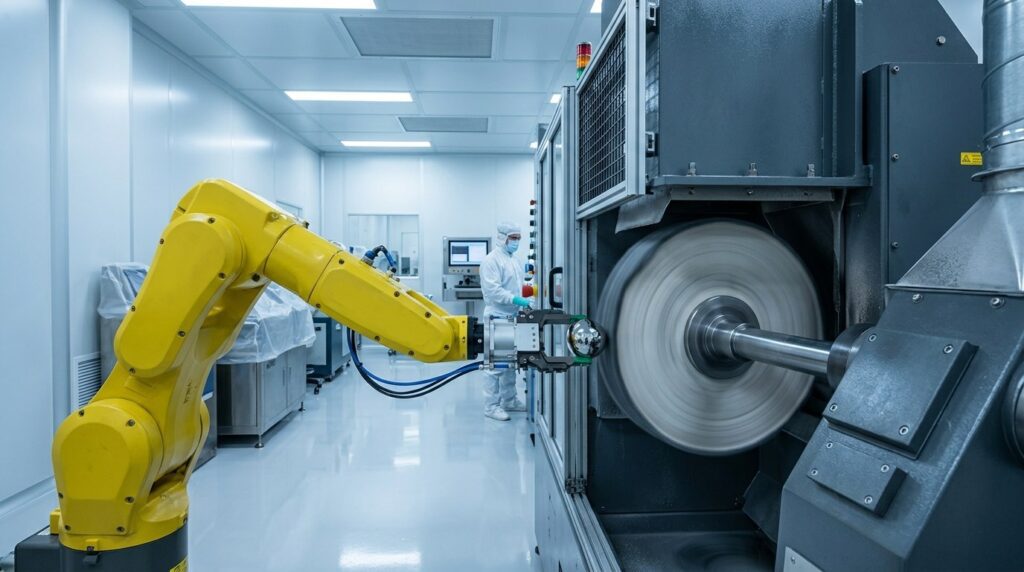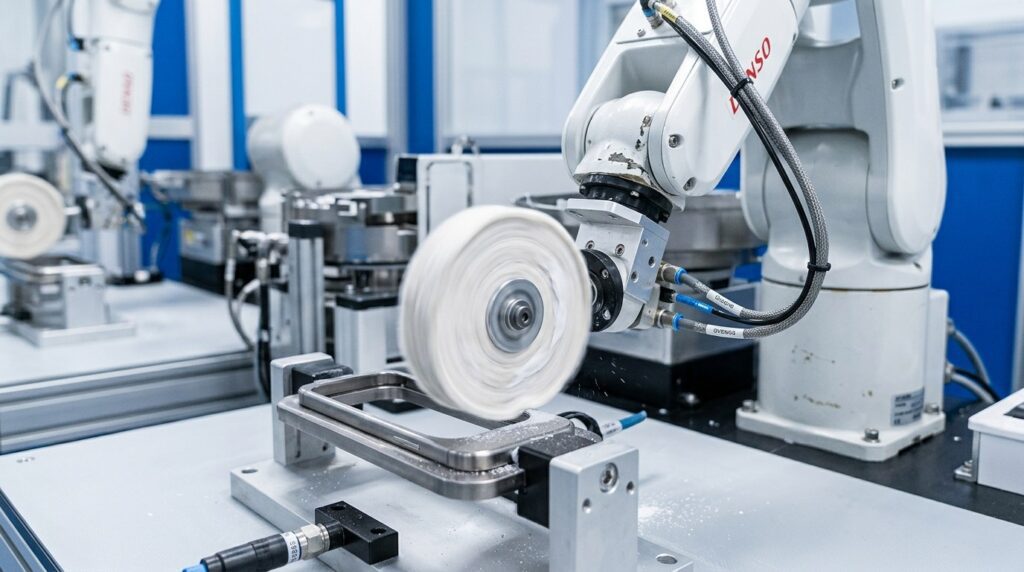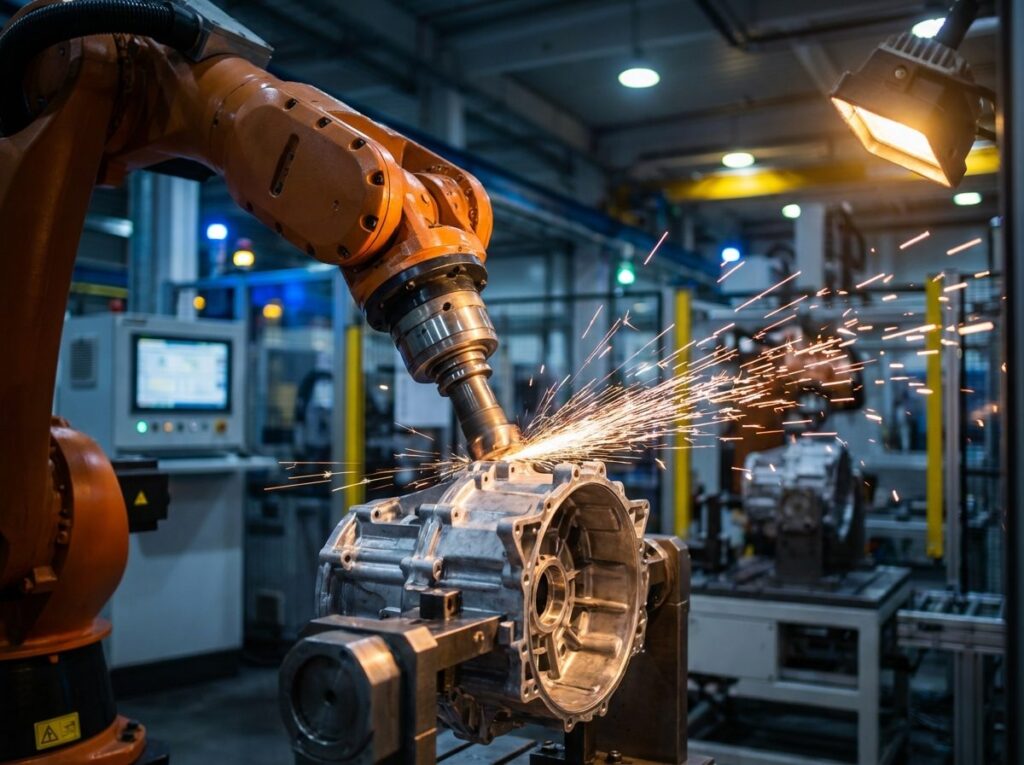
The quality of deflashing and edge deburring directly impacts the sealing performance and overall assembly of aluminum die-cast motor housings. Starting from real shop-floor pain points, this article breaks down the core technologies behind automated motor housing deburring. We cover process comparisons (manual vs. robotic), the application of active force control technology, process flow breakdown, and consumable cost control. Through detailed technical data and actual production cases, we demonstrate the economic benefits of automated grinding solutions, helping you solve flash challenges and achieve optimal balance between quality and efficiency.
什麼是壓鑄馬達外殼?
鋁壓鑄馬達外殼是新能源汽車 (NEV) 動力系統中的關鍵部件。它主要是保護內部的定子和轉子,同時提供散熱的水路和結構安裝支撐。根據 NEV 產業標準,規格差異很大,對於配合面的平面度及密封槽的精度要求極為嚴格。.
應用場景
鋁壓鑄馬達外殼主要用於 NEV 和重工業設備的動力系統。視應用而定:
- 電池電動車 (BEV) 驅動馬達:水套的密封要求極高。嚴禁在法蘭配合面上過度切割或缺失毛邊。.
- 混合動力電動車 (HEV) 整合式變速箱外殼:複雜的內部油道,交叉孔毛刺極難清理。.
- 工業伺服馬達:要求極佳的外觀一致性,沒有明顯的研磨振動痕跡。.
All applications require strict assembly precision, as incomplete deburring or over-grinding on mating surfaces can lead to oil/water leaks or even motor short circuits—a risk pattern shared across general metal part manufacturing.
結構特性
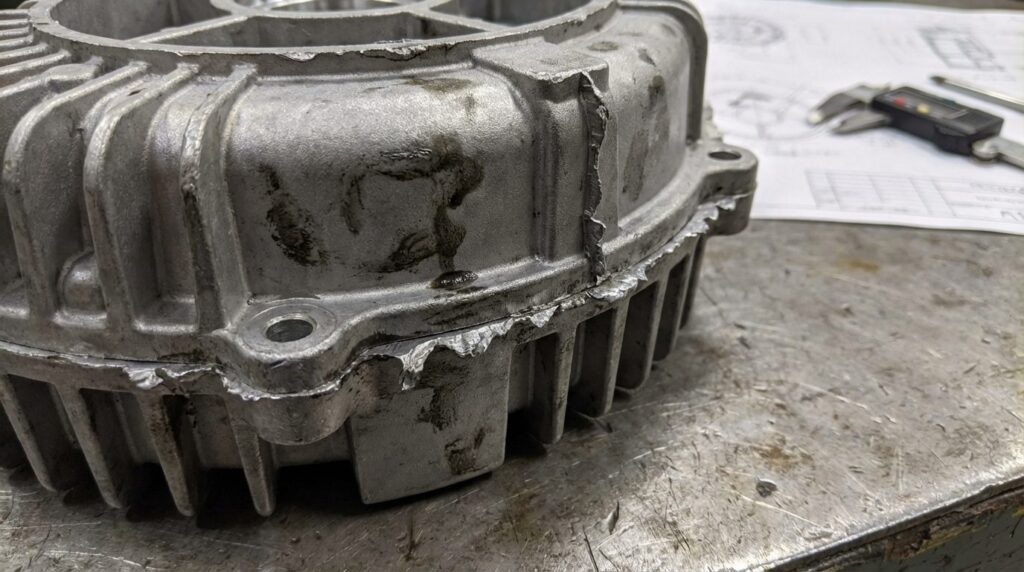
- 複雜的分割線:壓鑄模具的接縫會產生厚度不均勻且硬度很高的毛邊。.
- 密集散熱鰭片與深孔:外部覆蓋有冷卻結構,內部則有許多攻孔和相交的油道。.
- 易於變形的薄壁結構:局部薄壁在強大的手工磨削力下很容易變形。.
- 材質:ADC12 或 A380 等鑄造鋁合金具有良好的流動性和散熱性,但容易黏住切削工具。.
- 表面品質:法蘭配合面粗糙度要求高,以確保無縫墊片組裝。.
馬達外殼加工的主要特性
主要特性:
- 高一致性:配合面的平面度誤差必須控制在微小範圍內。.
- 高效率:必須符合汽車產業高產量、快速週期的生產需求。.
- 清潔要求: Internal oil/water channels must leave no residual aluminum chips or burrs behind.
馬達外殼去毛刺技術參數
| 項目 | 參數範圍 | 注意事項 |
| 閃光厚度容量 | 0.5mm - 5.0mm | 因壓鑄機噸位和模具磨損而異 |
| 倒角/半徑尺寸 | R0.5 - R2.0 | 依圖面要求設定 |
| 配合面保護 | 過切 < 0.05mm | 主動力控制技術保證 |
| 研磨後粗糙度 | Ra1.6 - Ra3.2 | 符合密封墊片組裝要求 |
| 生產週期時間 | 2 - 4 分鐘 | 取決於房屋的複雜性 |
機器人去毛刺為何是馬達外殼的首選?
傳統手工研磨的痛點
使用傳統手動角磨機或氣動銼刀時,工廠面臨以下挑戰:
| 痛點 | 特定問題 | 影響 |
| 一致性極差 | 工人因疲勞而產生的不同壓力,很容易造成凸緣表面的過度切割(刨削)。. | 導致組裝後漏水/漏油,造成整批產品不合格。. |
| 勞工短缺與高傷害風險 | 壓鑄廠內的鋁粉有嚴重的粉塵、高噪音和爆炸風險。. | 年輕的工人拒絕這份工作,導致勞工嚴重短缺。. |
| 低效率 | 內部交叉孔需要經常以手工更換工具。. | 緩慢的週期時間無法與壓鑄機器的高產量相匹配,造成瓶頸。. |
機器人自動化的優勢
Robotic deburring cells—built on the principles we cover in what is robotic deburring—offer a systematic answer to these pain points:
| 比較尺寸 | 手動研磨 | 機器人去毛刺 | 改進 |
| 加工效率 | 12-15 分鐘/件 | 2.5-3.5 分鐘/件 | Cycle time cut several-fold |
| 瑕疵率 (過切) | Frequent over-cut scrap | Rare with force control | 大量減少廢料 |
| 表面精度 | 依靠工人的感覺 | 恆力浮動 | Removes operator variability |
| 耗材壽命 | 快速耗損 | 均勻的工具磨損 | Steadily lower tool spend |
核心優勢:
- 主動力控制:去毛刺主軸具有徑向/軸向順應性。就像汽車的懸吊系統一樣,它能自動適應毛坯鑄件的微小尺寸變化,保持恆定的壓力,絕不會刨傷基底材料。.
- 多處理器整合:使用自動換刀裝置 (ATC),只需一次設定即可完成重型去毛邊、邊緣圓弧和內孔刷洗。.
- 全天候運作:不受灰塵或疲勞的影響,可進行熄燈生產,以符合嚴格的汽車交貨時程。.
自動化去毛刺製程工作流程
From vision-guided loading to final blue-light inspection, the surface treatment of an aluminum motor housing runs through eight automated steps, with the robotic grinding concentrated in steps 02-05.
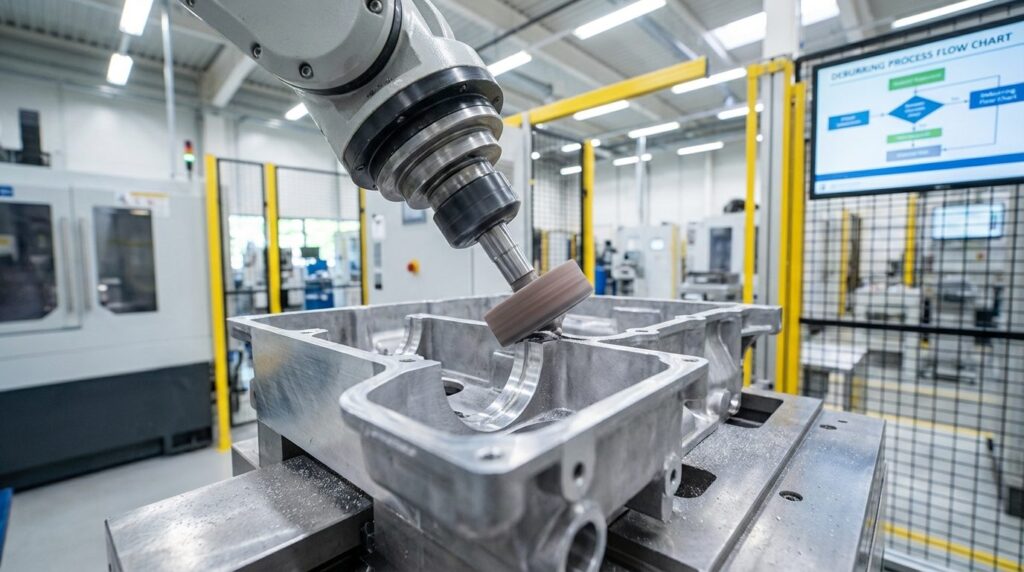
完整的製程流程
| 製程 | 製程名稱 | 設備/工具 | 消耗品 | 時間 | 精確控制 |
| 01 | 視覺導引裝載 | 3D 視覺 + 機器人 | - | 15s | 辨識度 ±0.5mm |
| 02 | 重度脫脂 | 高剛性主軸 | 硬質合金旋轉毛邊 | 45s | 去除 >2mm 的閃光 |
| 03 | 凸緣混合 | 浮動主軸 | 襟翼輪/尼龍 | 60s | 防止過度切割 |
| 04 | 彈性邊緣輻射 | 徑向相容工具 | 特殊倒角嵌入件 | 40s | 統一 R 角過渡 |
| 05 | 交叉孔清潔 | 彈性主軸 | 去毛刺管刷 | 35s | 清潔盲孔上的切屑 |
| 06 | 高壓清洗 | 工業洗衣機 | 清潔劑 | 60s | 符合業界潔淨度規範 |
| 07 | 空氣吹乾 | 氣刀 | - | 30s | 無水漬 |
| 08 | 檢查 | 3D 藍光掃描器 | - | 20s | 全面尺寸與毛邊檢查 |
製程說明
步驟 1:視覺引導裝載
目的:識別隨機堆放在料箱中的毛坯鑄件,引導機器人抓取並將其精確地放置在研磨定位器上。.
重點:利用防反光 3D 視覺技術處理光亮的鋁質表面。.
步驟 2:重度脫脂
目的:可快速去除分模線上厚而硬的鋁材毛邊。.
重點:需要高剛性的機械手系統和帶硬質合金毛邊的高功率電動主軸。最佳化的刀具路徑可防止卡刀。.
步驟 3:凸緣混合
目的:在不影響平面度的情況下,清除關鍵配合面上的微小毛刺。.
重點:這是最關鍵的一步。一個 軸向浮動主軸 需要。設定為固定壓力 (例如 20N),砂輪可完美地順著鑄件表面,不論鑄件是否有微小的起伏,都能在不接觸基底金屬的情況下去除毛邊。.
步驟 4:彈性邊緣弧度處理
目的:消除銳利的邊緣,並建立均勻的半徑或倒角。.
重點:使用 徑向浮動主軸, 氣動或彈簧機構提供彈性。機器人遵循粗略的輪廓路徑,浮動頭可自動補償鑄件公差。.
步驟 5:內孔/橫孔清潔
目的:清除油道和水道內隱藏的毛刺,防止日後脫落。.
重點:主軸會自動切換至研磨尼龍刷,以螺旋運動方式進給以清潔盲孔。.
步驟 6:高壓清洗
目的:徹底清洗表面附著的鋁屑、灰塵和切削液。.
步驟 7:吹乾
目的: 快速去除濕氣,防止鑄鋁表面氧化和出現水斑。.
步驟 8:檢查
目的: 檢查研磨品質,以確保沒有遺漏的去毛邊區域或過度切割。.
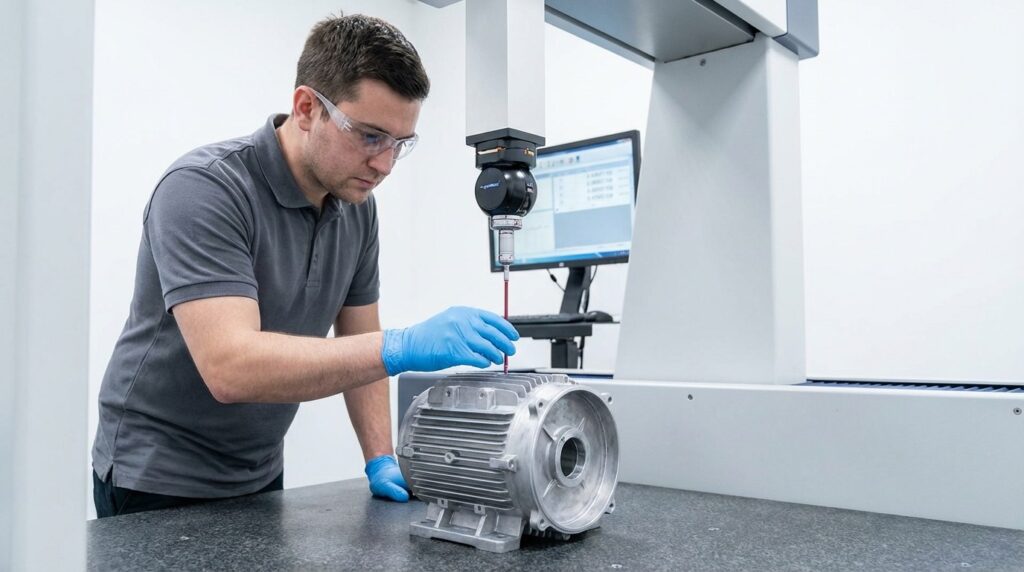
加工挑戰與解決方案
挑戰 1:鑄造尺寸不一致(變形)
問題:
- 由於冷卻收縮,同一批次的鑄件可能會有 1-2mm 的差異。.
- 遵循固定路徑的剛性機器人會過度切割(報廢)較大的零件,而切割較小的零件。.
解決方案:
- 實施主動式相容技術.
- 安裝帶力感應器的浮動去毛刺頭。它會自動伸出或縮回,以補償 1-2 mm 的差異,同時保持恆定的切削力。.
- 結果: Over-cut scrap caused by casting-to-casting dimensional mismatch becomes rare instead of routine.
挑戰 2: 清除相交深層油槽的毛刺
問題:
- 根部毛刺形成於內部冷卻通道的交叉處。.
- 傳統工具無法進入複雜的彎曲型腔內。.
解決方案:
- 利用客製化的非標準研磨尼龍刷或高壓水刀去毛刺。.
- 結果:符合汽車工業嚴格的顆粒潔淨度標準,可防止馬達內的液壓卡死。.
Application Scenario
Project Profile
Project profile: a Tier 1 automotive parts supplier in Southeast Asia, die-casting motor housings for global NEV programs.
技術挑戰
- Ran a manual grinding line of roughly a dozen stations in heavy dust, with constant operator turnover.
- 法蘭研磨品質完全依賴工人的感覺,導致洩漏造成的高返工率。.
- 客戶要求週期時間壓縮至 3 分鐘/件。.
解決方案
| 項目 | 組態 |
| 工件 | NEV 驅動馬達鋁殼 |
| 材質 | ADC12 鋁合金 |
| 設備 | 6 軸剛性機器人 + 外部定位器 |
| 核心工具 | 徑向/軸向主動相容主軸系統 |
| 製程 | 視覺負載 -> 重度除灰 -> 凸緣混合 -> 空腔刷 |
| 週期時間 | 2.5 分鐘/件 |
實施結果
- Labor: A single robotic cell absorbs the workload of several skilled manual grinding stations per shift and sustains three-shift production.
- Quality: Flange over-cut scrap from uneven hand pressure largely disappears, and mating-surface leak tests settle into a stable, repeatable pass pattern.
- 環境:配備濕式除塵裝置,消除粉塵污染及爆炸危險。.
- 投資回報率: Once labor, scrap and rework savings are counted, systems of this class typically pay back within one to two years.
常見問題
Q1: 機器人可以處理多厚的閃光?
A:我們的重型主軸搭配硬質合金毛邊,可輕鬆處理厚度為 3mm-5mm 的實心鋁片。對於較厚的溢流井或閘門,我們建議在機器人精磨之前使用自動帶鋸或修邊壓床,以節省耗材成本。.
Q2: 浮動封頭真的可以防止過度切割凸緣嗎?
A:是的,這是浮動技術的核心價值。透過使用氣動或伺服控制來維持恆定的接觸力,如果鑄件稍有過大或機械手路徑有偏差,工具就會自動縮回,確保基材絕不會被刨開。.
Q3: 鋁材很容易黏在工具上。如何控制耗材成本?
A:我們推薦特殊塗層、大刃鋁合金專用毛邊和防堵塞翻邊砂輪。結合優化的主軸轉速和微潤滑 (MQL),可大幅延長刀具壽命,與手動磨削相比,耗材成本通常可降低 30% 以上。.
Q4: 更換不同的馬達外殼型號需要多久時間?
A:我們的單元具有快速更換夾具和參數編程功能。操作人員只需更換定位夾具,並在人機介面上選擇預先儲存的機器人程式。經過練習後,一次完整的更換僅需 15-30 分鐘,非常適合高混合、低產量的彈性生產。.
總結
鋁壓鑄馬達外殼的去毛邊和去毛刺使用 機器人自動浮動研磨製程 removes the human variable from the process. With cycle times of 2.5-3.5 minutes per piece, it has become the practical standard for meeting the volume and quality demands of the NEV industry. The same heavy-payload architecture also serves other large aluminum castings—see our aluminum chair base polishing solution.
Thick flash, leak-prone flange grinding and a hazardous dust environment are all problems a well-configured robotic cell addresses directly. Send us your motor housing drawings—the engineering team will run sample parts and build an ROI case for your line.