
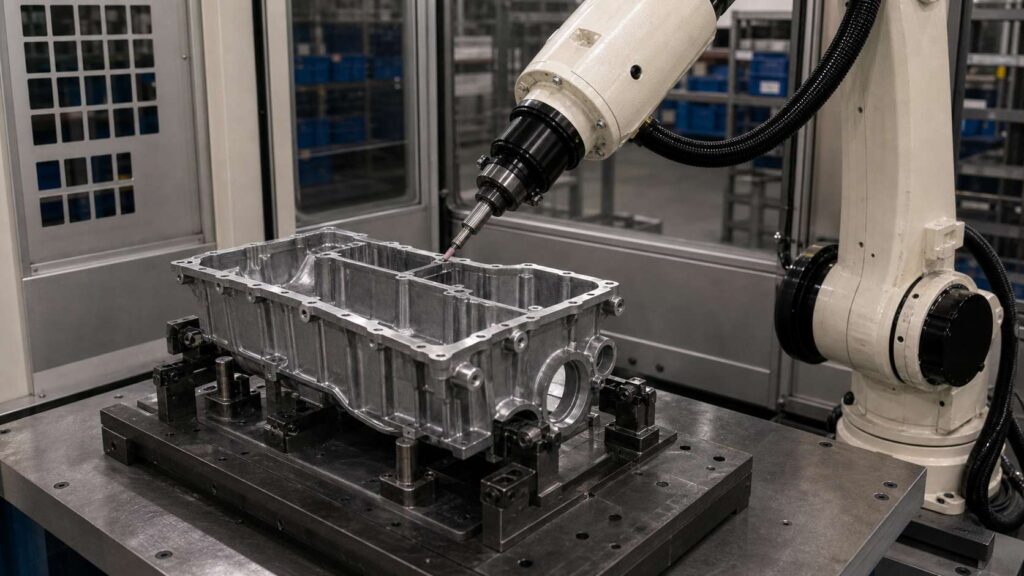
Aluminum alloy engine oil pan assemblies are thin-wall lower engine components used to store engine oil, seal the bottom of the engine and support oil return or oil management structures. In common designs, the part centers on a pan-shaped cavity, perimeter sealing flange, bolt holes, drain plug boss, internal ribs, local pockets, oil return areas and irregular lower contours, making post-casting deburring more complex than on simple stamped or flat aluminum parts.
यह रोबोटिक डेबरींग समाधान एल्यूमीनियम मिश्र धातु इंजन ऑयल पैन असेंबलीज़ के लिए डिज़ाइन किया गया है, जिनका सामान्य आयाम इंजन मॉडल के आधार पर लगभग 350–700 मिमी लंबाई का होता है। यह सीलिंग फ्लैंज, पैन के परिधि भाग, बोल्ट होल, ड्रेन प्लग क्षेत्र, आंतरिक रिब्स, स्थानीय पॉकेट्स और कैविटी किनारों से बर्स, हल्की फ्लैश, तीखे किनारे और ट्रिमिंग अवशेष हटाने में मदद करता है, साथ ही किनारों की एकरूपता में सुधार करता है और मैनुअल डेबरींग के कार्यभार को कम करता है।.
What Is an Aluminum Alloy Engine Oil Pan Assembly?
An aluminum alloy engine oil pan assembly is a lower engine component mounted beneath the engine block or lower crankcase area, close to structural parts like the casting in our bearing ladder frame deburring and grinding solution. It is designed to store lubricating oil, collect returning oil, seal the bottom of the engine and sometimes integrate oil baffles, reinforcement ribs, drain plug bosses or local mounting features.
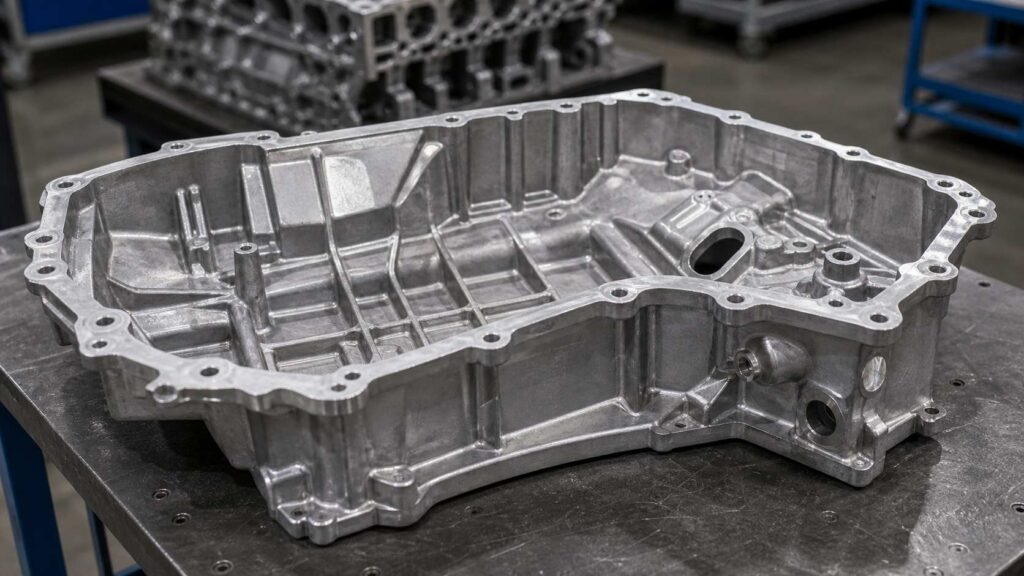
Physically, the workpiece is a pan-shaped thin-wall body, a continuous perimeter sealing flange, multiple bolt holes, raised bosses, drain plug features, internal ribs, local pockets and oil-return-related openings. After casting and trimming, burrs, flash or sharp edges may remain around the outer contour, sealing flange boundary, bolt holes, drain plug boss, internal rib edges and local cavity transitions. For this type of workpiece, the main finishing requirement is robotic deburring, edge rounding and local cleanup rather than heavy grinding or decorative polishing.
| आइटम | विवरण |
|---|---|
| कार्यखंड का नाम | एल्यूमिनियम मिश्र धातु इंजन तेल पैन असेंबली |
| आम आकार | लगभग 350–700 × 250–450 × 80–200 मिमी, मॉडल के आधार पर |
| सामग्री | एल्यूमिनियम मिश्र धातु कास्टिंग |
| मुख्य प्रक्रिया | रोबोटिक डेबरींग |
| सहायक प्रक्रियाएँ | किनारों को गोल करना, प्रकाश झिलमिलाहट हटाना, स्थानीय सतह की सफाई |
| प्रमुख प्रसंस्करण क्षेत्र | परिधीय सीलिंग फ्लैंज, पैन का बाहरी आवरण, बोल्ट छेद, ड्रेन प्लग बॉस, आंतरिक रिब्स, तेल वापसी उद्घाटन, गुहा के किनारे, स्थानीय पॉकेट्स |
| संरक्षित क्षेत्र | सील सतहें, गैस्केट संपर्क सतहें, थ्रेडेड ड्रेन छेद, मशीनीकृत माउंटिंग पैड, सटीक छेद, पतली दीवार वाले खंड |
| अंतिम लक्ष्य | सीलिंग सतहों और पतली दीवार वाले ऑयल पैन संरचनाओं की सुरक्षा करते हुए बुर्र, तेज किनारों और हल्की फ्लैश को हटाएँ। |
एल्यूमीनियम मिश्र धातु इंजन ऑयल पैन असेंबली की सामान्य फिनिशिंग चुनौतियाँ
एल्यूमीनियम मिश्र धातु के इंजन ऑयल पैन असेंबली को फिनिश करना कठिन होता है क्योंकि इसकी बर्स एक बड़े पतले-दीवार वाले खोखले भाग और एक निरंतर सीलिंग फ्लैंज के चारों ओर फैली होती हैं। इंजन सिलेंडर ब्लॉक या गियर हाउसिंग के विपरीत, ऑयल पैन को आमतौर पर बड़े क्षेत्रों में भारी सामग्री हटाने की आवश्यकता नहीं होती। मुख्य आवश्यकता सीलिंग सीमाओं, छेदों, बॉस, आंतरिक रिब्स और निचले आकृति संक्रमणों के आसपास किनारों का नियंत्रित बर्-हटाना है।.
Manual deburring can be unstable because operators must follow long flange edges and work around thin walls, bolt holes, drain plug bosses and internal pocket features, which is why a 6-axis deburring machine with programmed paths is the usual upgrade. Some areas may remain sharp, while other areas may be over-rounded or scratched. Since oil pan sealing performance is important, burr removal near gasket contact areas must be controlled carefully to avoid damaging functional surfaces.
| सामान्य समस्या | विशिष्ट क्षेत्र | प्रभाव |
|---|---|---|
| लाइट कास्टिंग फ्लैश | परिधीय फ्लैंज, बाहरी रूपरेखा, ट्रिमिंग किनारे | किनारों की स्थिरता और असेंबली तैयारी को प्रभावित करता है। |
| तेज़ धारें | पैन का किनारा, बोल्ट के छेद, गुहा के किनारे, आंतरिक पसलियाँ | हैंडलिंग और असेंबली में जोखिम उत्पन्न करता है |
| शेष बुर्र | ड्रेन प्लग बॉस, तेल वापसी उद्घाटन, स्थानीय थैले | अस्थिर फिनिशिंग गुणवत्ता के कारण |
| सीलिंग-एज बर्र | गैस्केट सीमा और सील के निकटवर्ती फ्लैंज किनारे | सीलिंग की तैयारी या निरीक्षण को प्रभावित कर सकता है। |
| मैनुअल भिन्नता | लंबी फ्लैंज किनारियाँ, दोहराए गए बोल्ट छेद और आंतरिक पसलियाँ | ऑपरेटरों के बीच असंगत परिणामों का कारण बनता है |
| पतली दीवार संवेदनशीलता | पैन बॉडी, निचले कोने और स्थानीय गुहा की दीवारें | विकृति, औजार के निशान या अत्यधिक गोलाकार होने का जोखिम |
एल्यूमीनियम मिश्र धातु इंजन ऑयल पैन असेंबली के लिए रोबोटिक डेबरींग प्रक्रिया
A robotic deburring cell for aluminum alloy engine oil pan assemblies should be designed around thin-wall support, perimeter edge tracking, controlled tool compliance and sealing-surface protection; how this cell type compares with others is laid out in our deburring machine types guide. The process must remove burrs and sharp edges from the pan body, flange, holes and internal features while avoiding damage to gasket contact surfaces, drain plug threads and machined mounting pads.
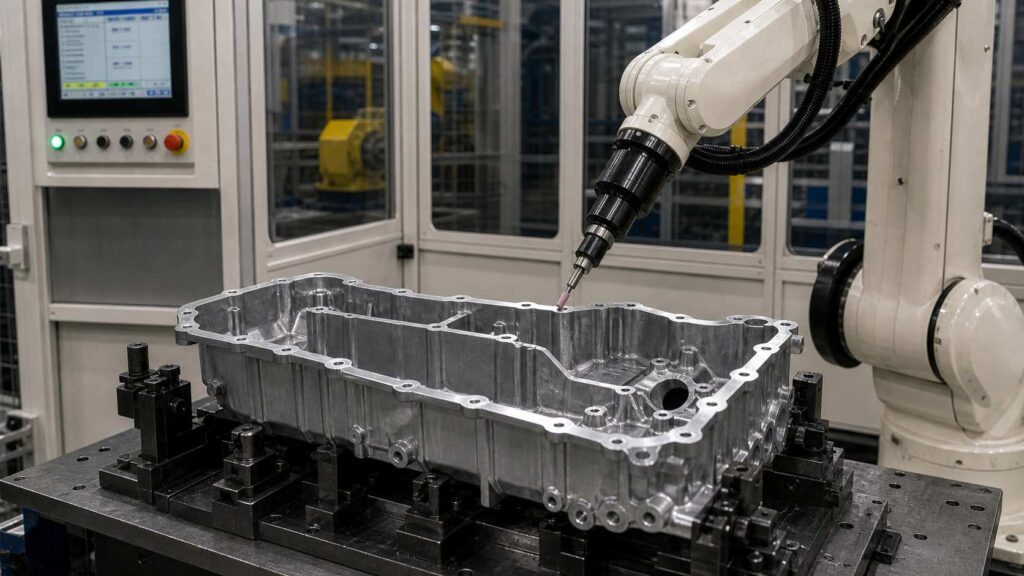
350–700 मिमी की लंबाई वाले सामान्य आयामों वाली तेल पैन असेंबली के लिए, प्रक्रिया में आमतौर पर लोडिंग, प्रोग्राम चयन, संरक्षित क्षेत्र की पुष्टि, परिधीय फ्लैंज का डेबरींग, बोल्ट होल का उपचार, ड्रेन प्लग बॉस की सफाई, आंतरिक रिब और गुहा किनारों का फिनिशिंग, निरीक्षण और अनलोडिंग शामिल होती है। लचीले डेबरींग उपकरण, चैम्फरिंग उपकरण और छोटे फिनिशिंग हेड्स को वास्तविक बुर की स्थिति और भाग की ज्यामिति के अनुसार चुना जा सकता है।.
| चरण | प्रक्रिया | उद्देश्य | उपकरण / प्रणाली |
|---|---|---|---|
| 1 | लोडिंग और स्थिति निर्धारण | स्थिर डेबरींग के लिए तेल पैन असेंबली को सुरक्षित करें। | समर्पित समर्थन फिक्स्चर |
| 2 | कार्यक्रम चयन | सही ऑयल पैन मॉडल और पथ मिलाएँ | एचएमआई / रोबोट प्रोग्राम |
| 3 | संरक्षित क्षेत्र पुष्टि | सीलिंग, थ्रेड और पतली-दीवार नो-टच ज़ोन परिभाषित करें | फिक्सचर लॉजिक / प्रोग्राम सेटिंग |
| 4 | परिधीय फ्लैंज की बर्-हटाई | सीलिंग फ्लैंज के किनारे से बर्र और हल्की फ्लैश हटाएँ। | लचीला डेबरींग उपकरण |
| 5 | बाहरी रूपरेखा और निचली किनारी की सफाई | पैन बॉडी के आकार और निचली गुहा के किनारों से बर् को हटाएँ। | अनुरूप डेबरींग उपकरण |
| 6 | बोल्ड होल एज ट्रीटमेंट | बार-बार इस्तेमाल किए गए माउंटिंग छेदों से बुर्र हटाएँ। | चैम्फरिंग टूल / डेबरींग स्पिंडल |
| 7 | ड्रेन प्लग बॉस का डेबरींग | ड्रेन प्लग बॉस और स्थानीय उद्घाटन के आसपास के बुर्रों को साफ करें। | छोटा डेबरींग उपकरण |
| 8 | आंतरिक रिब और पॉकेट किनारे की फिनिशिंग | आंतरिक पसलियों, तेल वापसी क्षेत्रों और पॉकेट सीमाओं को संसाधित करें। | छोटा फिनिशिंग हेड / अनुपालन उपकरण |
| 9 | गुणवत्ता निरीक्षण | किनारे की स्थिति और संरक्षित सील क्षेत्रों की जाँच करें। | मैनुअल या दृश्य निरीक्षण |
| 10 | अनलोडिंग और सफाई | चिप हटाएँ और तेल पैन असेंबली को स्थानांतरित करें। | हवा से फूंकना / वैक्यूम सफाई |
चरण 1: लोडिंग और स्थिति निर्धारण
एल्यूमिनियम मिश्र धातु का इंजन ऑयल पैन असेंबली एक समर्पित सपोर्ट फिक्स्चर में लोड किया जाता है। चूंकि इस भाग में पतली दीवार वाली पैन बॉडी और निरंतर फ्लैंज है, इसलिए फिक्स्चर को कार्यखंड को स्थिर गैर-महत्वपूर्ण क्षेत्रों से सहारा देना चाहिए और क्लैंपिंग बलों से बचना चाहिए जो सीलिंग किनारे को विकृत कर सकते हैं।.
स्थिर स्थिति रोबोट को लंबे फ्लैंज मार्गों, बोल्ट होल समूहों, ड्रेन प्लग बॉस किनारों और आंतरिक गुहा विशेषताओं पर निरंतर संपर्क बनाए रखने में मदद करती है। फिक्स्चर को बाहरी रूपरेखा और आंतरिक रिब क्षेत्रों दोनों तक बिना बार-बार मैनुअल पुनःस्थापन के पहुंच की अनुमति भी देनी चाहिए।.
चरण 2: कार्यक्रम चयन
तेल पैन असेंबली ठीक हो जाने के बाद, ऑपरेटर HMI के माध्यम से सही रोबोट प्रोग्राम चुनता है। यह तब उपयोगी होता है जब एक रोबोटिक सेल विभिन्न फ्लैंज आकारों, बोल्ट होल लेआउट, ड्रेन प्लग की स्थितियों या आंतरिक रिब संरचनाओं वाले विभिन्न तेल पैन मॉडलों को संभालता है।.
चुना गया प्रोग्राम प्रसंस्करण अनुक्रम, उपकरण का कोण, फीड गति, संपर्क बल और संरक्षित क्षेत्रों को परिभाषित करता है। सहेजे गए प्रोग्राम दोहराए गए उत्पादन बैचों को अधिक स्थिर बनाने और मैनुअल ऑपरेटर कौशल पर निर्भरता कम करने में मदद करते हैं।.
चरण 3: संरक्षित क्षेत्र की पुष्टि
डेबरींग शुरू होने से पहले, सिस्टम सभी संरक्षित क्षेत्रों की पुष्टि करता है। इंजन ऑयल पैन असेंबली के लिए, संरक्षित क्षेत्रों में आमतौर पर सीलिंग सतहें, गैस्केट संपर्क सतहें, थ्रेडेड ड्रेन प्लग छेद, मशीन किए गए माउंटिंग पैड, सटीक छेद और पतली दीवार वाले हिस्से शामिल होते हैं।.
यह कदम महत्वपूर्ण है क्योंकि बर्स अक्सर सीलिंग फ्लेंज या ड्रेन प्लग क्षेत्र के बहुत करीब होते हैं। रोबोट को उपकरण को उन सतहों से दूर रखते हुए किनारे की सीमा से बर्स हटाने चाहिए जो तेल सीलिंग और असेंबली की विश्वसनीयता को प्रभावित करती हैं।.
चरण 4: परिधीय फ्लैंज का डेबरींग
परिधीय सीलिंग फ्लैंज तेल पैन असेंबली के सबसे महत्वपूर्ण प्रसंस्करण क्षेत्रों में से एक है। कास्टिंग, ट्रिमिंग या मोटे सफाई के बाद फ्लैंज के आसपास हल्की फ्लैश और तीखे किनारे रह सकते हैं।.
एक लचीला डेबरींग उपकरण फ्लैंज की परिधि का अनुसरण कर सकता है और नियंत्रित संपर्क दबाव लागू कर सकता है। इसका उद्देश्य तीखे किनारों और ढीले बुर्रों को हटाना है, साथ ही सीलिंग सतह और मूल फ्लैंज ज्यामिति को संरक्षित रखना है।.
चरण 5: बाहरी रूपरेखा और निचली किनारी की सफाई
पैन की बॉडी में निचले किनारे, घुमावदार कोने और अनियमित बाहरी आकृति संक्रमण शामिल हैं। यदि ढलाई के बाद तेज किनारे या ट्रिमिंग अवशेष बने रहें, तो ये क्षेत्र हैंडलिंग में जोखिम पैदा कर सकते हैं।.
एक अनुकूलनीय डेबरींग उपकरण पैन की आकृति का अनुसरण कर सकता है और निचले किनारों की सीमाओं को साफ कर सकता है। चूंकि ऑयल पैन की बॉडी भारी संरचनात्मक कास्टिंग्स की तुलना में पतली हो सकती है, इसलिए इस प्रक्रिया में मध्यम दबाव का उपयोग करना चाहिए और अत्यधिक स्थानीय सामग्री हटाने से बचना चाहिए।.
चरण 6: बोल्ट होल किनारे का उपचार
ऑयल पैन असेंबली में आमतौर पर सीलिंग फ्लैंज के किनारे कई बोल्ट होल होते हैं। इन होल के आसपास की बर्ज़ बोल्ट डालने, फ्लैंज की सीटिंग या गैस्केट असेंबली को प्रभावित कर सकती हैं।.
एक चेम्फरिंग टूल या डेबरींग स्पिंडल प्रत्येक बोल्ट छेद को दोहराई जा सकने वाली गहराई और कोण के साथ संसाधित कर सकता है। रोबोट छेदों के समूह में वही प्रक्रिया दोहराता है, जिससे मैनुअल हैंड डेबरींग की तुलना में एकरूपता में सुधार होता है।.
चरण 7: ड्रेन प्लग बॉस का डेबरींग
ड्रेन प्लग बॉस एक कार्यात्मक क्षेत्र है जिसमें एक थ्रेडेड छेद, उभरा हुआ बॉस सीमा और स्थानीय मशीनी सतह शामिल हो सकती है। इस क्षेत्र के आसपास की बर्ज़ हटाई जानी चाहिए, लेकिन थ्रेड और सीलिंग सतह की रक्षा करनी चाहिए।.
एक छोटा डेबरींग उपकरण ड्रेन प्लग के उद्घाटन और बॉस की सीमा के आसपास के किनारे को साफ कर सकता है। रोबोट को नियंत्रित मुद्रा में इस विशेषता के पास आना चाहिए और थ्रेड या सीलिंग सतह से संपर्क से बचना चाहिए।.
चरण 8: आंतरिक पसली और पॉकेट किनारे का फिनिशिंग
आंतरिक रिब्स, तेल वापसी क्षेत्र, बफल-संबंधित विशेषताएँ और स्थानीय पॉकेट्स में कास्टिंग के बाद छोटे बुर्र रह सकते हैं। ये क्षेत्र अक्सर मैनुअल डेबरींग के दौरान अनदेखे रह जाते हैं क्योंकि ये पैन कैविटी के अंदर होते हैं और बार-बार टूल के कोण बदलने की आवश्यकता होती है।.
एक छोटा फिनिशिंग हेड या अनुपालक उपकरण इन आंतरिक विशेषताओं को दोहराए जाने योग्य गति से संसाधित कर सकता है। रोबोट तेल पैन के अंदरूनी हिस्से को स्थानीय फिनिशिंग क्षेत्रों में विभाजित कर सकता है और प्रत्येक रिब के किनारे, पॉकेट की सीमा और तेल वापसी उद्घाटन को अधिक सुसंगत रूप से साफ कर सकता है।.
चरण 9: गुणवत्ता निरीक्षण
रोबोटिक डेबरींग के बाद, ऑपरेटर परिधीय फ्लैंज, सील के निकट किनारों, बोल्ट छेद, ड्रेन प्लग बॉस, आंतरिक रिब्स, स्थानीय पॉकेट्स और पैन बॉडी के किनारों का निरीक्षण करते हैं। निरीक्षण से यह पुष्टि होती है कि बर्स और तीखे किनारे हटा दिए गए हैं और संरक्षित सीलिंग सतहें बिना क्षति के बनी हुई हैं।.
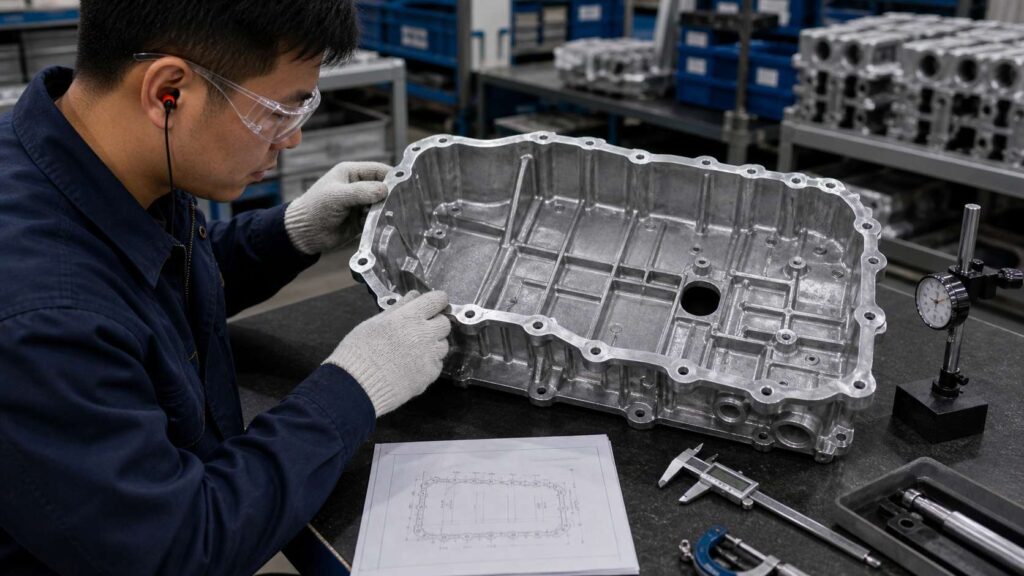
दृश्य निरीक्षण को उत्पादन आवश्यकताओं के अनुसार मैनुअल स्पर्श जांच, नमूना गेज या कैमरा-आधारित निरीक्षण के साथ संयोजित किया जा सकता है। बार-बार आने वाले तेल पैन बैचों के लिए, निरीक्षण प्रतिक्रिया उपकरण घिसाव क्षतिपूर्ति और स्थानीय पथ पैरामीटरों को अनुकूलित करने में भी मदद कर सकती है।.
चरण 10: अनलोडिंग और सफाई
निरीक्षण के बाद, तेल पैन असेंबली को अनलोड किया जाता है और अगली प्रक्रिया में स्थानांतरित किया जाता है। बोल्ट होल्स, आंतरिक रिब्स, पॉकेट्स, ड्रेन प्लग क्षेत्रों और सीलिंग-समीप सीमाओं से एल्यूमीनियम चिप्स और सूक्ष्म कण हटाए जाने चाहिए।.
तेल पैन की डेबरींग के लिए एल्यूमिनियम चिप और धूल संग्रहण सुविधा वाली एक बंद रोबोटिक सेल की सिफारिश की जाती है। यह फिनिशिंग क्षेत्र को अधिक स्वच्छ बनाए रखने में मदद करता है और ऑपरेटर के दोहराए जाने वाले मैनुअल डेबरींग कार्य के प्रत्यक्ष संपर्क को कम करता है।.
मशीनीकरण की कठिनाइयाँ और समाधान
| चुनौती | कारण | रोबोटिक समाधान |
|---|---|---|
| लंबे सीलिंग फ्लैंज बर्स | निरंतर फ्लैंज गैस्केट क्षेत्रों के पास लंबे किनारे के मार्ग बनाता है। | प्रोग्राम किया गया फ्लैंग-किनारे का डेबरींग मार्ग |
| पतली-दीवार पैन स्थिरता | पैन का शरीर अत्यधिक दबाव के तहत कंपन कर सकता है या विकृत हो सकता है। | समर्पित समर्थन फिटिंग और नियंत्रित संपर्क बल |
| बार-बार होने वाली बोल्ट होल बर्स | कई माउंटिंग होल्स को एकसमान किनारों का उपचार आवश्यक होता है। | रोबोटिक चैम्फरिंग या डेबरींग की दिनचर्या |
| ड्रेन प्लग क्षेत्र सुरक्षा | थ्रेडेड छेद और सीलिंग सतह को क्षतिग्रस्त नहीं किया जाना चाहिए। | स्थानीय नियंत्रित मार्ग और संरक्षित धागा क्षेत्र |
| आंतरिक रिब और पॉकेट बर्स | भीतरी विशेषताओं तक मैन्युअल रूप से पहुंचना मुश्किल है। | विभाजित आंतरिक फिनिशिंग क्षेत्रों के साथ छोटे उपकरणों की पहुँच |
| एल्यूमिनियम सतह संवेदनशीलता | नरम एल्यूमीनियम पर उपकरण के निशान या अत्यधिक गोल किनारे दिखाई दे सकते हैं। | लचीला टूलिंग और अनुकूलित फीड गति |
कठिनाई 1: लंबी सीलिंग फ्लैंज किनारे नियंत्रण
इंजन ऑयल पैन असेंबली में एक निरंतर परिधीय सीलिंग फ्लैंज होता है। इस लंबे परिधि पर बर्स और तीखे किनारे रह सकते हैं, लेकिन गैस्केट संपर्क सतह को सुरक्षित रखना आवश्यक है।.
समाधान यह है कि एक लचीले उपकरण के साथ प्रोग्रामित फ्लैंज-किनारे की बर्-हटाने वाली पथ का उपयोग किया जाए। रोबोट नियंत्रित दबाव के साथ फ्लैंज की रूपरेखा का अनुसरण करता है, बर् हटाते हुए सीलिंग सतह के साथ सीधे संपर्क से बचता है।.
कठिनाई 2: पतली-दीवार पैन बॉडी स्थिरता
पैन-आकार का शरीर सिलेंडर ब्लॉकों या गियर हाउसिंग्स की तुलना में पतला और हल्का होता है। यदि उपकरण का दबाव बहुत अधिक हो, तो वर्कपीस कंपन कर सकता है, विकृत हो सकता है या स्थानीय उपकरण निशान दिखा सकता है।.
समाधान यह है कि एक समर्पित सपोर्ट फिक्स्चर और नियंत्रित संपर्क बल का उपयोग किया जाए। इससे डीबुरिंग के दौरान ऑयल पैन स्थिर रहता है और एल्यूमीनियम सतह को अधिक संसाधित किए बिना किनारों की गुणवत्ता सुसंगत बनी रहती है।.
कठिनाई 3: बार-बार बोल्ट होल का डेबरींग
ऑयल पैन असेंबलीज़ में आमतौर पर फ्लैंज पर कई बोल्ट होल होते हैं। मैनुअल डेबरींग से विभिन्न आकार के चैम्फर बन सकते हैं या कुछ होल के आसपास बुर्र्स रह सकती हैं।.
समाधान यह है कि रोबोटिक चैम्फरिंग या होल-एज डेबरींग प्रक्रिया का उपयोग किया जाए। रोबोट प्रत्येक छेद के पास एक ही कोण, गहराई और उपकरण की गति के साथ आता है, जिससे पूरे बोल्ट पैटर्न में एकरूपता में सुधार होता है।.
कठिनाई 4: ड्रेन प्लग बॉस और थ्रेड सुरक्षा
ड्रेन प्लग क्षेत्र एक कार्यात्मक विशेषता है जिसे सावधानीपूर्वक संभाला जाना चाहिए। बॉस के किनारे के आसपास बर्स को हटाया जाना चाहिए, लेकिन थ्रेडेड छेद और सीलिंग सतह को खरोंचने या अत्यधिक घिसाने से बचना चाहिए।.
समाधान यह है कि थ्रेड और सीलिंग क्षेत्र को संरक्षित क्षेत्रों के रूप में परिभाषित किया जाए। रोबोट केवल बॉस की सीमा और उद्घाटन किनारे को एक छोटे उपकरण और नियंत्रित मुद्रा के साथ संसाधित करता है।.
कठिनाई 5: आंतरिक पसली और पॉकेट की पहुँच
ऑयल पैन कैविटी के अंदर की आंतरिक रिब्स, बफल क्षेत्र और स्थानीय पॉकेट्स छिपे हुए बुर स्थान बनाते हैं। मैनुअल ऑपरेटर इन छोटे किनारों को चूक सकते हैं क्योंकि ये पैन के अंदर होते हैं और बार-बार टूल के कोण बदलने की आवश्यकता होती है।.
समाधान यह है कि आंतरिक गुहा को स्थानीय फिनिशिंग क्षेत्रों में विभाजित किया जाए। एक छोटा फिनिशिंग हेड या अनुकूलनीय डेबरींग उपकरण रिब किनारों, पॉकेट सीमाओं और तेल वापसी उद्घाटनों को दोहराए जाने योग्य स्थिति में साफ कर सकता है।.
Application Scenario
Scenario Background
Oil pan castings for passenger engines are small but labor-intensive to finish: burrs, light flash and sharp edges show up along perimeter sealing flanges, bolt holes, drain plug bosses, internal ribs and pan body contours, and clearing them manually takes a full-time station.
Standardizing that work by hand is a losing battle: flange edges stay sharp in stretches, bolt holes come back for rework and internal rib edges get skipped entirely. Plants therefore hand the task to a robotic deburring cell for consistent edges, lower workload and safer sealing surfaces.
तकनीकी चुनौतियाँ
The part pairs a thin-wall pan body with a continuous sealing flange, repeated bolt holes, a drain plug boss, internal ribs and local oil-return features. Its defects run light: burrs, sharp edges and trimming residues rather than heavy casting stock.
The technical heart of the job is controlled edge cleanup across many repeated features without deformation, over-rounding or scratches on sealing surfaces, threaded holes or machined pads.
समाधान
The working recipe for this part is a six-axis robot on a dedicated oil pan support fixture with an edge-focused tool set: a flexible deburring tool around the perimeter flange and outer contour, a chamfering tool for bolt holes and a small finishing head for the drain plug boss, internal ribs and local pockets.
Sealing surfaces, gasket contact faces, the threaded drain hole, machined pads and precision holes are all written into the program as protected. The fixture cradles the thin-wall body and flange against vibration, and the whole station is enclosed with aluminum chip and dust collection.
| आइटम | संरचना |
|---|---|
| कार्यखंड | एल्यूमिनियम मिश्र धातु इंजन तेल पैन असेंबली |
| आम आकार | लगभग 350–700 × 250–450 × 80–200 मिमी, मॉडल के आधार पर |
| मुख्य प्रक्रिया | रोबोटिक डेबरींग |
| सहायित प्रक्रिया | किनारों को गोल करना, प्रकाश झिलमिलाहट हटाना, स्थानीय सतह की सफाई |
| रोबोट | छह-अक्षीय औद्योगिक रोबोट |
| उपकरण निर्माण | लचीला डेबरींग उपकरण, चैम्फरिंग उपकरण, डेबरींग स्पिंडल, छोटा फिनिशिंग हेड |
| फिक्स्चर | समर्पित इंजन तेल पैन असेंबली सपोर्ट फिक्स्चर |
| सुरक्षा रणनीति | संरक्षित सीलिंग सतहें, गैस्केट संपर्क सतहें, थ्रेडेड ड्रेन प्लग छेद और मशीनीकृत पैड्स |
| धूल नियंत्रण | एल्यूमीनियम चिप और धूल संग्रहण के साथ बंद सेल |
अमल के परिणाम
The robotic cell took over repetitive deburring work on the perimeter sealing flange, outer contour, bolt holes, drain plug boss, internal ribs, pocket edges and oil return openings. Operators step back to loading, unloading, inspection and tool changes; the manual deburring grind disappears and repeat batches behave identically.
नियंत्रित प्रक्रिया ने सीलिंग और थ्रेडेड क्षेत्रों के आसपास सुरक्षा को भी बेहतर बनाया। केवल मैनुअल दबाव नियंत्रण पर निर्भर रहने के बजाय, रोबोट ने परिभाषित सुरक्षित क्षेत्रों वाले सहेजे गए मार्गों का अनुसरण किया, जिससे किनारों की गुणवत्ता स्थिर बनी रही और खरोंच या अत्यधिक गोल हो जाने का जोखिम कम हो गया।.
| परिणाम क्षेत्र | सुधार |
|---|---|
| सीलिंग फ्लैंज किनारा गुणवत्ता | परिधीय फ्लैंज के साथ अधिक सुसंगत सफाई |
| बोल्ट होल का डेबिरिंग | माउंटिंग छेदों के चारों ओर दोहराई जाने योग्य बर हटाना |
| ड्रेन प्लग क्षेत्र की सफाई | बॉस और खुले किनारों के आसपास नियंत्रित डेबरींग |
| आंतरिक पसली फिनिशिंग | ऑयल पैन कैविटी के अंदर छूटे हुए बर्स में कमी |
| पतली दीवार सुरक्षा | विकृति और अत्यधिक गोल किनारों का कम जोखिम |
| सतह संरक्षण | गैस्केट सतहों और मशीनीकृत पैड्स को नुकसान का कम जोखिम |
| श्रम में कमी | दोहराए जाने वाले मैनुअल डेबरींग कार्यभार में कमी |
| उत्पादन स्थिरता | दोहराए जाने वाले ऑयल पैन असेंबली बैचों के लिए सहेजे गए प्रोग्राम |
| कार्यशाला का वातावरण | बंद एल्यूमिनियम चिप संग्रहण के साथ स्वच्छ फिनिशिंग क्षेत्र |
रोबोटिक ग्राइंडिंग प्रस्ताव के लिए आवश्यक जानकारी
आपकी एल्यूमीनियम मिश्र धातु इंजन ऑयल पैन असेंबली के लिए उपयुक्त रोबोटिक डेबरींग सेल की सिफारिश करने के लिए, हमें आमतौर पर भाग का ड्रॉइंग, सामग्री ग्रेड, कास्टिंग वजन, बर्स, फ्लैश या तेज किनारों की तस्वीरें, आवश्यक डेबरींग क्षेत्र, संरक्षित सीलिंग सतहें, ड्रेन प्लग थ्रेड की जानकारी, वर्तमान मैनुअल डेबरींग चक्र समय और वार्षिक उत्पादन मात्रा की आवश्यकता होती है।.
Our engineers map these details onto fixture design, robot reach, tool selection, chip collection layout and process feasibility. For aluminum alloy oil pan assemblies, it is especially important to identify which flange edges, bolt holes, drain plug areas and internal ribs require burr removal, and which sealing faces, threaded holes or machined pads must be protected during robotic deburring.
अक्सर पूछे जाने वाले प्रश्न
Q1: Is an engine oil pan assembly the same as an engine cylinder head cover?
They are not the same part. An engine oil pan assembly is mounted at the bottom of the engine and is used for oil storage and sealing. An engine cylinder head cover is mounted above the cylinder head and covers the valve-train area. Both may be thin-wall aluminum components, but their structure, function and deburring focus are different.
Q2: Why is robotic deburring suitable for engine oil pan assemblies?
रोबोटिक डेबरींग उपयुक्त है क्योंकि ऑयल पैन असेंबली में लंबे सीलिंग फ्लैंज, दोहराए गए बोल्ट होल, ड्रेन प्लग बोस, आंतरिक रिब्स और कैविटी किनारे होते हैं। एक रोबोट नियंत्रित संपर्क बल के साथ प्रोग्राम किए गए मार्गों का अनुसरण कर सकता है, जिससे मैनुअल डेबरींग की तुलना में एकरूपता में सुधार होता है।.
Q3: What areas can the robot process on an engine oil pan assembly?
The robot can process the perimeter sealing flange, outer contour, bolt hole edges, drain plug boss, internal rib edges, local pockets, oil return openings and cavity transitions. The drawing and the real burr locations on each casting set the exact processing scope.
Q4: Does this part require heavy grinding or polishing?
अधिकांश मामलों में, इस भाग को भारी ग्राइंडिंग या सजावटी पॉलिशिंग की आवश्यकता नहीं होती। मुख्य आवश्यकता बर्-हटाना, किनारों को गोल करना, हल्की फ्लैश हटाना और स्थानीय सफाई है।.
Q5: How are sealing surfaces and drain plug threads protected?
सील की जाने वाली सतहें और ड्रेन प्लग के थ्रेड्स फिक्स्चर की स्थिति निर्धारण, रोबोट मार्ग नियोजन और नो-टच ज़ोन के माध्यम से संरक्षित किए जाते हैं। रोबोट केवल किनारे की सीमा को संसाधित करता है और गैस्केट सतहों, थ्रेडेड होल्स या मशीनी पैड्स के साथ टूल के प्रत्यक्ष संपर्क से बचता है।.
Q6: Can one robotic cell handle different oil pan models?
हाँ। एक रोबोटिक सेल अक्सर विभिन्न एल्यूमीनियम मिश्र धातु इंजन ऑयल पैन असेंबली मॉडलों को संभाल सकता है यदि फिक्स्चर, रोबोट की पहुँच और टूल सिस्टम को मॉडल भिन्नता के लिए डिज़ाइन किया गया हो। विभिन्न फ्लैंज आकृतियों, बोल्ट पैटर्न या ड्रेन प्लग स्थितियों के लिए अलग-अलग रोबोट प्रोग्राम सहेजे जा सकते हैं।.
निष्कर्ष
एल्यूमीनियम मिश्र धातु इंजन ऑयल पैन असेंबली में पतली दीवार वाली पैन बॉडी, निरंतर सीलिंग फ्लैंज, दोहराए गए बोल्ट होल, ड्रेन प्लग बॉस, आंतरिक रिब्स और स्थानीय कैविटी विशेषताएँ होती हैं, जिससे मैनुअल डेबरींग का मानकीकरण करना कठिन हो जाता है। एक रोबोटिक डेबरींग समाधान निर्माताओं को बर्स, हल्की फ्लैश और तीखे किनारों को हटाने में मदद करता है, साथ ही किनारों की एकरूपता में सुधार करता है और सीलिंग सतहों, थ्रेडेड क्षेत्रों और पतली दीवार संरचनाओं की रक्षा करता है।.
यदि आपकी इंजन ऑयल पैन असेंबली का उत्पादन अभी भी मैन्युअल फ्लैंग के किनारों को डेबर्लिंग करने, बोल्ट होल की सफाई करने, ड्रेन प्लग बॉस को डेबर्लिंग करने या आंतरिक रिब फिनिशिंग पर निर्भर करता है, हमसे संपर्क करें for a customized robotic solution. The ऑटोमोटिव और ईवी pages cover neighboring engine castings, and उपकरण shows the cell hardware.

