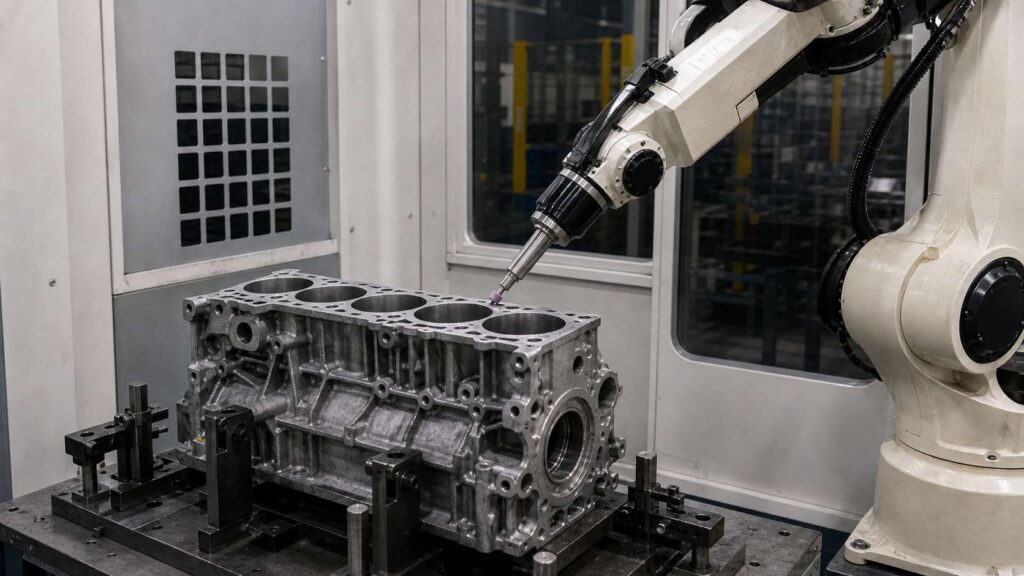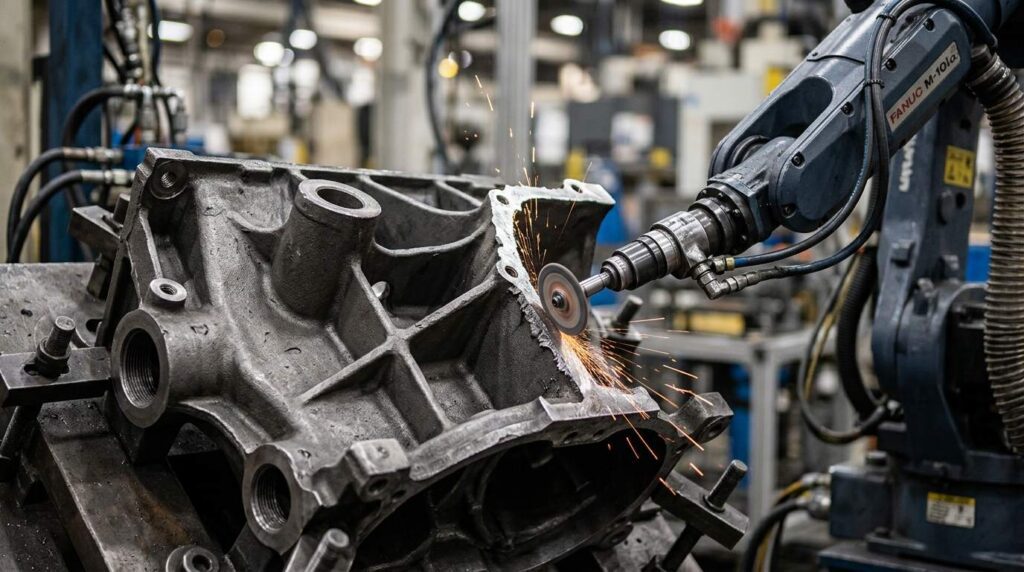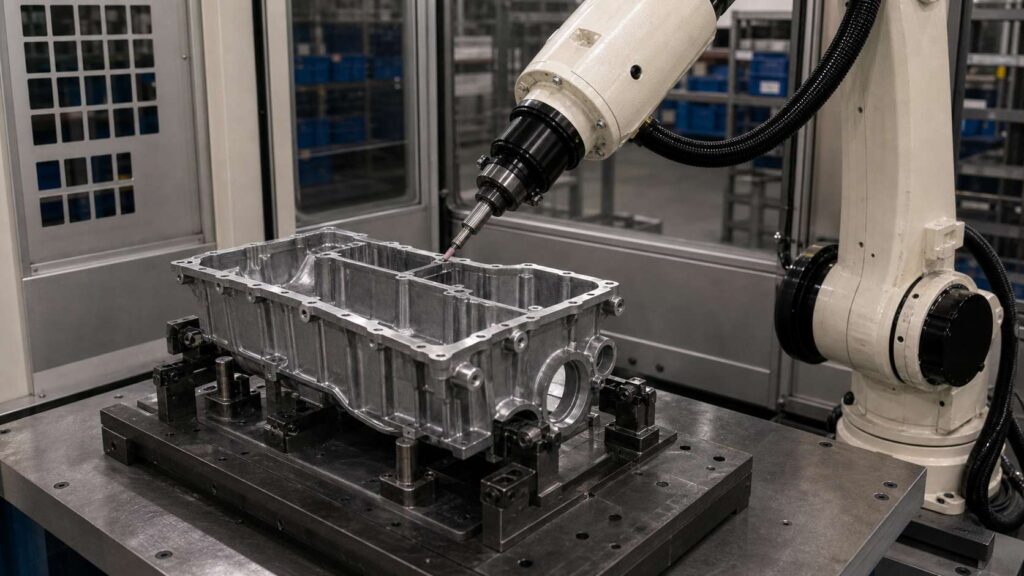
Aluminum alloy engine oil pan assemblies are thin-wall lower engine components used to store engine oil, seal the bottom of the engine and support oil return or oil management structures. In common designs, the part centers on a pan-shaped cavity, perimeter sealing flange, bolt holes, drain plug boss, internal ribs, local pockets, oil return areas and irregular lower contours, making post-casting deburring more complex than on simple stamped or flat aluminum parts.
Esta solución robótica de desbarbado está diseñada para conjuntos de cárteres de aceite de motor de aleación de aluminio con unas dimensiones típicas de entre 350 y 700 mm de longitud, dependiendo del modelo de motor. Ayuda a eliminar rebabas, rebordes ligeros, aristas afiladas y residuos de recorte de la brida de sellado, el perímetro del cárter, los orificios de los pernos, la zona del tapón de drenaje, las nervaduras internas, las cavidades locales y los bordes de las cavidades, al tiempo que mejora la uniformidad de los bordes y reduce la carga de trabajo del desbarbado manual.
What Is an Aluminum Alloy Engine Oil Pan Assembly?
An aluminum alloy engine oil pan assembly is a lower engine component mounted beneath the engine block or lower crankcase area, close to structural parts like the casting in our bearing ladder frame deburring and grinding solution. It is designed to store lubricating oil, collect returning oil, seal the bottom of the engine and sometimes integrate oil baffles, reinforcement ribs, drain plug bosses or local mounting features.
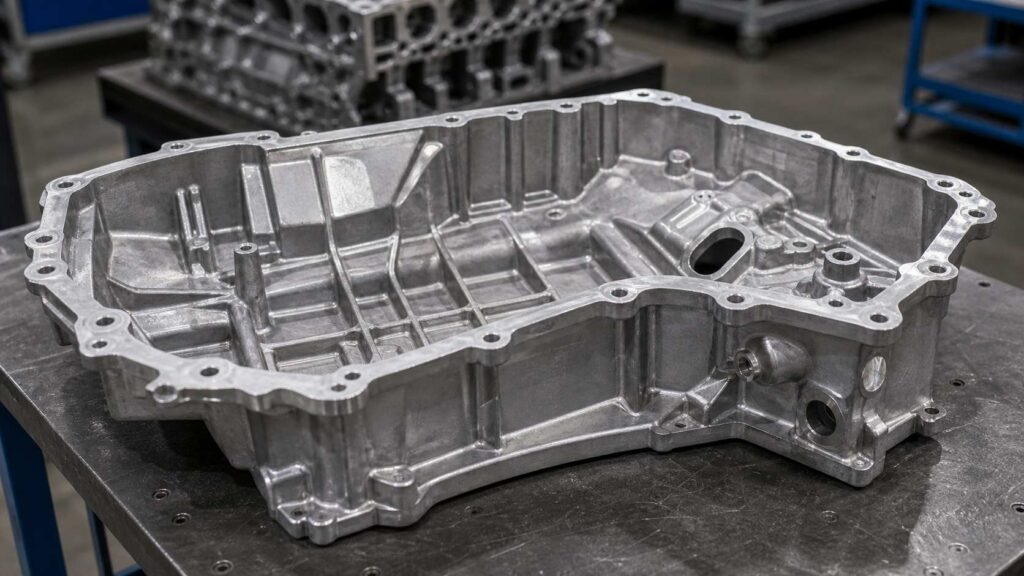
Physically, the workpiece is a pan-shaped thin-wall body, a continuous perimeter sealing flange, multiple bolt holes, raised bosses, drain plug features, internal ribs, local pockets and oil-return-related openings. After casting and trimming, burrs, flash or sharp edges may remain around the outer contour, sealing flange boundary, bolt holes, drain plug boss, internal rib edges and local cavity transitions. For this type of workpiece, the main finishing requirement is robotic deburring, edge rounding and local cleanup rather than heavy grinding or decorative polishing.
| Artículo | Detalles |
|---|---|
| Nombre de la pieza | Conjunto de cárter de aceite del motor de aleación de aluminio |
| Tamaño habitual | Aproximadamente 350–700 × 250–450 × 80–200 mm, según el modelo |
| Material | Fundición de aleaciones de aluminio |
| Proceso principal | Desbarbado robotizado |
| Procesos asistidos | Redondeo de bordes, eliminación de destellos de luz, limpieza de superficies locales |
| Áreas clave de procesamiento | Brida de sellado perimetral, contorno exterior de la bandeja, orificios para tornillos, saliente del tapón de drenaje, nervaduras internas, aberturas de retorno de aceite, bordes de la cavidad, cavidades locales |
| Áreas protegidas | Superficies de sellado, caras de contacto de juntas, orificio de drenaje roscado, bases de montaje mecanizadas, orificios de precisión, secciones de pared delgada |
| Gol de la victoria | Elimina rebabas, aristas vivas y salientes, al tiempo que protege las superficies de sellado y las estructuras de pared delgada del cárter de aceite |
Problemas habituales en el acabado del conjunto del cárter de aceite del motor de aleación de aluminio
El acabado de un conjunto de cárter de aceite de motor de aleación de aluminio resulta complicado, ya que sus rebabas se distribuyen alrededor de una cavidad grande de paredes delgadas y una brida de sellado continua. A diferencia del bloque de cilindros del motor o la caja de cambios, el cárter de aceite no suele requerir una gran eliminación de material en áreas extensas. El requisito clave es el desbarbado controlado de los bordes alrededor de los límites de sellado, los orificios, los salientes, las nervaduras internas y las transiciones del contorno inferior.
Manual deburring can be unstable because operators must follow long flange edges and work around thin walls, bolt holes, drain plug bosses and internal pocket features, which is why a 6-axis deburring machine with programmed paths is the usual upgrade. Some areas may remain sharp, while other areas may be over-rounded or scratched. Since oil pan sealing performance is important, burr removal near gasket contact areas must be controlled carefully to avoid damaging functional surfaces.
| Problema habitual | Área específica | Impacto |
|---|---|---|
| Flash de iluminación | Brida perimetral, contorno exterior, bordes de recorte | Afecta a la uniformidad de los bordes y a la preparación del montaje |
| Bordes afilados | Borde de la bandeja, orificios para tornillos, bordes de las cavidades, nervaduras internas | Genera riesgos en la manipulación y el montaje |
| Rebabas residuales | Saliente del tapón de drenaje, orificios de retorno de aceite, cavidades locales | Provoca una calidad de acabado inestable |
| Fresas de borde sellador | Los bordes de la junta y los bordes de la brida adyacentes a la junta | Puede afectar a la preparación o la inspección de las juntas |
| Variación manual | Bordes de brida largos, orificios para tornillos repetidos y nervaduras internas | Esto da lugar a resultados inconsistentes entre los distintos operadores |
| Sensibilidad a las paredes delgadas | El cuerpo de la bandeja, las esquinas inferiores y las paredes de las cavidades locales | Riesgo de deformación, marcas de herramientas o redondeamiento excesivo |
Proceso de desbarbado robotizado para el conjunto del cárter de aceite del motor de aleación de aluminio
A robotic deburring cell for aluminum alloy engine oil pan assemblies should be designed around thin-wall support, perimeter edge tracking, controlled tool compliance and sealing-surface protection; how this cell type compares with others is laid out in our deburring machine types guide. The process must remove burrs and sharp edges from the pan body, flange, holes and internal features while avoiding damage to gasket contact surfaces, drain plug threads and machined mounting pads.
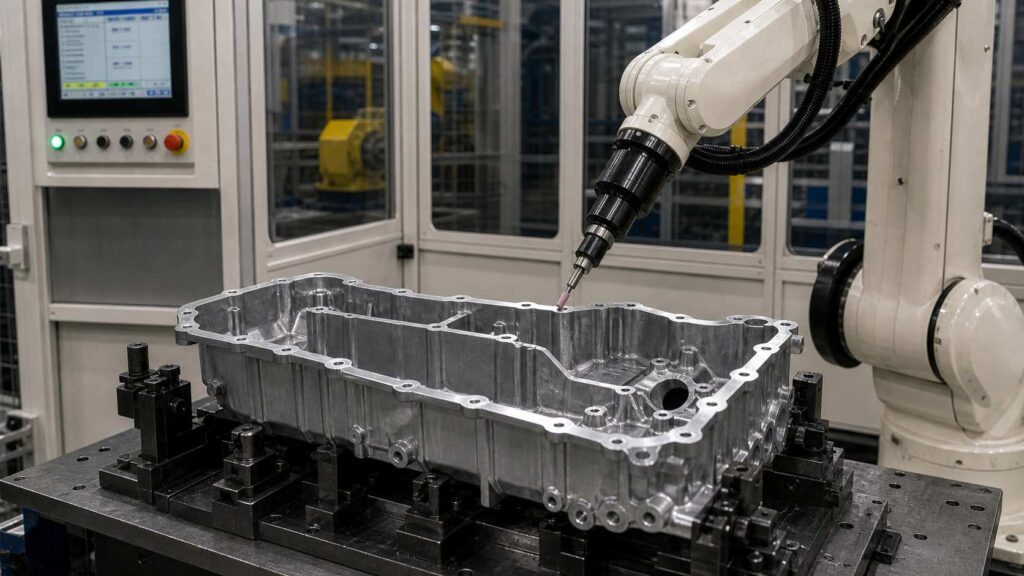
En el caso de los conjuntos de cárter de aceite con unas dimensiones típicas de entre 350 y 700 mm de longitud, el proceso suele incluir la carga, la selección del programa, la confirmación de las zonas protegidas, el desbarbado del reborde perimetral, el tratamiento de los orificios de los pernos, la limpieza de la protuberancia del tapón de drenaje, el acabado de las nervaduras internas y los bordes de las cavidades, la inspección y la descarga. Se pueden seleccionar herramientas de desbarbado flexibles, herramientas de biselado y pequeños cabezales de acabado en función de la ubicación real de las rebabas y la geometría de la pieza.
| Paso | Proceso | Propósito | Herramienta / Sistema |
|---|---|---|---|
| 1 | Carga y posicionamiento | Fija el conjunto del cárter de aceite para que el desbarbado se realice de forma estable | Soporte específico |
| 2 | Selección de programas | Selecciona el modelo y la ruta correctos del cárter de aceite | Interfaz hombre-máquina / Programa de robot |
| 3 | Confirmación del área protegida | Definir zonas de seguridad para juntas, roscas y paredes delgadas | Lógica de programación / Configuración del programa |
| 4 | Desbarbado de bridas perimetrales | Elimina las rebabas y las pequeñas salientes del borde de la brida de sellado | Herramienta de desbarbado flexible |
| 5 | Limpieza del contorno exterior y del borde inferior | Desbarbar el contorno del cuerpo de la bandeja y los bordes inferiores de la cavidad | Herramienta de desbarbado conforme a la normativa |
| 6 | Acabado de los bordes de los orificios de los pernos | Eliminar las rebabas de los orificios de fijación repetidos | Herramienta de biselado / Eje de desbarbado |
| 7 | Desbarbado del saliente del tapón de drenaje | Elimina las rebabas alrededor del saliente del tapón de drenaje y de la abertura correspondiente | Pequeña herramienta para desbarbar |
| 8 | Acabado de las nervaduras internas y los bordes de los bolsillos | Procesar las nervaduras internas, las zonas de retorno de aceite y los límites de las cavidades | Cabezal de acabado pequeño / Herramienta compatible |
| 9 | Control de calidad | Compruebe el estado de los bordes y las zonas de sellado protegidas | Inspección manual o visual |
| 10 | Descarga y limpieza | Retira las virutas y retira el conjunto de la bandeja de aceite | Soplado de aire / Limpieza con aspiradora |
Paso 1: Carga y colocación
El conjunto del cárter de aceite del motor, fabricado en aleación de aluminio, se coloca en un dispositivo de sujeción específico. Dado que la pieza presenta un cuerpo de pared delgada y una brida continua, el dispositivo debe sujetar la pieza de trabajo por zonas estables y no críticas, evitando aplicar fuerzas de sujeción que puedan deformar el borde de sellado.
Un posicionamiento estable ayuda al robot a mantener un contacto constante a lo largo de tramos largos de bridas, grupos de orificios para pernos, bordes de salientes de tapones de drenaje y elementos de cavidades internas. El dispositivo de sujeción también debe permitir el acceso tanto al contorno exterior como a las zonas de nervaduras internas sin necesidad de reajustes manuales repetidos.
Paso 2: Selección del programa
Una vez fijado el conjunto del cárter de aceite, el operario selecciona el programa de robot adecuado a través de la interfaz hombre-máquina (HMI). Esto resulta útil cuando una célula robótica maneja diferentes modelos de cárter de aceite con distintas formas de brida, distribuciones de los orificios de los pernos, posiciones de los tapones de drenaje o estructuras de nervaduras internas.
El programa seleccionado define la secuencia de mecanizado, el ángulo de la herramienta, la velocidad de avance, la fuerza de contacto y las zonas protegidas. Los programas guardados contribuyen a que los lotes de producción repetidos sean más estables y reducen la dependencia de la destreza manual del operario.
Paso 3: Confirmación del área protegida
Antes de iniciar el desbarbado, el sistema comprueba todas las zonas protegidas. En el caso de un conjunto de cárter de motor, las zonas protegidas suelen incluir las superficies de sellado, las caras de contacto de las juntas, los orificios roscados de los tapones de drenaje, las superficies de montaje mecanizadas, los orificios de precisión y las secciones de pared delgada.
Este paso es importante porque las rebabas suelen encontrarse muy cerca de la brida de sellado o de la zona del tapón de drenaje. El robot debe eliminar las rebabas del borde, manteniendo al mismo tiempo la herramienta alejada de las superficies que afectan al sellado de aceite y a la fiabilidad del montaje.
Paso 4: Desbarbado de la brida perimetral
La brida de sellado perimetral es una de las zonas de mecanizado más importantes del conjunto del cárter de aceite. Tras la fundición, el recorte o el desbaste, pueden quedar rebabas ligeras y aristas vivas alrededor de la brida.
Una herramienta de desbarbado flexible puede seguir el contorno de la brida y ejercer una presión de contacto controlada. El objetivo es eliminar los bordes afilados y las rebabas sueltas, conservando al mismo tiempo la superficie de sellado y la geometría original de la brida.
Paso 5: Limpieza del contorno exterior y del borde inferior
El cuerpo de la bandeja presenta bordes inferiores, esquinas redondeadas y transiciones irregulares en el contorno exterior. Estas zonas pueden suponer un riesgo para la manipulación si quedan bordes afilados o restos de rebabas tras el moldeado.
Una herramienta de desbarbado adaptable puede seguir el contorno del cárter y limpiar los bordes inferiores. Dado que el cuerpo del cárter de aceite puede ser más delgado que las piezas de fundición estructurales pesadas, el proceso debe realizarse con una presión moderada y evitando una eliminación excesiva de material en zonas concretas.
Paso 6: Acabado de los bordes de los orificios de los tornillos
Los conjuntos de cárter suelen tener numerosos orificios para tornillos a lo largo de la brida de sellado. Las rebabas alrededor de estos orificios pueden afectar a la inserción de los tornillos, al asentamiento de la brida o al montaje de la junta.
Una herramienta de biselado o un husillo de desbarbado puede procesar cada orificio de tornillo con una profundidad y un ángulo repetibles. El robot repite la misma rutina en todo el grupo de orificios, lo que mejora la uniformidad en comparación con el desbarbado manual.
Paso 7: Desbarbado del saliente del tapón de drenaje
El saliente del tapón de drenaje es una zona funcional que puede incluir un orificio roscado, un borde elevado y una superficie mecanizada local. Es necesario eliminar las rebabas de esta zona, pero hay que proteger la rosca y la superficie de sellado.
Una pequeña herramienta de desbarbado puede limpiar el borde que rodea la abertura del tapón de drenaje y el contorno del saliente. El robot debe acercarse a esta zona manteniendo una postura controlada y evitando el contacto con la rosca o la superficie de sellado.
Paso 8: Acabado de las nervaduras internas y los bordes de los bolsillos
Las nervaduras internas, las zonas de retorno de aceite, los elementos relacionados con los deflectores y las cavidades locales pueden presentar pequeñas rebabas tras la fundición. Estas zonas suelen pasarse por alto durante el desbarbado manual, ya que se encuentran en el interior de la cavidad de la bandeja y requieren cambios frecuentes en el ángulo de la herramienta.
Un cabezal de acabado pequeño o una herramienta flexible puede procesar estas características internas con movimientos repetibles. El robot puede dividir el interior del cárter de aceite en zonas de acabado locales y limpiar cada borde de las nervaduras, los límites de los huecos y la abertura de retorno de aceite de forma más uniforme.
Paso 9: Control de calidad
Tras el desbarbado robótico, los operarios inspeccionan la brida perimetral, los bordes adyacentes a las juntas, los orificios para los pernos, la protuberancia del tapón de drenaje, las nervaduras internas, las cavidades locales y los bordes del cuerpo de la bandeja. La inspección confirma que se han eliminado las rebabas y los bordes afilados y que las superficies de sellado protegidas no presentan daños.
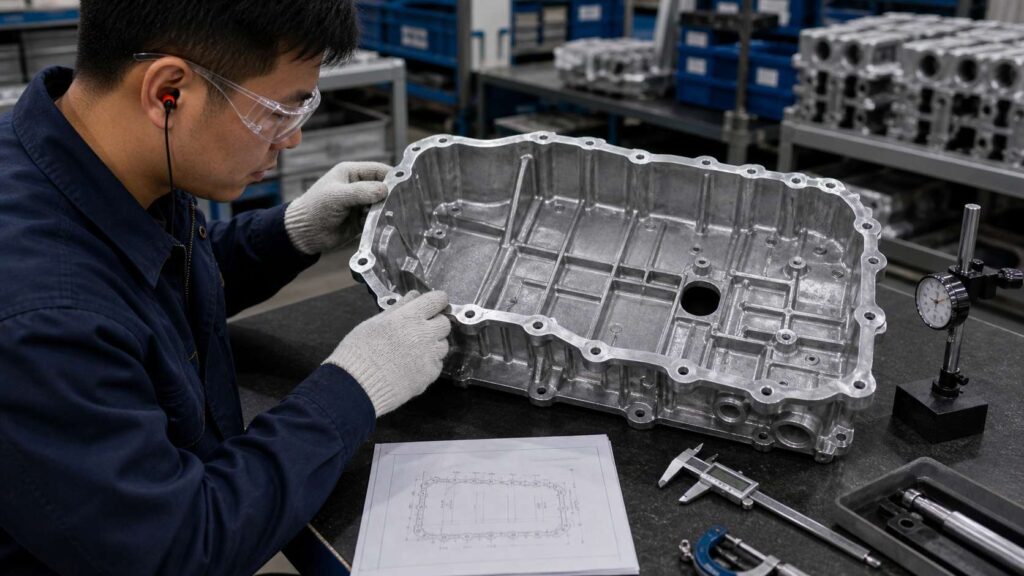
La inspección visual puede combinarse con comprobaciones manuales al tacto, calibres de muestra o inspección mediante cámara, en función de los requisitos de producción. En el caso de lotes repetidos de cárteres de aceite, la información obtenida de la inspección también puede ayudar a optimizar la compensación del desgaste de las herramientas y los parámetros locales de la trayectoria.
Paso 10: Descarga y limpieza
Tras la inspección, el conjunto del cárter de aceite se retira y se traslada al siguiente proceso. Es necesario eliminar las virutas de aluminio y las partículas finas de los orificios de los tornillos, las nervaduras internas, los huecos, las zonas de los tapones de drenaje y los bordes adyacentes a las juntas.
Para el desbarbado de cárteres de aceite, se recomienda utilizar una célula robótica cerrada con un sistema de recogida de virutas y polvo de aluminio. Esto ayuda a mantener más limpia la zona de acabado y reduce la exposición directa del operario a las tareas repetitivas de desbarbado manual.
Dificultades en el mecanizado y sus soluciones
| Reto | Causa | Solución robótica |
|---|---|---|
| Fresas de brida de sellado largas | La brida continua crea tramos largos cerca de las zonas de las juntas | Trayectoria programada para el desbarbado del borde de la brida |
| Estabilidad de las bandejas de pared delgada | El cuerpo de la sartén puede vibrar o deformarse si se somete a una presión excesiva | Dispositivo de sujeción específico y fuerza de contacto controlada |
| Rebabas en los orificios de los pernos | Muchos orificios de montaje requieren un tratamiento uniforme de los bordes | Rutina de biselado o desbarbado robotizado |
| Protección de la zona del tapón de drenaje | El orificio roscado y la superficie de sellado no deben presentar daños | Ruta controlada localmente y zona de subprocesos protegida |
| Fresas de nervadura interna y de cavidad | Es difícil acceder manualmente a las partes internas | Acceso para herramientas pequeñas con zonas de acabado internas separadas |
| Sensibilidad de la superficie de aluminio | El aluminio blando puede presentar marcas de herramientas o bordes demasiado redondeados | Herramientas flexibles y velocidad de avance optimizada |
Dificultad 1: Control del borde de la brida de sellado larga
El conjunto del cárter del motor cuenta con una brida de sellado perimetral continua. Es posible que queden rebabas y bordes afilados a lo largo de este extenso contorno, pero la superficie de contacto de la junta debe permanecer protegida.
La solución consiste en utilizar una trayectoria programada para el desbarbado del borde de la brida con una herramienta flexible. El robot sigue el contorno de la brida ejerciendo una presión controlada, eliminando las rebabas y evitando al mismo tiempo el contacto directo con la superficie de sellado.
Dificultad 2: Estabilidad de la estructura de la sartén de paredes finas
El cuerpo en forma de sartén es más delgado y ligero que los bloques de cilindros o las cajas de engranajes. Si la presión de la herramienta es demasiado alta, la pieza de trabajo puede vibrar, deformarse o presentar marcas locales de la herramienta.
La solución consiste en utilizar un dispositivo de sujeción específico y aplicar una fuerza de contacto controlada. Esto mantiene el cárter estable durante el desbarbado y ayuda a mantener una calidad constante de los bordes sin tratar en exceso la superficie de aluminio.
Dificultad 3: Desbarbado repetido de orificios de tornillos
Los conjuntos de cárter suelen tener numerosos orificios para tornillos distribuidos a lo largo de la brida. El desbarbado manual puede dar lugar a biseles de diferentes tamaños o dejar rebabas alrededor de algunos orificios.
La solución consiste en utilizar una rutina robótica de biselado o desbarbado de los bordes de los orificios. El robot se aproxima a cada orificio con el mismo ángulo, profundidad y velocidad de la herramienta, lo que mejora la uniformidad en todo el patrón de tornillos.
Dificultad 4: El jefe del tapón de drenaje y la protección de la rosca
La zona del tapón de drenaje es un elemento funcional que debe manipularse con cuidado. Deben eliminarse las rebabas del borde del saliente, pero no se debe rayar ni pulir en exceso el orificio roscado ni la superficie de sellado.
La solución consiste en definir la rosca y la zona de sellado como zonas protegidas. El robot mecaniza únicamente el borde del saliente y el borde de la abertura con una herramienta pequeña y una postura controlada.
Dificultad 5: Accesibilidad a las costillas internas y a los compartimentos
Las nervaduras internas, las zonas de deflectores y las cavidades locales dentro de la cavidad del cárter de aceite crean zonas ocultas en las que pueden formarse rebabas. Los operarios que trabajan manualmente pueden pasar por alto estos pequeños bordes, ya que se encuentran en el interior del cárter y obligan a cambiar con frecuencia el ángulo de la herramienta.
La solución consiste en dividir la cavidad interna en zonas de acabado locales. Un cabezal de acabado pequeño o una herramienta de desbarbado flexible puede limpiar los bordes de las nervaduras, los límites de los huecos y las aberturas de retorno de aceite con una posición repetible.
Application Scenario
Scenario Background
Oil pan castings for passenger engines are small but labor-intensive to finish: burrs, light flash and sharp edges show up along perimeter sealing flanges, bolt holes, drain plug bosses, internal ribs and pan body contours, and clearing them manually takes a full-time station.
Standardizing that work by hand is a losing battle: flange edges stay sharp in stretches, bolt holes come back for rework and internal rib edges get skipped entirely. Plants therefore hand the task to a robotic deburring cell for consistent edges, lower workload and safer sealing surfaces.
Retos técnicos
The part pairs a thin-wall pan body with a continuous sealing flange, repeated bolt holes, a drain plug boss, internal ribs and local oil-return features. Its defects run light: burrs, sharp edges and trimming residues rather than heavy casting stock.
The technical heart of the job is controlled edge cleanup across many repeated features without deformation, over-rounding or scratches on sealing surfaces, threaded holes or machined pads.
Solución
The working recipe for this part is a six-axis robot on a dedicated oil pan support fixture with an edge-focused tool set: a flexible deburring tool around the perimeter flange and outer contour, a chamfering tool for bolt holes and a small finishing head for the drain plug boss, internal ribs and local pockets.
Sealing surfaces, gasket contact faces, the threaded drain hole, machined pads and precision holes are all written into the program as protected. The fixture cradles the thin-wall body and flange against vibration, and the whole station is enclosed with aluminum chip and dust collection.
| Artículo | Configuración |
|---|---|
| Pieza de trabajo | Conjunto de cárter de aceite del motor de aleación de aluminio |
| Tamaño habitual | Aproximadamente 350–700 × 250–450 × 80–200 mm, según el modelo |
| Proceso principal | Desbarbado robotizado |
| Proceso asistido | Redondeo de bordes, eliminación de destellos de luz, limpieza de superficies locales |
| Robot | Robot industrial de seis ejes |
| Herramientas | Herramienta de desbarbado flexible, herramienta de biselado, husillo de desbarbado, cabezal de acabado pequeño |
| Calendario | Soporte específico para el conjunto del cárter de aceite del motor |
| Estrategia de protección | Superficies de sellado protegidas, caras de contacto de las juntas, orificio roscado del tapón de drenaje y superficies mecanizadas |
| Control del polvo | Cámara cerrada con sistema de recogida de virutas y polvo de aluminio |
Resultados de la aplicación
The robotic cell took over repetitive deburring work on the perimeter sealing flange, outer contour, bolt holes, drain plug boss, internal ribs, pocket edges and oil return openings. Operators step back to loading, unloading, inspection and tool changes; the manual deburring grind disappears and repeat batches behave identically.
El proceso controlado también mejoró la protección en torno a las zonas de sellado y roscadas. En lugar de basarse únicamente en el control manual de la presión, el robot siguió trayectorias predefinidas con zonas de protección establecidas, lo que contribuyó a mantener una calidad estable de los bordes y a reducir el riesgo de arañazos o de un redondeo excesivo.
| Área de resultados | Mejora |
|---|---|
| Calidad del borde de la brida de sellado | Una limpieza más uniforme a lo largo del reborde perimetral |
| Desbarbado de orificios para tornillos | Eliminación repetida de rebabas alrededor de los orificios de montaje |
| Limpieza de la zona del tapón de drenaje | Desbarbado controlado alrededor de los salientes y los bordes de las aberturas |
| Acabado de las nervaduras internas | Menor número de rebabas no detectadas en el interior de la cavidad del cárter de aceite |
| Protección de paredes delgadas | Menor riesgo de deformación y de que los bordes queden demasiado redondeados |
| Protección de superficies | Menor riesgo de daños en las superficies de las juntas y en las pastillas mecanizadas |
| Reducción de la mano de obra | Reducción de la carga de trabajo relacionada con el desbarbado manual repetitivo |
| Estabilidad de la producción | Programas guardados para lotes repetidos de montaje de cárteres de aceite |
| Entorno del taller | Zona de acabado más limpia con un sistema cerrado de recogida de virutas de aluminio |
Información necesaria para una propuesta de rectificado robotizado
Para recomendarle una célula de desbarbado robótica adecuada para el montaje del cárter de aceite del motor de aleación de aluminio, normalmente necesitamos el plano de la pieza, el tipo de material, el peso de la pieza fundida, fotografías de las rebabas, las rebabas de fundición o los bordes afilados, las zonas que deben desbarbarse, las superficies de sellado que deben protegerse, la información sobre la rosca del tapón de drenaje, el tiempo actual del ciclo de desbarbado manual y el volumen de producción anual.
Our engineers map these details onto fixture design, robot reach, tool selection, chip collection layout and process feasibility. For aluminum alloy oil pan assemblies, it is especially important to identify which flange edges, bolt holes, drain plug areas and internal ribs require burr removal, and which sealing faces, threaded holes or machined pads must be protected during robotic deburring.
PREGUNTAS FRECUENTES
Q1: Is an engine oil pan assembly the same as an engine cylinder head cover?
They are not the same part. An engine oil pan assembly is mounted at the bottom of the engine and is used for oil storage and sealing. An engine cylinder head cover is mounted above the cylinder head and covers the valve-train area. Both may be thin-wall aluminum components, but their structure, function and deburring focus are different.
Q2: Why is robotic deburring suitable for engine oil pan assemblies?
El desbarbado robotizado resulta adecuado porque los conjuntos de cárter de aceite presentan bridas de sellado largas, orificios de tornillos repetidos, salientes para tapones de drenaje, nervaduras internas y bordes de cavidades. Un robot puede seguir trayectorias programadas con una fuerza de contacto controlada, lo que mejora la uniformidad en comparación con el desbarbado manual.
Q3: What areas can the robot process on an engine oil pan assembly?
The robot can process the perimeter sealing flange, outer contour, bolt hole edges, drain plug boss, internal rib edges, local pockets, oil return openings and cavity transitions. The drawing and the real burr locations on each casting set the exact processing scope.
Q4: Does this part require heavy grinding or polishing?
En la mayoría de los casos, esta pieza no requiere un esmerilado intenso ni un pulido decorativo. Lo principal es eliminar las rebabas, redondear los bordes, eliminar ligeramente los restos de fundición y realizar una limpieza local.
Q5: How are sealing surfaces and drain plug threads protected?
Las superficies de sellado y las roscas de los tapones de drenaje se protegen mediante el posicionamiento de los accesorios, la planificación de la trayectoria del robot y las zonas de no contacto. El robot solo procesa el borde exterior y evita el contacto directo de la herramienta con las superficies de las juntas, los orificios roscados o las superficies mecanizadas.
Q6: Can one robotic cell handle different oil pan models?
Sí. Una célula robótica suele poder manejar diferentes modelos de conjuntos de cárter de motor de aleación de aluminio si el dispositivo de sujeción, el alcance del robot y el sistema de herramientas están diseñados para adaptarse a las variaciones de modelo. Se pueden guardar diferentes programas de robot para distintas formas de brida, patrones de tornillos o posiciones de tapones de drenaje.
Conclusión
Los conjuntos de cárter de aceite para motores de aleación de aluminio presentan cuerpos de pared delgada, bridas de sellado continuas, orificios de tornillos repetidos, salientes para tapones de drenaje, nervaduras internas y cavidades localizadas, lo que dificulta la estandarización del desbarbado manual. Una solución de desbarbado robotizado ayuda a los fabricantes a eliminar rebabas, rebordes ligeros y aristas afiladas, al tiempo que mejora la uniformidad de los bordes y protege las superficies de sellado, las zonas roscadas y las estructuras de pared delgada.
Si en la producción de conjuntos de cárter de motor todavía se recurre al desbarbado manual de los bordes de las bridas, la limpieza de los orificios de los pernos, el desbarbado de los salientes de los tapones de drenaje o el acabado de las nervaduras internas, Contacte con nosotros for a customized robotic solution. The Automoción y VE pages cover neighboring engine castings, and Equipamiento shows the cell hardware.