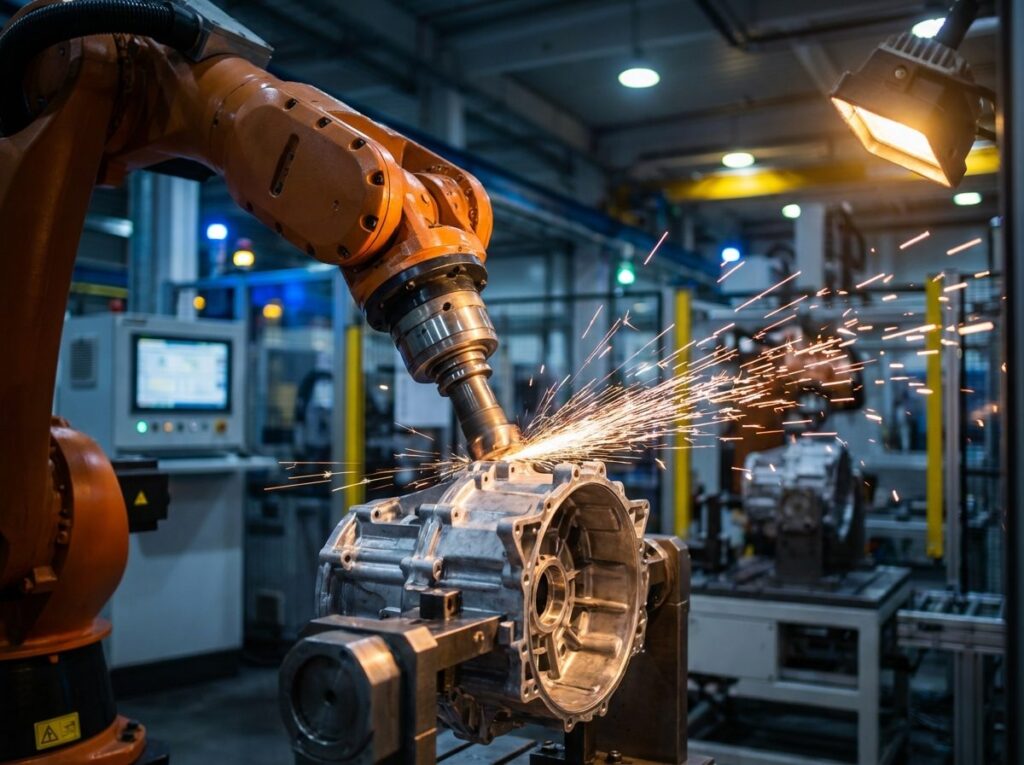
The quality of deflashing and edge deburring directly impacts the sealing performance and overall assembly of aluminum die-cast motor housings. Starting from real shop-floor pain points, this article breaks down the core technologies behind automated motor housing deburring. We cover process comparisons (manual vs. robotic), the application of active force control technology, process flow breakdown, and consumable cost control. Through detailed technical data and actual production cases, we demonstrate the economic benefits of automated grinding solutions, helping you solve flash challenges and achieve optimal balance between quality and efficiency.
O que é um compartimento de motor fundido?
A carcaça do motor fundida em alumínio é um componente essencial do trem de força dos veículos de energia nova (NEVs). Ele protege principalmente o estator e o rotor internos e, ao mesmo tempo, fornece canais de água para dissipação de calor e suporte de montagem estrutural. De acordo com os padrões do setor de NEVs, as especificações variam muito, e os requisitos para a planicidade das superfícies de contato e a precisão das ranhuras de vedação são extremamente rigorosos.
Cenários de aplicativos
As carcaças de motor fundidas em alumínio são usadas principalmente nos trens de força de veículos não motorizados e equipamentos industriais pesados. Dependendo da aplicação:
- Motores de acionamento de veículos elétricos a bateria (BEV): Requisitos de vedação extremamente altos para a camisa de água. O corte excessivo ou a falta de rebarbas na superfície de contato do flange são estritamente proibidos.
- Carcaças de transmissão integradas para veículos elétricos híbridos (HEV): Canais de óleo internos complexos em que é extremamente difícil limpar as rebarbas dos furos cruzados.
- Servomotores industriais: Requer excelente consistência cosmética, sem marcas visíveis de vibração de esmerilhamento.
All applications require strict assembly precision, as incomplete deburring or over-grinding on mating surfaces can lead to oil/water leaks or even motor short circuits—a risk pattern shared across general metal part manufacturing.
Características estruturais
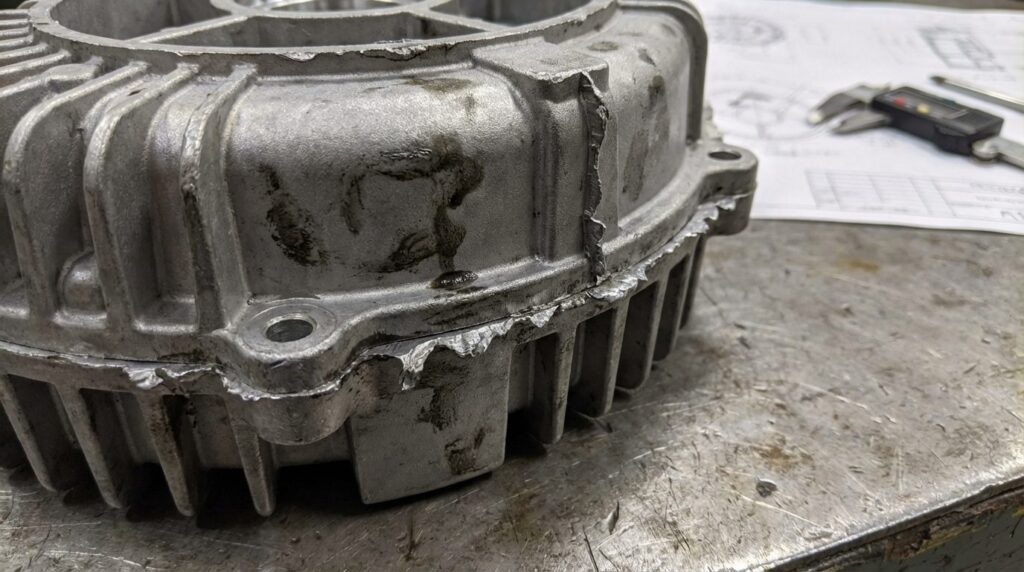
- Linhas de corte complexas: As costuras do molde de fundição sob pressão criam um flash de espessura desigual e alta dureza.
- Aletas de resfriamento densas e orifícios profundos: O exterior é coberto por estruturas de resfriamento, enquanto o interior tem vários furos e canais de óleo que se cruzam.
- Estruturas de paredes finas propensas à deformação: Paredes finas localizadas podem se deformar facilmente sob forças agressivas de esmerilhamento manual.
- Material: As ligas de alumínio fundido, como ADC12 ou A380, oferecem boa fluidez e dissipação de calor, mas são propensas a grudar nas ferramentas de corte.
- Qualidade da superfície: Requisitos de alta rugosidade para as superfícies de contato do flange para garantir uma montagem perfeita da gaxeta.
Principais características da usinagem de carcaças de motores
Principais características:
- Alta consistência: O erro de planicidade nas superfícies de contato deve ser controlado dentro de uma faixa microscópica.
- Alta eficiência: Deve atender às demandas de produção de alto volume e ciclo rápido do setor automotivo.
- Requisitos de limpeza: Internal oil/water channels must leave no residual aluminum chips or burrs behind.
Parâmetros técnicos para rebarbação de carcaças de motores
| Item | Faixa de parâmetros | Notas |
| Espessura do flash Capacidade | 0,5 mm - 5,0 mm | Varia de acordo com a tonelagem da máquina de fundição sob pressão e o desgaste do molde |
| Tamanho do chanfro/raio | R0,5 - R2,0 | Definido de acordo com os requisitos do desenho |
| Proteção da superfície de contato | Sobrecorte < 0,05 mm | Garantido pela tecnologia de controle ativo de força |
| Rugosidade pós-moagem | Ra1.6 - Ra3.2 | Atende aos requisitos de montagem da gaxeta de vedação |
| Tempo do ciclo de produção | 2 a 4 minutos | Depende da complexidade do alojamento |
Por que a rebarbação robótica é preferível para carcaças de motores?
Pontos problemáticos da retífica manual convencional
Ao usar esmerilhadeiras angulares manuais convencionais ou limas pneumáticas, as fábricas enfrentam os seguintes desafios:
| Ponto de dor | Questão específica | Impacto |
| Consistência extremamente ruim | A pressão variável dos trabalhadores devido à fadiga causa facilmente cortes excessivos (goivagem) nas superfícies dos flanges. | Leva a vazamentos de água/óleo após a montagem, causando rejeições de lotes inteiros. |
| Escassez de mão de obra e alto risco de lesões | Poeira pesada, alto nível de ruído e riscos de explosão associados ao pó de alumínio em fábricas de fundição sob pressão. | Os trabalhadores jovens recusam esse trabalho, o que leva a uma grave escassez de mão de obra. |
| Baixa eficiência | Os furos cruzados internos exigem trocas frequentes de ferramentas à mão. | Os tempos de ciclo lentos não podem corresponder à alta produção das máquinas de fundição sob pressão, causando gargalos. |
Vantagens da automação robótica
Robotic deburring cells—built on the principles we cover in what is robotic deburring—offer a systematic answer to these pain points:
| Dimensão de comparação | Esmerilhamento manual | Rebarbação robótica | Melhoria |
| Eficiência de usinagem | 12-15 min/peça | 2,5-3,5 min/peça | Cycle time cut several-fold |
| Taxa de defeitos (corte excessivo) | Frequent over-cut scrap | Rare with force control | Redução maciça de sucata |
| Precisão da superfície | Depende do sentimento do trabalhador | Flutuação de força constante | Removes operator variability |
| Vida útil do consumível | Esgotamento rápido | Desgaste uniforme da ferramenta | Steadily lower tool spend |
Vantagens principais:
- Controle ativo da força: O eixo de rebarbação apresenta conformidade radial/axial. Agindo como a suspensão de um carro, ele se adapta automaticamente a pequenas variações dimensionais na fundição em bruto, mantendo a pressão constante e nunca arranhando o material de base.
- Integração de vários processos: Com um Trocador Automático de Ferramentas (ATC), uma única configuração completa a rebarbação pesada, o raio da borda e a escovação do furo interno.
- Operação 24 horas por dia, 7 dias por semana: Não é afetado por poeira ou fadiga, permitindo que a fabricação sem luzes cumpra os rigorosos cronogramas de entrega automotiva.
Fluxo de trabalho automatizado do processo de rebarbação
From vision-guided loading to final blue-light inspection, the surface treatment of an aluminum motor housing runs through eight automated steps, with the robotic grinding concentrated in steps 02-05.
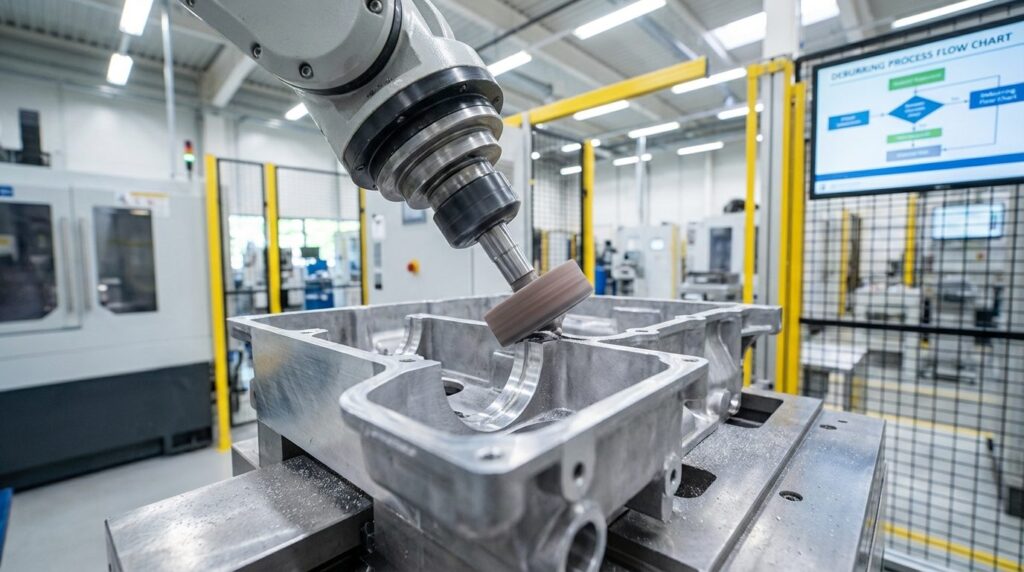
Fluxo completo do processo
| Processo | Nome do processo | Equipamento/ferramenta | Consumíveis | Tempo | Controle de precisão |
| 01 | Carregamento guiado por visão | Visão 3D + robô | - | 15s | Reconhecimento ±0,5 mm |
| 02 | Rebarbação pesada | Eixo de alta rigidez | Broca rotativa de metal duro | 45s | Remove o flash >2 mm |
| 03 | Mistura de flanges | Eixo flutuante | Roda do flap/Nylon | 60s | Evita o corte excessivo |
| 04 | Radiação de borda flexível | Ferramenta de conformidade radial | Inserto de chanfro especial | 40s | Transição uniforme do canto R |
| 05 | Limpeza de furos cruzados | Eixo flexível | Escova para tubo de rebarbação | 35s | Limpa lascas de furos cegos |
| 06 | Lavagem de alta pressão | Lavadora industrial | Detergente | 60s | Atende às especificações de limpeza do setor |
| 07 | Secagem com ar comprimido | Faca de ar | - | 30s | Sem manchas de água |
| 08 | Inspeção | Scanner de luz azul 3D | - | 20s | Verificação dimensional completa e de rebarbas |
Descrições de processos
Etapa 1: Carregamento orientado por visão
Finalidade: Identifique peças fundidas brutas empilhadas aleatoriamente em um compartimento, orientando o robô para agarrá-las e colocá-las com precisão no posicionador de retificação.
Pontos principais: Utiliza a tecnologia de visão 3D antirreflexo para lidar com a superfície de alumínio brilhante.
Etapa 2: Rebarbação pesada
Finalidade: Remova rapidamente o flash de alumínio duro e espesso nas linhas de separação.
Pontos principais: Requer um sistema robótico altamente rígido e um eletromandril de alta potência com rebarbas de metal duro. Os percursos de ferramenta otimizados evitam o travamento da ferramenta.
Etapa 3: Mistura de flanges
Finalidade: Limpa micro-rebarbas em superfícies de contato críticas sem comprometer o nivelamento.
Pontos principais: Esta é a etapa mais importante. Uma fuso flutuante axial é necessário. Ajustado a uma pressão constante (por exemplo, 20N), o disco abrasivo segue perfeitamente a superfície, independentemente das pequenas ondulações da fundição - removendo a rebarba sem tocar no metal de base.
Etapa 4: Radiação de borda flexível
Finalidade: Elimine bordas afiadas e crie raios ou chanfros uniformes.
Pontos principais: Usando um fuso flutuante radial, Os mecanismos pneumáticos ou de mola proporcionam flexibilidade. O robô segue um caminho de contorno irregular, e o cabeçote flutuante compensa automaticamente as tolerâncias de fundição.
Etapa 5: Limpeza interna/furo cruzado
Finalidade: Remova as rebarbas ocultas dentro dos canais de óleo e água para evitar futuros desprendimentos.
Pontos principais: O eixo muda automaticamente para uma escova de náilon abrasiva, alimentada em um movimento em espiral para limpar cavidades cegas.
Etapa 6: Lavagem de alta pressão
Finalidade: Lave bem a superfície para remover lascas de alumínio aderentes, poeira e fluido de corte.
Etapa 7: secagem com secador de ar
Objetivo: Remove rapidamente a umidade para evitar a oxidação e manchas de água na superfície do alumínio fundido.
Etapa 8: Inspeção
Objetivo: Inspecione a qualidade da retificação para garantir que não haja áreas de rebarbação perdidas ou corte excessivo.
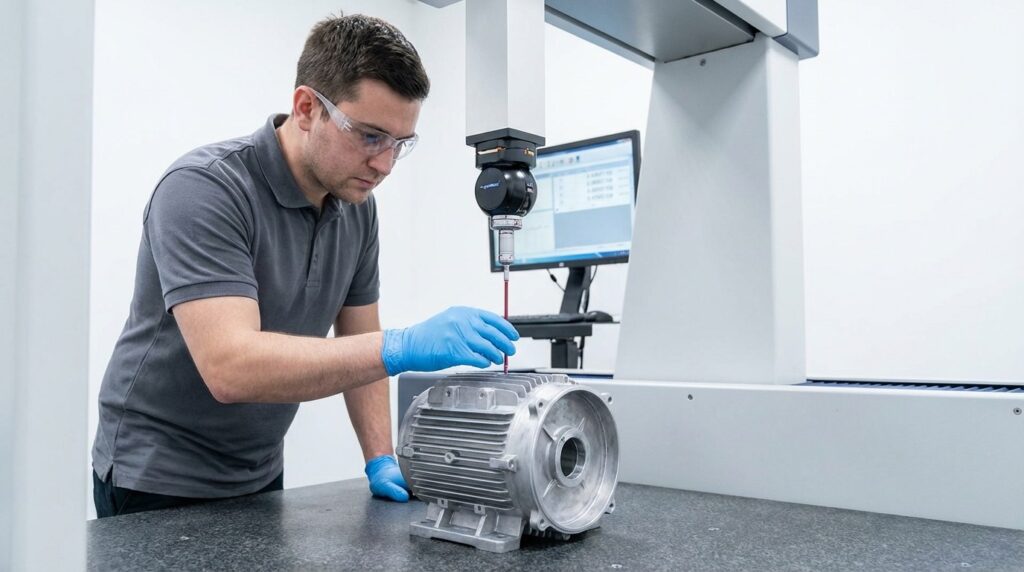
Desafios e soluções de usinagem
Desafio 1: Dimensões inconsistentes da fundição (deformação)
Problema:
- As peças fundidas do mesmo lote podem variar de 1 a 2 mm devido ao encolhimento no resfriamento.
- Um robô rígido que segue um caminho fixo cortará em excesso (sucata) peças maiores e cortará em falta peças menores.
Solução:
- Implementar tecnologia de conformidade ativa.
- Instale um cabeçote de rebarbação flutuante com sensores de força. Ele se estende ou retrai automaticamente para compensar a variação de 1-2 mm, mantendo uma força de corte constante.
- Resultado: Over-cut scrap caused by casting-to-casting dimensional mismatch becomes rare instead of routine.
Desafio 2: Rebarbação de canais de petróleo profundos que se cruzam
Problema:
- As rebarbas da raiz se formam nas interseções dos canais de resfriamento internos.
- As ferramentas convencionais não conseguem alcançar o interior de cavidades complexas e curvas.
Solução:
- Utilize escovas de nylon abrasivas personalizadas e não padronizadas ou rebarbação por jato de água de alta pressão.
- Resultado: Atende aos rígidos padrões de limpeza de partículas do setor automotivo, evitando o emperramento hidráulico no motor.
Application Scenario
Project Profile
Project profile: a Tier 1 automotive parts supplier in Southeast Asia, die-casting motor housings for global NEV programs.
Desafios técnicos
- Ran a manual grinding line of roughly a dozen stations in heavy dust, with constant operator turnover.
- A qualidade da retificação de flanges dependia inteiramente do tato do trabalhador, o que levava a altas taxas de retrabalho devido a vazamentos.
- O cliente exigiu que os tempos de ciclo fossem reduzidos para 3 minutos/peça.
A solução
| Item | Configuração |
| Peça de trabalho | Carcaça de alumínio do motor de acionamento NEV |
| Material | Liga de alumínio ADC12 |
| Equipamentos | Robô rígido de 6 eixos + posicionador externo |
| Ferramenta principal | Sistema de fuso de conformidade ativa radial/axial |
| Processo | Carga de visão -> Rebarbação pesada -> Mistura de flange -> Escova de cavidade |
| Tempo de ciclo | 2,5 minutos / peça |
Resultados da implementação
- Labor: A single robotic cell absorbs the workload of several skilled manual grinding stations per shift and sustains three-shift production.
- Quality: Flange over-cut scrap from uneven hand pressure largely disappears, and mating-surface leak tests settle into a stable, repeatable pass pattern.
- Meio ambiente: Equipado com extração de poeira úmida, eliminando a poluição por poeira e os riscos de explosão.
- ROI: Once labor, scrap and rework savings are counted, systems of this class typically pay back within one to two years.
PERGUNTAS FREQUENTES
Q1: Qual a espessura do flash que o robô pode suportar?
A: Nossos fusos para serviços pesados com rebarbas de metal duro lidam facilmente com flash de alumínio sólido de 3 a 5 mm de espessura. Para poços ou portões de transbordamento mais espessos, recomendamos serras de fita automatizadas ou prensas de corte antes do lixamento fino robótico para economizar custos com consumíveis.
P2: O cabeçote flutuante realmente evita o corte excessivo do flange?
A: Sim, esse é o valor central da tecnologia de flutuação. Usando o controle pneumático ou servo para manter a força de contato constante, a ferramenta se retrai automaticamente se a peça fundida for ligeiramente maior ou se o caminho do robô se desviar, garantindo que o material de base nunca seja arrancado.
P3: O alumínio adere facilmente às ferramentas. Como os custos de consumíveis são controlados?
A: Recomendamos rebarbas com revestimento especial, específicas para alumínio de canal grande e rebolos flap antientupimento. Combinados com velocidades de fuso otimizadas e microlubrificação (MQL), a vida útil da ferramenta é significativamente ampliada, reduzindo os custos de consumíveis em mais de 30% em comparação com a retificação manual.
P4: Quanto tempo leva para mudar para um modelo diferente de alojamento do motor?
A: Nossas células apresentam fixações de troca rápida e programação paramétrica. Os operadores simplesmente trocam o dispositivo de localização e selecionam o programa de robô pré-salvo na HMI. Com a prática, uma troca completa leva de 15 a 30 minutos, ideal para produção flexível de alta mistura e baixo volume.
Conclusão
Rebarbação e rebarbação de carcaças de motor fundidas em alumínio usando processos robóticos automatizados de moagem flutuante removes the human variable from the process. With cycle times of 2.5-3.5 minutes per piece, it has become the practical standard for meeting the volume and quality demands of the NEV industry. The same heavy-payload architecture also serves other large aluminum castings—see our aluminum chair base polishing solution.
Thick flash, leak-prone flange grinding and a hazardous dust environment are all problems a well-configured robotic cell addresses directly. Send us your motor housing drawings—the engineering team will run sample parts and build an ROI case for your line.