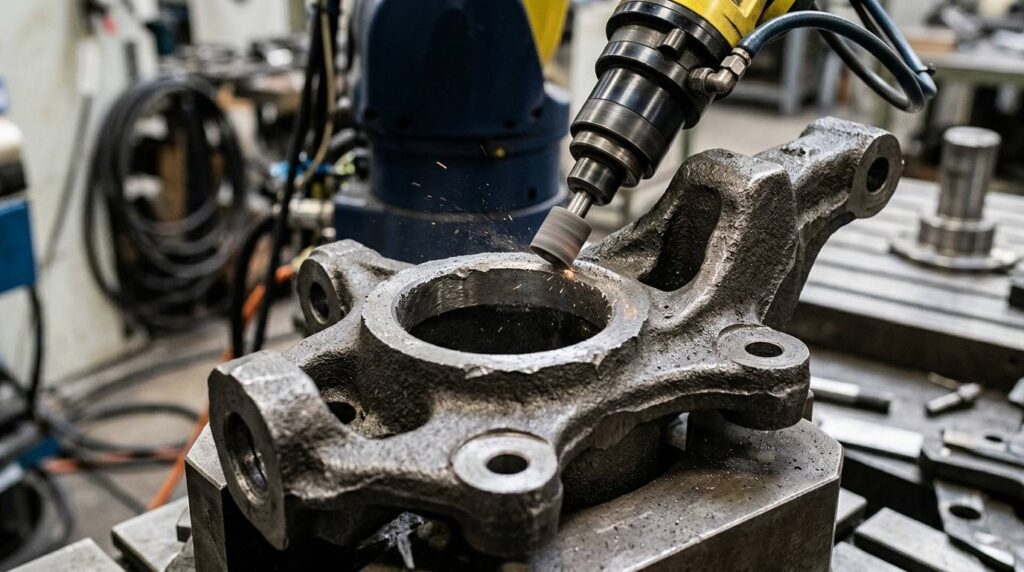
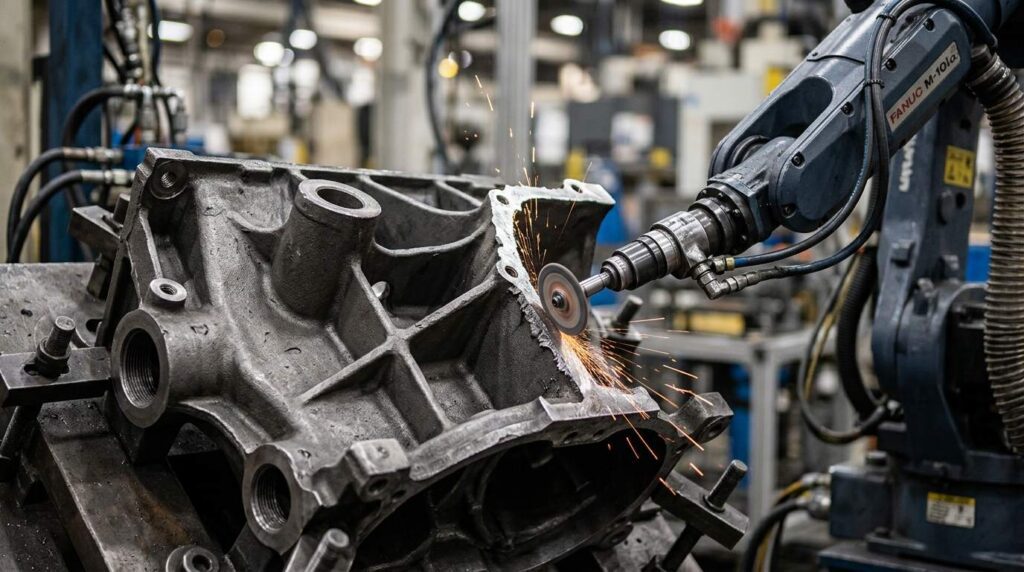
Aluminum alloy engine bedplate side walls are structural casting sections used in automotive engine lower-frame and crankcase-related assemblies. This part includes a long side-wall body, multiple round openings, raised bosses, side mounting holes, recessed pockets, local window edges and irregular casting contours, making post-casting deburring more complex than simple aluminum parts.
Данная роботизированная система удаления заусенцев предназначена для отливок боковых стенок опорной плиты двигателя из алюминиевого сплава, типичные размеры которых составляют около 350–600 мм в длину в зависимости от модели двигателя. Оно позволяет удалять заусенцы, обломок, остатки линии разъема и острые кромки с контуров боковых стенок, отверстий, границ выступов, локальных углублений и краев окон, одновременно повышая стабильность качества финишной обработки и снижая трудозатраты на ручную зачистку.
What Is an Aluminum Alloy Engine Bedplate Side Wall?
Боковая стенка опорной плиты двигателя из алюминиевого сплава представляет собой литой несущий профиль, устанавливаемый вокруг нижней части блока цилиндров, опорной плиты двигателя или зоны опоры картера. Обычно она обеспечивает боковую опору, точки крепления, ограничение полостей и соединительные интерфейсы для узлов двигателя или силовой передачи.

The workpiece has a long vertical side-wall shape, several circular holes, raised cylindrical bosses, small mounting holes, recessed cavities, side openings and uneven outer edges. After casting and rough trimming, burrs, flash, parting lines or sharp edges may remain around the side contour, hole edges, boss transitions, cavity openings and local window boundaries. For this type of workpiece, the main finishing requirement is robotic deburring, edge rounding and local surface cleanup rather than decorative polishing; readers new to the process can start with our robotic deburring overview.
| Артикул | Подробности |
|---|---|
| Название заготовки | Боковая стенка опорной плиты двигателя из алюминиевого сплава |
| Типовой размер | Примерно 350–600 × 150–300 × 80–180 мм, в зависимости от модели |
| Материал | Литье из алюминиевых сплавов |
| Основной процесс | Роботизированное снятие заусенцев |
| Процессы с поддержкой | Скругление кромок, локальная шлифовка, удаление заусенцев, очистка поверхности |
| Основные направления деятельности | Внешний контур боковых стенок, края круглых отверстий, монтажные отверстия, края выступов, края углубленных полостей, локальные проемы для окон, области линии разъема |
| Охраняемые территории | Монтажные поверхности, уплотнительные поверхности, прецизионные отверстия, обработанные поверхности, зоны посадки |
| Финальный гол | Удаляйте заусенцы, обломки, острые кромки и остатки линии разъема, обеспечивая при этом защиту функциональных поверхностей |
Типичные проблемы при отделке боковых стенок опорной плиты двигателя из алюминиевого сплава
Боковая стенка опорной плиты двигателя из алюминиевого сплава представляет сложность при обработке, поскольку заусенцы распределены по множеству элементов, обращенных в боковую сторону. Заготовка имеет длинные кромки, изогнутые переходы, отверстия в различных местах, выступающие буртики и углубленные участки. Эти элементы требуют использования инструментов под разными углами, и их невозможно эффективно обработать, используя только одно положение при ручной удалении заусенцев.
Ручная удаление заусенцев особенно нестабильно в области боковых отверстий, кромок выступов и углубленных полостей. Операторы могут не заметить мелкие заусенцы внутри кромок карманов или чрезмерно обработать открытые участки боковых стенок. Поскольку алюминиевый сплав относительно мягок, чрезмерное давление инструмента может оставить видимые следы от инструмента, удалить слишком много основного материала или повлиять на соседние сопрягаемые поверхности.
| Распространенная проблема | Конкретная область | Воздействие |
|---|---|---|
| Литейные заусенцы / Линии разъема | Длинный контур боковой стенки, наружные края, боковые фланцы | Влияет на однородность и внешний вид кромок |
| Острые края | Круглые отверстия, монтажные отверстия, локальные окна | Создает риски, связанные с обращением и сборкой |
| Остаточные заусенцы | Границы выступов, утопленные края полостей, переходы в боковые карманы | Приводит к нестабильному качеству отделки |
| Остатки на локальных воротах | Зоны вырезания затвора или обрезки на боковой стенке | Требуется более интенсивный локальный снос материала |
| Ручное изменение | Повторяющиеся отверстия, боковые кромки и отверстия полостей | Приводит к несогласованности результатов между операторами |
| Чувствительные функциональные области | Монтажные поверхности, прецизионные отверстия, уплотнительные или соединительные поверхности | Риск повреждения при ручной зачистке заусенцев |
Процесс роботизированной зачистки боковых стенок опорной плиты двигателя из алюминиевого сплава
При проектировании роботизированной ячейки для удаления заусенцев с боковых стенок опорной плиты двигателя из алюминиевого сплава следует уделить особое внимание боковому доступу, устойчивости зажимного приспособления, контролю угла наклона инструмента и обеспечению защиты поверхностей. Процесс должен обеспечивать удаление заусенцев и острых кромок с контура боковых стенок, отверстий, выступов и границ полостей, не повреждая при этом монтажные поверхности, прецизионные отверстия и обработанные сопрягаемые поверхности.

For engine bedplate side wall castings with typical dimensions around 350–600 mm in length, the process usually includes workpiece positioning, program selection, protected-area confirmation, side contour deburring, hole and boss edge treatment, recessed cavity finishing, inspection and unloading. Flexible deburring tools, chamfering tools and small grinding heads can be selected according to the actual burr type and access condition; the trade-offs between machine formats for this kind of work are compared in our deburring machine types guide.
| Шаг | Процесс | Назначение | Инструмент / Система |
|---|---|---|---|
| 1 | Загрузка и позиционирование | Закрепите литую боковую стенку для обеспечения устойчивого доступа | Специализированное приспособление |
| 2 | Выбор программы | Сопоставьте правильную модель боковой стенки и траекторию движения робота | Программа для интерфейса человека-машины / робота |
| 3 | Подтверждение статуса охраняемой территории | Определить зоны, в которых запрещено шлифование, и защищенные границы раздела | Логика работы оборудования / Настройка программы |
| 4 | Удаление заусенцев по боковым контурам | Удалите блики и острые края с бокового профиля | Гибкий инструмент для удаления заусенцев |
| 5 | Обработка отверстий и кромок выступов | Удаление заусенцев с круглых отверстий, монтажных отверстий и выступающих буртиков | Инструмент для снятия фасок / Шпиндель для удаления заусенцев |
| 6 | Отделка углублений и кромок окон | Обработка краев карманов, локальных отверстий и внутренних переходов | Малая шлифовальная головка / Гибкий инструмент |
| 7 | Контроль качества | Проверьте удаление заусенцев и защищенные зоны | Ручной или визуальный осмотр |
| 8 | Разгрузка и очистка | Удалите стружку и переместите заготовку | Продувка воздухом / Вакуумная очистка |
Шаг 1: Загрузка и размещение
Боковая стенка опорной плиты двигателя из алюминиевого сплава устанавливается в специальное приспособление, которое фиксирует отливку в стабильных, некритичных зонах. Поскольку деталь имеет удлиненную форму боковой стенки, неравномерную толщину и несколько выступающих буртиков, приспособление должно предотвращать смещение и вибрацию во время удаления заусенцев.
Стабильное позиционирование позволяет роботу обрабатывать боковые контуры, кромки отверстий, границы выступов и углубления с постоянным положением инструмента. Кроме того, это способствует защите обработанных монтажных поверхностей и прецизионных отверстий от случайного соприкосновения с инструментом.
Шаг 2: Выбор программы
With the casting located, the operator calls the cycle for that side-wall model at the HMI. This is what allows one cell to switch between similar side-wall models with different hole layouts, boss positions or cavity structures.
Выбранная программа определяет последовательность обработки, угол наклона инструмента, усилие прижима, скорость подачи и траекторию безопасного подхода. Сохраненные программы позволяют поддерживать стабильное качество удаления заусенцев при обработке повторяющихся партий и снижают зависимость от индивидуального опыта оператора.
Шаг 3: Подтверждение охраняемой территории
Перед началом удаления заусенцев система проверяет наличие защищенных зон на заготовке. В случае боковой стенки опорной плиты двигателя к таким защищенным зонам обычно относятся монтажные поверхности, уплотнительные границы, прецизионные отверстия, обработанные выступы и поверхности прилегания.
Этот этап важен, поскольку кромки, на которых часто образуются заусенцы, находятся в непосредственной близости от рабочих поверхностей. Робот должен удалять заусенцы с краев отверстий и полостей, при этом не допуская соприкосновения инструмента с поверхностями, которые влияют на точность сборки или герметичность.
Шаг 4: Удаление заусенцев с боковых контуров
Робот обрабатывает контур длинной боковой стенки, где обычно встречаются облойки, остатки линии разъема и острые кромки. К таким участкам могут относиться прямые наружные кромки, изогнутые переходы, боковые фланцы и небольшие локальные выступы.
Для этого этапа подходит гибкий инструмент для удаления заусенцев, поскольку он способен адаптироваться к незначительным отклонениям формы отливки, сохраняя при этом контролируемое давление прилегания. Траектория движения робота должна повторять фактический боковой профиль и удалять выступающие заусенцы, не перерезая при этом алюминиевый основной материал.
Шаг 5: Обработка краев отверстий и выступов
These castings include multiple circular holes, small mounting holes and raised bosses. Burrs around these features can affect assembly preparation, bolt seating or downstream machining operations.
Для обработки краев отверстий можно использовать инструмент для снятия фаски, шпиндель для удаления заусенцев или гибкий абразивный инструмент. Робот подходит к каждому отверстию или выступу под нужным углом и обрабатывает край с постоянной глубиной и давлением. Благодаря этому удаление заусенцев из отверстий происходит более стабильно, чем при ручной обработке с использованием ручных инструментов.
Шаг 6: Обработка углубления и кромок оконных проемов
Углубленные карманы, локальные отверстия и кромки боковых окон обрабатывать сложнее, поскольку инструмент должен проникать в узкие или неровные участки. По краям карманов, на внутренних переходах и кромках небольших полостей могут оставаться заусенцы.
Pocket edges and window boundaries are finished with small-diameter grinding heads or compliant tools working zone by zone. The robot can divide the side-wall cavities into several processing zones and finish each edge with controlled movement. This reduces missed burrs in hidden or recessed areas.
Шаг 7: Контроль качества
After robotic deburring, operators inspect the side contour, round holes, mounting holes, boss edges, recessed pocket edges and local window openings. The check confirms clean edges along the side contour, every hole and every pocket, together with undamaged mounting and sealing faces.

Tactile sampling, gauge checks or camera systems can be layered on depending on volume and quality requirements, and on repeat batches the findings feed back into tool wear compensation and local path adjustment.
Шаг 8: Разгрузка и очистка
После проверки заготовка извлекается и передается на следующий этап обработки. С краев отверстий, в области карманов и боковых углублений необходимо удалить алюминиевую стружку, пыль и мелкие частицы.
Для удаления заусенцев с алюминиевых сплавов рекомендуется использовать герметичную роботизированную ячейку с системой пылеудаления. Это позволяет контролировать образование стружки и частиц, поддерживать чистоту в рабочей зоне и снизить нагрузку на оператора, связанную с выполнением повторяющихся ручных операций по удалению заусенцев.
Проблемы при механической обработке и их решения
| Задача | Причина | Роботизированное решение |
|---|---|---|
| Заусенцы на длинных боковых стенках | Боковой контур формирует длинные участки облоя и линии разъема | Запрограммированная траектория удаления заусенцев по боковому контуру |
| Кромкошлифовальные диски с несколькими отверстиями | Круглые отверстия и монтажные отверстия сохраняют острые кромки | Процедура снятия фасок или гибкого удаления заусенцев |
| Заусенцы на границах Boss | Выпуклые рельефы создают круглые и угловые переходы | Траектория локальной роботизированной обработки для удаления заусенцев вокруг каждого выступа |
| Утопленные карманные борки | В боковые полости и углубления трудно добраться вручную | Доступ к небольшим инструментам с разделенными зонами локальной чистовой обработки |
| Функциональная защита поверхностей | Не допускается повреждение монтажных, уплотнительных и прецизионных участков | Защищенные зоны, исключенные из маршрутов роботов |
| Чувствительность к алюминию | На алюминиевом сплаве могут остаться следы от чрезмерного давления инструмента | Регулируемое усилие прижима и правильный выбор инструмента |
Проблема 1: Длинные остатки контура боковой стенки и линии разъема
Боковая стенка опорной плиты двигателя имеет длинный внешний контур с прямыми краями, закруглёнными углами и отдельными выступлениями. После литья и обрезки вдоль бокового контура могут оставаться облойки и остатки линии разъёма.
Решением является использование запрограммированной траектории удаления заусенцев по боковому контуру. Это позволяет роботу следовать профилю боковой стенки, обеспечивая стабильный контакт инструмента, и удалять заусенцы более равномерно, чем при ручной обработке.
Проблема 2: Повторяющиеся заусенцы на отверстиях и монтажных кромках
Заготовка имеет несколько круглых отверстий и монтажных отверстий, расположенных вдоль боковой стенки. Заусенцы вокруг этих отверстий могут затруднять подготовку к сборке, и их бывает сложно равномерно удалить вручную.
Решением является применение процедуры снятия фаски или гибкой обработки для удаления заусенцев для каждого отверстия. Робот повторяет один и тот же угол наклона инструмента, траекторию входа и условия контакта с кромкой, что обеспечивает стабильность обработки во всех точках расположения отверстий.
Сложность 3: Приподнятые боссы и переходы по круговым краям
Приподнятые выступы образуют круглые границы и небольшие переходные зоны, в которых после литья могут оставаться заусенцы. Рубная зачистка вокруг этих элементов может привести к неравномерному скруглению кромок или появлению следов от инструмента.
Решением является создание локальных траекторий движения робота вокруг каждого выступа. Робот может обрабатывать границу выступа с контролируемым давлением, удаляя заусенцы и сохраняя при этом исходную геометрию выступа.
Проблема 4: Доступность углубленных полостей и карманов
Литье боковых стенок содержит углубленные выемки и локальные края полостей, к которым трудно получить доступ с помощью стандартных ручных инструментов. Заусенцы внутри этих участков часто остаются незамеченными или обрабатываются неравномерно.
Решением является использование небольшой шлифовальной головки или гибкого инструмента для удаления заусенцев при локальной чистовой обработке. Робот разделяет области карманов на отдельные зоны и, регулируя положение инструмента, удаляет заусенцы с краев полостей и внутренних переходов.
Сложность 5: Защита монтажных и обработанных поверхностей
Боковые стенки опорной плиты двигателя имеют монтажные плоскости, прецизионные отверстия, уплотнительные поверхности и обработанные зоны прилегания. При удалении заусенцев эти поверхности не должны быть поцарапаны или чрезмерно отшлифованы.
Решением является определение защищенных зон в программе робота и системе отсчета зажимного приспособления. Робот удаляет заусенцы с близлежащих кромок, при этом удерживая инструмент для удаления заусенцев на расстоянии от функциональных поверхностей, которые влияют на точность сборки.
Application Scenario
Typical Production Situation
Bedplate side walls concentrate their finishing work on one long side face: the contour edge, a row of round openings, boss rings and several recessed pockets, all sitting next to machined areas. Deburring them by hand means holding a tool at side-facing angles for most of the shift, reaching into pockets whose edges cannot be seen straight-on, and staying clear of the mounting faces that run along the same wall.
At production volumes the awkward postures are the first thing to show: edge quality on the easy-to-reach stretches stays acceptable while the pockets and small holes start collecting missed burrs, and that pattern is what typically justifies a robotic cell for this part.
The Problem with Manual Side-Wall Deburring
A hand tool works best when the surface faces the operator, and on this part it rarely does. The long contour can be handled with sweeping passes, but each hole needs an individual approach, each boss ring needs a circular pass at controlled pressure, and the pockets need a small tool working half-blind. Mixing those modes by hand, on a vertical face, hour after hour, is what makes the results drift.
As with other aluminum castings, excess pressure anywhere leaves visible marks, and the fitting surfaces along the wall leave little margin for error.
Cell Configuration
The cell for this part is built around side access: a six-axis industrial robot reaching the wall face directly, a fixture that presents the casting at working height, and a tool set split by feature, with a flexible deburring tool for the long side contour, a chamfering tool or deburring spindle for hole edges, and a small grinding head for recessed pockets and boss transitions.
Protected areas are registered as no-grind zones in the robot program, the fixture holds the casting securely at the angles the robot needs, and the enclosure carries extraction for aluminum chips and dust.
| Артикул | Конфигурация |
|---|---|
| Заготовка | Боковая стенка опорной плиты двигателя из алюминиевого сплава |
| Типовой размер | Примерно 350–600 × 150–300 × 80–180 мм, в зависимости от модели |
| Основной процесс | Роботизированное снятие заусенцев |
| Процесс с поддержкой | Скругление кромок, локальная шлифовка, удаление заусенцев, очистка поверхности |
| Робот | Шестиосевой промышленный робот |
| Инструментарий | Гибкий инструмент для удаления заусенцев, инструмент для снятия фасок, шпиндель для удаления заусенцев, небольшая шлифовальная головка |
| Расписание | Специальное приспособление для фиксации боковых стенок опорной плиты двигателя |
| Стратегия защиты | Защищенные монтажные поверхности, прецизионные отверстия, уплотнительные поверхности и обработанные сопрягаемые поверхности |
| Борьба с запыленностью | Закрытая камера с системой улавливания алюминиевой стружки и пыли |
Results in Practice
Programmed paths turn the mixed manual job into a fixed sequence, contour pass, hole cycle, boss cycle, pocket cycle, in the same order on every casting. Missed burrs in the pockets drop away because the small tool visits every pocket edge by program rather than by line of sight, and the operator handles loading, inspection and tool changes instead of side-angle grinding.
The enclosure also keeps aluminum chips and dust inside the workstation instead of the surrounding area.
| Область результатов | Улучшение |
|---|---|
| Качество бокового контура | Более равномерная очистка вдоль длинных краев боковых стенок |
| Удаление заусенцев по краю отверстия | Более ровные края вокруг круглых отверстий и монтажных отверстий |
| Обработка кромок Boss Edge | Повторяемое удаление заусенцев по контурам выступающих выступов |
| Обработка кромок «Pocket Edge» | Снижение количества пропущенных заусенцев в углубленных полостях и локальных отверстиях |
| Очистка линии разъема | Специальные траектории для повторного облучения и зон линии разъема |
| Защита поверхности | Снижение риска повреждения монтажных, уплотнительных и прецизионных поверхностей |
| Сокращение трудозатрат | Снижение объема ручной работы по удалению заусенцев, требующей повторяющихся действий |
| Стабильность производства | Сохраненные программы для повторных партий литья боковых стенок |
| Условия проведения семинара | Более чистая зона финишной обработки с закрытой алюминиевой системой пылеудаления |
Информация, необходимая для подготовки предложения по роботизированной шлифовке
Чтобы порекомендовать подходящую роботизированную установку для удаления заусенцев с боковой стенки опорной плиты двигателя из алюминиевого сплава, нам, как правило, необходимы чертеж детали, марка материала, вес отливки, фотографии заусенцев, облоя, линий разъема или остатков литниковых каналов, участки, подлежащие удалению заусенцев, защищенные поверхности, текущее время цикла ручной обработки и годовой объем производства.
On this basis we can judge fixture design, tool access around the side features, extraction sizing and whether a standard cell layout fits the application. For aluminum engine structural castings, the decisive inputs are which areas need burr removal and which mounting, sealing or precision interfaces must stay protected.
ЧАСТО ЗАДАВАЕМЫЕ ВОПРОСЫ
Q1: Is this workpiece an engine bedplate side wall?
Yes. A long side-wall body with round openings, bosses, pockets and irregular contours marks this as an aluminum alloy engine bedplate side wall. It has typical features such as a long side-wall body, multiple round openings, raised bosses, local pockets and irregular casting contours.
Q2: Why is robotic deburring suitable for this workpiece?
Роботизированная удаление заусенцев является подходящим методом, поскольку заготовка имеет множество повторяющихся боковых кромок, отверстий, границ выступов и углублений. Робот может следовать запрограммированным траекториям, обеспечивая стабильное положение инструмента и давление при контакте, что повышает стабильность результатов по сравнению с ручным удалением заусенцев.
Q3: What areas can the robot process on an engine bedplate side wall?
Робот может обрабатывать контур длинной стороны, круглые отверстия, монтажные отверстия, кромки выступов, кромки углубленных карманов, локальные прорези для окон, области вырезов литников и положения линии разъема. Точные зоны обработки следует уточнять в соответствии с чертежом и фактическим расположением заусенцев.
Q4: Does this aluminum alloy side wall require polishing?
No. The side wall is a functional casting: deburring, edge rounding and cleanup cover the requirement, and decorative polishing would add no value.
Q5: How are protected surfaces controlled during deburring?
Контроль за защищенными поверхностями осуществляется посредством позиционирования зажимных приспособлений, планирования траектории движения робота и задания в программе зон, запрещенных для шлифования. Монтажные поверхности, уплотнительные поверхности, прецизионные отверстия и обработанные сопряжения исключаются из зон контакта с инструментом, чтобы снизить риск повреждения.
Q6: Can one robotic cell handle similar side-wall models?
Yes. One robotic cell can often handle similar aluminum alloy engine bedplate side wall models if the fixture, robot reach and tool system are designed for model variation. Model changeover then comes down to switching the fixture and recalling the stored program for that part number.
Заключение
Aluminum alloy engine bedplate side walls have long side contours, multiple holes, raised bosses, recessed pockets and irregular casting transitions, making manual deburring difficult to standardize. A robotic deburring solution helps manufacturers remove burrs, flash, sharp edges and parting line residues while improving finishing consistency and protecting key functional areas. The adjacent casting family in the same lower-engine area is covered in our cylinder block skirt frame solution.
Если при производстве боковых стенок опорной плиты двигателя вы по-прежнему используете ручную обработку для удаления заусенцев по контуру боковых стенок, очистку кромок отверстий или финишную обработку кромок карманов, Свяжитесь с нами for a customized robotic solution. For additional engine-block-area finishing examples, see Автомобили и электромобили applications or the Оборудование overview.