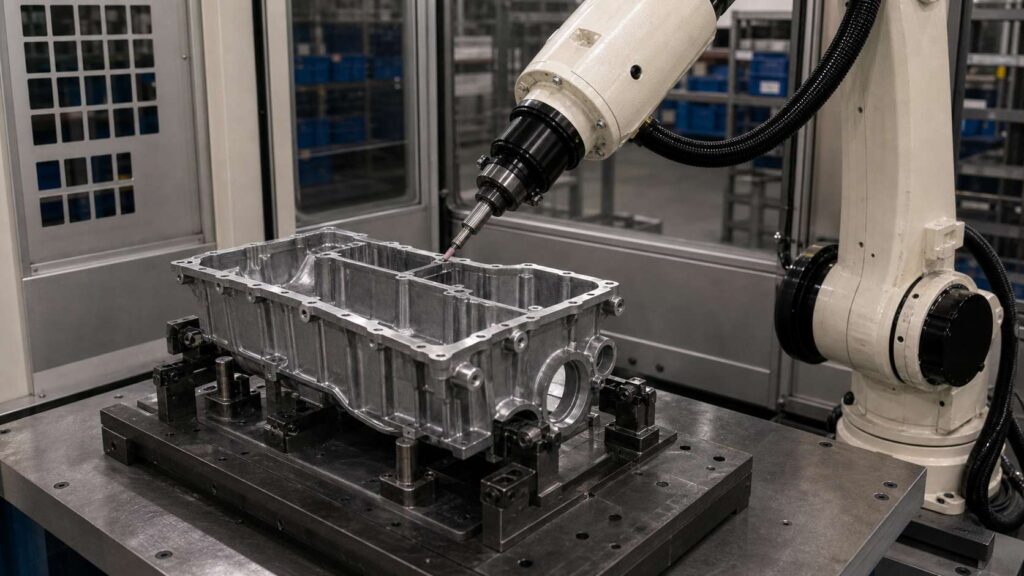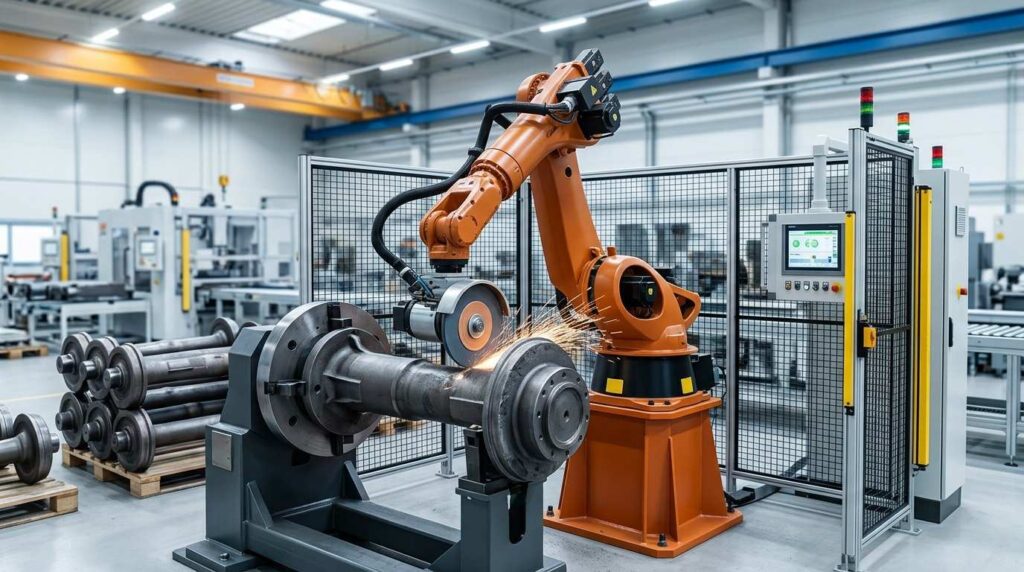
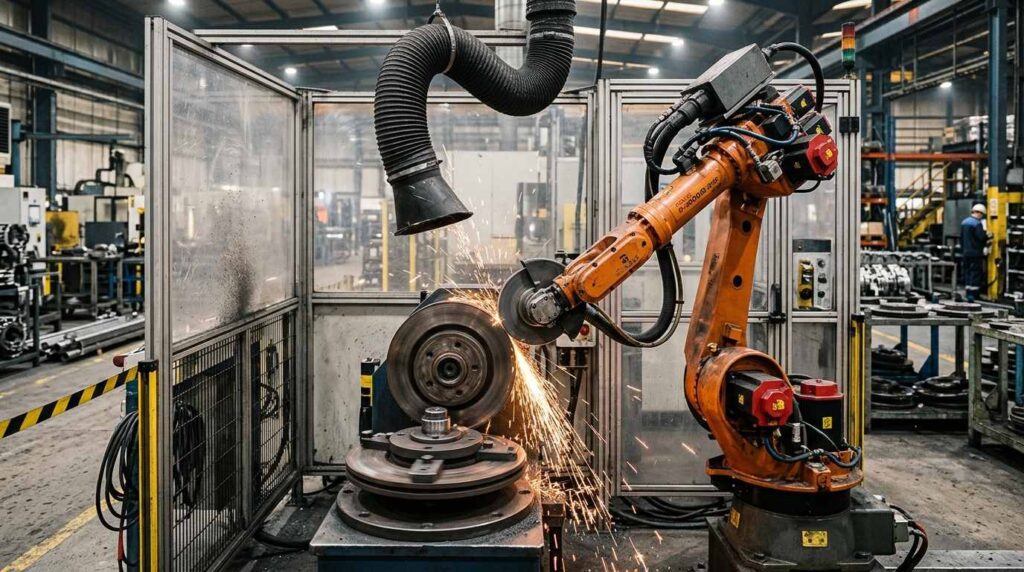
ब्रेक डिस्क यात्री वाहनों, वाणिज्यिक वाहनों, नई ऊर्जा वाहनों और विभिन्न औद्योगिक ब्रेकिंग प्रणालियों में व्यापक रूप से उपयोग किए जाने वाले महत्वपूर्ण सुरक्षा घटक हैं। एक सामान्य ढलवां लोहे के ऑटोमोटिव पुर्जे के रूप में, ब्रेक डिस्क में आमतौर पर एक वृत्ताकार प्रोफ़ाइल, एक केंद्रीय माउंटिंग क्षेत्र, कई किनारे, वेंट संरचनाएँ या स्थानीय संक्रमण होते हैं, जिन्हें विश्वसनीय कास्टिंग-उपरांत फिनिशिंग की आवश्यकता होती है। यद्यपि इसकी समग्र ज्यामिति कई जटिल आवासों की तुलना में अधिक नियमित होती है, फिर भी फिनिशिंग प्रक्रिया से स्थिर गुणवत्ता और दोहराए जाने योग्य किनारे के उपचार की मांग होती है।.
ढलाई और मोटे मशीनीकरण के दौरान, ब्रेक डिस्क पर गैर-घर्षण क्षेत्रों में फ्लैश, बर्स, तीखे किनारे, पार्टिंग लाइनें और स्थानीय सतही अनियमितताएँ उत्पन्न हो सकती हैं। यदि इन दोषों को ठीक से नहीं हटाया जाता है, तो ये हैंडलिंग सुरक्षा, कोटिंग गुणवत्ता, असेंबली प्रदर्शन और तैयार भाग की दृश्य एकरूपता को प्रभावित कर सकते हैं। बड़ी मात्रा में ब्रेक डिस्क उत्पादन करने वाले निर्माताओं के लिए, मैनुअल ग्राइंडिंग आसानी से एक बाधा बन सकती है।.
पारंपरिक मैनुअल ग्राइंडिंग में कर्मचारियों को बार-बार बाहरी किनारे, सेंट्रल बोर क्षेत्र, वेंट किनारों, रिब संक्रमणों और अन्य बर्-प्रोन क्षेत्रों को संसाधित करना पड़ता है। इससे गुणवत्ता अस्थिर हो जाती है, श्रम तीव्रता बढ़ जाती है और कार्यस्थल धूल-भरा हो जाता है। एक रोबोटिक ग्राइंडिंग समाधान कास्ट आयरन ब्रेक डिस्क को फिनिश करने के लिए एक अधिक सुसंगत और स्केलेबल तरीका प्रदान करता है, विशेष रूप से बैच उत्पादन परिवेश में जहाँ पुनरावृत्ति और प्रक्रिया स्थिरता महत्वपूर्ण हैं।.
यह समाधान कास्ट आयरन ब्रेक डिस्क के लिए डिज़ाइन किया गया है, जिनके सामान्य आयाम लगभग φ400 × 100 mm. It focuses on robotic grinding, deburring, edge smoothing and surface preparation on non-friction areas before coating, assembly or shipment.
What is a Brake Disc?
ब्रेक डिस्क एक डिस्क ब्रेकिंग सिस्टम में एक प्रमुख घूमने वाला घटक है। इसे व्हील हब पर लगाया जाता है और यह ब्रेक कैलिपर और ब्रेक पैड्स के साथ मिलकर घर्षण के माध्यम से ब्रेकिंग बल उत्पन्न करता है। ब्रेकिंग के दौरान, पैड्स घूमती हुई डिस्क को कसकर पकड़ते हैं, जिससे गतिज ऊर्जा ऊष्मा में परिवर्तित होती है और वाहन की गति धीमी हो जाती है।.
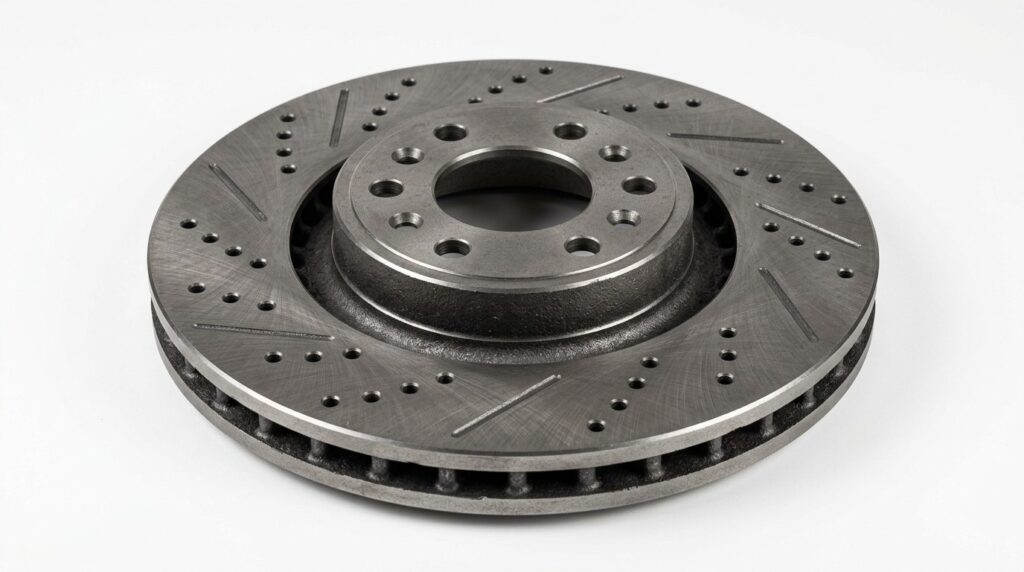
अधिकांश ऑटोमोटिव ब्रेक डिस्क कास्ट आयरन से बने होते हैं क्योंकि यह अच्छी तापीय स्थिरता, घिसाव प्रतिरोध, मशीन करने की क्षमता और लागत-प्रभावशीलता प्रदान करता है। डिज़ाइन के आधार पर, एक ब्रेक डिस्क में घर्षण रिंग, केंद्रीय हैट सेक्शन, माउंटिंग फेस, बाहरी परिधि और कभी-कभी आंतरिक वेंटिलेशन चैनल शामिल हो सकते हैं।.
हालांकि घर्षण सतह आमतौर पर टर्निंग या ग्राइंडिंग जैसी मशीनिंग प्रक्रियाओं द्वारा नियंत्रित की जाती है, कई गैर-घर्षण क्षेत्रों को अभी भी कास्टिंग के बाद फिनिशिंग की आवश्यकता होती है। इनमें बाहरी किनारा, आंतरिक किनारे, वेंट उद्घाटन, पार्टिंग लाइनें और संक्रमण क्षेत्र शामिल हैं, जहाँ कास्टिंग और मशीनिंग के बाद फ्लैश या बर्स रह सकते हैं।.
| आइटम | विवरण |
|---|---|
| कार्यखंड का नाम | ब्रेक डिस्क |
| आम आकार | φ400 × 100 mm |
| सामग्री | ढलवां लोहा |
| मुख्य प्रक्रिया | रोबोटिक ग्राइंडिंग |
| सहायक प्रक्रियाएँ | डेबरींग, किनारा गोल करना, सतह फिनिशिंग |
| मुख्य प्रसंस्करण क्षेत्र | बाहरी किनारा, केंद्रीय क्षेत्र के किनारे, वेंट उद्घाटन, माउंटिंग संक्रमण, गैर-घर्षण सतहें |
| उद्योग | ऑटोमोटिव और ईवी |
| अंतिम लक्ष्य | गैर-घर्षण क्षेत्रों से फ्लैश, बर्स, तीखे किनारों और सतही अनियमितताओं को हटाएँ। |
On brake discs, appearance is not the point — burrs, casting defects and sharp edges are. Removing them consistently, batch after batch, is exactly what robotic grinding is built for.
ब्रेक डिस्क के सामान्य अनुप्रयोग
ब्रेक डिस्क मुख्य रूप से उन ब्रेकिंग प्रणालियों में उपयोग की जाती हैं जहाँ स्थिर घर्षण प्रदर्शन, संरचनात्मक अखंडता और आयामी सुसंगतता आवश्यक होती है। उनका उपयोग स्पष्ट रूप से ऑटोमोटिव और परिवहन उपकरणों से जुड़ा हुआ है।.
| प्रयोग क्षेत्र | आम उपयोग |
|---|---|
| यात्री वाहन | अग्र या पश्च डिस्क ब्रेकिंग प्रणालियाँ |
| वाणिज्यिक वाहन | भारी-भरकम ब्रेकिंग असेंबली |
| नए ऊर्जा वाहन | हल्के वजन या उच्च-दक्षता वाले डिजाइनों के साथ ईवी ब्रेक प्रणालियाँ |
| प्रदर्शन वाहन | उच्च ऊष्मीय भार ब्रेकिंग प्रणालियाँ |
| औद्योगिक उपकरण | मशीनरी के लिए घूर्णी ब्रेकिंग प्रणालियाँ |
| विशेष वाहन | कस्टम या ऑफ-रोड अनुप्रयोगों के लिए ब्रेकिंग सिस्टम |
इन अनुप्रयोगों में, गैर-घर्षण क्षेत्रों पर बर्स और तीखे किनारे असेंबली, हैंडलिंग सुरक्षा, कोटिंग गुणवत्ता और बाद की प्रक्रिया की स्थिरता को प्रभावित कर सकते हैं। बड़े पैमाने पर उत्पादन के लिए, रोबोटिक ग्राइंडिंग अधिक सुसंगत फिनिशिंग मानकों को बनाए रखने में मदद करती है।.
ब्रेक डिस्क फिनिशिंग का दर्द बिंदु विश्लेषण
ब्रेक डिस्क अक्सर बड़ी मात्रा में उत्पादित की जाती हैं, जिसका अर्थ है कि एक छोटी सी फिनिशिंग समस्या भी कुल मिलाकर बड़ी लागत उत्पन्न कर सकती है। पहली चुनौती बार-बार किनारों का उपचार करना है। यद्यपि ब्रेक डिस्क गोलाकार और अपेक्षाकृत मानकीकृत होती है, बाहरी परिधि, केंद्रीय उद्घाटन संक्रमण और वेंट किनारों पर डेबरींग या ग्राइंडिंग की आवश्यकता हो सकती है।.
दूसरी चुनौती गुणवत्ता में निरंतरता है। मैनुअल ऑपरेटर अलग-अलग बल और पीसने के कोण लागू कर सकते हैं, जिससे किनारों की गुणवत्ता असंगत हो जाती है। कुछ डिस्क पर अभी भी बर्र रह सकते हैं, जबकि अन्य स्थानीय क्षेत्रों में अधिक पीस दिए गए हो सकते हैं। यह भिन्नता ऑटोमोटिव उत्पादन में अस्वीकार्य हो जाती है, जहाँ निरंतरता महत्वपूर्ण है।.
तीसरी चुनौती श्रम तीव्रता और धूल है। कास्ट आयरन की ग्राइंडिंग से कण और शोर उत्पन्न होते हैं। जब कर्मचारी दिन भर ब्रेक डिस्क को बार-बार प्रोसेस करते हैं, तो थकान और पर्यावरणीय चिंताएँ बढ़ जाती हैं। दोहराए जाने वाले ग्राइंडिंग कार्यों के लिए श्रमिकों की भर्ती और उन्हें बनाए रखना भी दिन-ब-दिन कठिन होता जा रहा है।.
चौथा चुनौती प्रक्रिया संरक्षण है। ब्रेक डिस्क के लिए सभी सतहों को एक ही तरह से संसाधित नहीं किया जाना चाहिए। घर्षण सतह, माउंटिंग सतह और महत्वपूर्ण ज्यामिति की रक्षा आवश्यक है, जबकि गैर-घर्षण किनारों और बुर-प्रवण क्षेत्रों को ग्राइंडिंग की आवश्यकता होती है। इसके लिए नियंत्रित टूल पथ और विश्वसनीय फिक्स्चर डिज़ाइन की आवश्यकता होती है।.
| सामान्य समस्या | विशिष्ट क्षेत्र | प्रभाव |
|---|---|---|
| कास्टिंग फ्लैश | बाहरी परिधि और विभाजन रेखा क्षेत्र | दृश्यमानता और आगे की प्रक्रिया को प्रभावित करता है। |
| तेज़ धारें | बाहरी किनारा, आंतरिक किनारा, वेंट उद्घाटन | सुरक्षा और असेंबली जोखिम उत्पन्न करता है |
| स्थानीय बर्स | केंद्र संक्रमण और वेंट संरचनाएँ | हाथ से लगातार हटाना मुश्किल |
| सतही अनियमितता | गैर-घर्षण ढले हुए क्षेत्र | कोटिंग और दिखावट की एकरूपता को कम करता है |
| मैनुअल भिन्नता | बार-बार किनारों का उपचार किए जाने वाले क्षेत्र | ऑपरेटरों के बीच अस्थिर गुणवत्ता के कारण |
| ढलवां लोहा धूल | पिसाई का कार्य | कार्यशाला की स्वच्छता और ऑपरेटर की आरामदायकता को प्रभावित करता है |
मैनुअल फिनिशिंग की तुलना में, रोबोटिक ग्राइंडिंग एक अधिक नियंत्रित और दोहराई जा सकने वाली प्रक्रिया प्रदान करती है। यह निर्माता को यह ठीक-ठीक परिभाषित करने की अनुमति देती है कि किन क्षेत्रों को संसाधित किया जाना चाहिए और किन क्षेत्रों को संरक्षित रखा जाना चाहिए।.
| तुलनात्मक वस्तु | मैनुअल ग्राइंडिंग | रोबोटिक ग्राइंडिंग |
|---|---|---|
| गुणवत्ता में निरंतरता | ऑपरेटर के कौशल पर निर्भर करता है। | दोहराया जा सकने वाला पथ और स्थिर प्रसंस्करण |
| श्रम तीव्रता | अत्यधिक दोहराव वाला कार्यभार | मैनुअल ग्राइंडिंग के बोझ को कम करता है |
| किनारे का उपचार | भाग-भाग में भिन्न हो सकता है | सुसंगत प्रोग्रामित समापन |
| धूल का संपर्क | ऑपरेटर पीसने वाली धूल के पास काम करते हैं। | धूल निष्कर्षण युक्त आवेष्टित सेल |
| बैच उत्पादन | पूरी तरह से मानकीकृत करना कठिन | ऑटोमोटिव बैच उत्पादन के लिए उपयुक्त |
| सतह संरक्षण | मैन्युअल रूप से नियंत्रित करना मुश्किल | चयनित क्षेत्रों के लिए नियंत्रित मार्ग |
For brake disc manufacturers, robotic grinding improves standardization and helps integrate finishing into a more stable automotive production workflow. Cell architecture, tool selection and path strategy are covered in detail in our robotic grinding guide.
ब्रेक डिस्क के लिए रोबोटिक ग्राइंडिंग प्रक्रिया
ब्रेक डिस्क के लिए एक रोबोटिक ग्राइंडिंग सेल को डिस्क के आकार, उत्पादन मात्रा और आवश्यक फिनिशिंग दायरे के आधार पर कॉन्फ़िगर किया जा सकता है। इस प्रणाली में आमतौर पर एक छह-अक्षीय रोबोट, समर्पित फिक्स्चर या रोटरी टेबल, घर्षण ग्राइंडिंग टूल, डेबरींग टूल, धूल संग्रहण प्रणाली और सुरक्षा आवरण शामिल होते हैं।.
चूंकि ब्रेक डिस्क घूर्णनशील भाग होते हैं, रोबोटिक ग्राइंडिंग स्थिर स्थिति निर्धारण और दोहराए जा सकने वाले वृत्ताकार उपकरण पथों का लाभ उठा सकती है। रोबोट केवल आवश्यक गैर-घर्षण क्षेत्रों पर ही प्रक्रिया करता है, जबकि महत्वपूर्ण कार्यात्मक सतहों के साथ अनावश्यक संपर्क से बचता है।.
| चरण | प्रक्रिया | उद्देश्य | उपकरण / प्रणाली |
|---|---|---|---|
| 1 | लोडिंग और स्थिति निर्धारण | ब्रेक डिस्क को सटीक रूप से सुरक्षित करें | समर्पित फिक्स्चर या रोटरी टेबल |
| 2 | कार्यक्रम चयन | सही समापन पथ चुनें | एचएमआई / रोबोट प्रोग्राम |
| 3 | बाहरी किनारा ग्राइंडिंग | बाहरी परिधि से फ्लैश और तीखे किनारों को हटाएँ। | घर्षक ग्राइंडिंग उपकरण |
| 4 | केंद्र क्षेत्र का डेबरींग | माउंटिंग और आंतरिक संक्रमण क्षेत्रों से बर् को साफ करें। | लचीला डेबरींग उपकरण |
| 5 | वेंट / ट्रांज़िशन फिनिशिंग | प्रक्रिया वेंट उद्घाटन या स्थानीय संरचनात्मक किनारों | छोटा पीसने वाला सिर |
| 6 | सतह सफाई ग्राइंडिंग | गैर-घर्षण सतह की एकरूपता में सुधार करें | घिसाई पहिया या घर्षक उपकरण |
| 7 | गुणवत्ता निरीक्षण | बर् हटाने और संरक्षित सतहों की जाँच करें | मैनुअल या दृश्य निरीक्षण |
| 8 | अनलोडिंग और सफाई | धूल हटाएँ और पुर्जा स्थानांतरित करें। | हवा से फूंक / वैक्यूम सफाई |
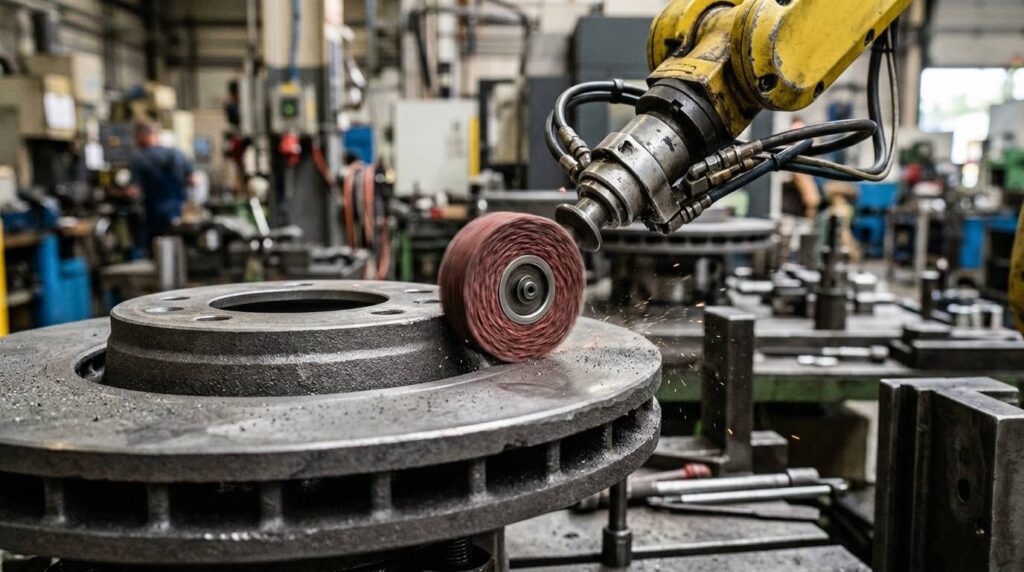
चरण 1: लोडिंग और स्थिति निर्धारण
ब्रेक डिस्क को एक समर्पित फिक्स्चर में या रोटरी पोजिशनिंग सिस्टम पर रखा जाता है। सटीक स्थिति निर्धारण महत्वपूर्ण है क्योंकि रोबोट को चयनित किनारों को संसाधित करना होता है बिना महत्वपूर्ण कार्यात्मक क्षेत्रों को प्रभावित किए।.
बड़े पैमाने पर उत्पादन के लिए, इस प्रणाली को कन्वेयर्स, इंडेक्सिंग टेबल्स या स्वचालित लोडिंग उपकरणों के साथ एकीकृत किया जा सकता है। स्थिर क्लैंपिंग ग्राइंडिंग के दौरान उपकरण के पुनरावृत्ति योग्य संपर्क को सुनिश्चित करती है।.
चरण 2: कार्यक्रम चयन
ऑपरेटर ब्रेक डिस्क मॉडल के अनुसार संबंधित रोबोट प्रोग्राम चुनता है। विभिन्न वाहन प्लेटफ़ॉर्म अलग-अलग डिस्क आकार, आकृति या वेंट संरचनाओं का उपयोग कर सकते हैं, इसलिए विभिन्न उत्पादों के लिए अलग-अलग प्रोग्राम संग्रहीत किए जा सकते हैं।.
यदि उत्पादन लाइन कई वेरिएंट्स को संभालती है, तो प्रोग्राम मेल न खाने के जोखिम को कम करने के लिए बारकोड स्कैनिंग, रेसिपी प्रबंधन या फिक्स्चर पहचान का उपयोग किया जा सकता है।.
चरण 3: बाहरी किनारे की ग्राइंडिंग
रोबोट पहले ब्रेक डिस्क के बाहरी परिधि पर प्रक्रिया करता है। यह चरण बाहरी आकृति से फ्लैश, तीखे किनारों और स्थानीय बर्स को हटाता है। चूंकि यह क्षेत्र निरंतर और वृत्ताकार है, रोबोटिक ग्राइंडिंग स्थिर और दोहराई जा सकने वाली गुणवत्ता प्राप्त कर सकती है।.
अब्रैसिव ग्राइंडिंग उपकरण या अनुकूलनीय ग्राइंडिंग हेड्स का उपयोग छोटे आयामी परिवर्तन के अनुकूल होने के लिए किया जा सकता है, साथ ही नियंत्रित संपर्क दबाव बनाए रखा जा सकता है।.
चरण 4: मध्य क्षेत्र का डेबरींग
बाहरी किनारे का काम पूरा होने के बाद, रोबोट केंद्र उद्घाटन के आसपास, संक्रमण क्षेत्रों और अन्य स्थानीय ज्यामितीय विशेषताओं के आसपास बुर-प्रवण क्षेत्रों पर प्रक्रिया करता है। इन क्षेत्रों में ढलाई और मशीनिंग के बाद तीखे किनारे या अवशिष्ट बुर हो सकते हैं।.
एक लचीला डेबरींग उपकरण या छोटा घर्षक सिर महत्वपूर्ण सतहों को नुकसान पहुँचाए बिना सुरक्षा और असेंबली की तैयारी में सुधार करता है।.
चरण 5: वेंट या ट्रांज़िशन फिनिशिंग
वेंटिलेटेड ब्रेक डिस्क या स्थानीय संरचनात्मक संक्रमणों वाले डिज़ाइनों के लिए, रोबोट वेंट उद्घाटनों और आंतरिक संक्रमणों के किनारों को संसाधित कर सकता है। ये क्षेत्र मैनुअल श्रमिकों के लिए कठिन और दोहरावपूर्ण हो सकते हैं।.
रोबोटिक प्रणाली प्रोग्राम किए गए पहुँच मार्गों का अनुसरण करके स्थानीय किनारों को अधिक सुसंगत रूप से पूरा कर सकती है।.
चरण 6: सतह की सफाई ग्राइंडिंग
फिर रोबोट चयनित गैर-घर्षण क्षेत्रों पर हल्की ग्राइंडिंग या सतह की सफाई करता है। इसका उद्देश्य सतह की एकरूपता में सुधार करना, छोटे कास्टिंग दोषों को दूर करना और भाग को कोटिंग या दृश्य निरीक्षण के लिए तैयार करना है।.
कार्यात्मक घर्षण सतहों को प्रक्रिया की आवश्यकताओं के अनुसार संरक्षित रखा जाना चाहिए।.
चरण 7: गुणवत्ता निरीक्षण
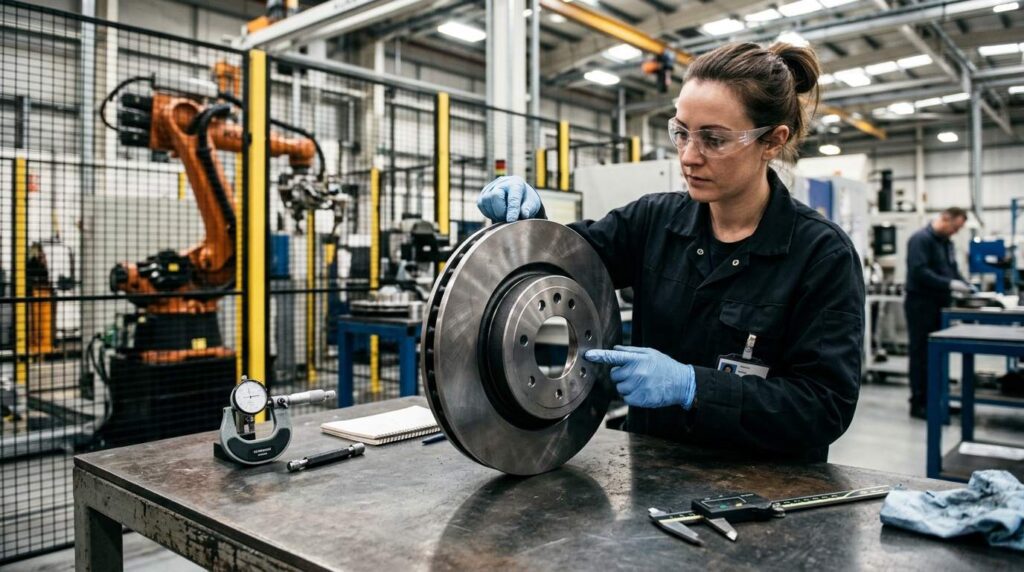
घिसाई के बाद ब्रेक डिस्क का निरीक्षण बुर हटाने, किनारों की चिकनाई, एकरूपता और महत्वपूर्ण सतहों की उचित सुरक्षा के लिए किया जाता है। निरीक्षण बाहरी किनारे, केंद्रीय क्षेत्र, वेंट उद्घाटन और गैर-घर्षण सतहों पर केंद्रित हो सकता है।.
स्वचालन स्तर के आधार पर, सेल में मैनुअल जांच या दृष्टि-सहायक निरीक्षण शामिल हो सकता है।.
चरण 8: अनलोडिंग और सफाई
The finished brake disc is removed from the fixture. Any remaining dust is blown off, vacuumed or brushed away before the disc moves on. The part can then move to coating, assembly, packaging or the next manufacturing step.
मशीनीकरण की कठिनाइयाँ और समाधान
ब्रेक डिस्क कई कास्ट हाउसिंग्स की तुलना में आकार में अधिक नियमित होती हैं, लेकिन बैच की मात्रा, गुणवत्ता में निरंतरता और चयनित प्रसंस्करण आवश्यकताओं के कारण उनकी फिनिशिंग की मांग अभी भी अधिक रहती है। चुनौती केवल सही क्षेत्रों को ग्राइंड करने में ही नहीं, बल्कि गलत क्षेत्रों से बचने में भी है।.
| चुनौती | कारण | रोबोटिक समाधान |
|---|---|---|
| बारम्बार परिधीय किनारा उपचार | बाहरी परिधि के लिए समान ग्राइंडिंग आवश्यक है। | प्रोग्राम किया गया वृत्ताकार समापन पथ |
| केंद्र संक्रमणों में बर्र | ढलाई और मशीनिंग के बाद स्थानीय ज्यामिति बदल जाती है। | भीतरी क्षेत्रों के लिए लचीला डेबरींग उपकरण |
| वेंट एज फिनिशिंग | वेंट उद्घाटन बार-बार होते हैं और उन्हें मैन्युअल रूप से संसाधित करना कठिन है। | दोहराए जाने योग्य पहुँच पथ वाला छोटा उपकरण |
| कार्यात्मक सतह सुरक्षा | घर्षण सतहों को अत्यधिक संसाधित नहीं किया जाना चाहिए। | नियंत्रित मार्ग और फिक्स्चर स्थिति निर्धारण |
| धूल का निर्माण | कास्ट आयरन की ग्राइंडिंग से सूक्ष्म कण उत्पन्न होते हैं। | धूल निष्कर्षण युक्त आवेष्टित सेल |
कठिनाई 1: वृत्ताकार किनारे के लिए निरंतर पीसने की आवश्यकता
ब्रेक डिस्क के बाहरी परिधि को समान रूप से संसाधित किया जाना चाहिए। यदि ऑपरेटर उपकरण के कोण या दबाव को बदलता है, तो मैनुअल ग्राइंडिंग असंगत चेम्फर या असमान किनारे की गुणवत्ता उत्पन्न कर सकती है।.
समाधान यह है कि एक प्रोग्रामित वृत्ताकार ग्राइंडिंग पथ का उपयोग किया जाए। रोबोट डिस्क के किनारे के आसपास स्थिर गति और उपकरण संपर्क बनाए रखता है, जिससे बैचों में एकरूपता में सुधार होता है।.
कठिनाई 2: केंद्रीय क्षेत्र में स्थानीय बर्स और संक्रमण हैं
केंद्र खंड में मशीनिंग या कास्टिंग के बाद बुर्र बने रहने वाले छिद्र किनारों, माउंटिंग संक्रमणों और अन्य स्थानीय विशेषताएँ शामिल हो सकती हैं। मैनुअल श्रमिक इन क्षेत्रों को असंगत रूप से संसाधित कर सकते हैं।.
समाधान यह है कि स्थानीय ज्यामिति के लिए छोटे डेबुरिंग उपकरण और समर्पित टूल पथ का उपयोग किया जाए। इससे रोबोट संरक्षित सतहों को छुए बिना बुर-प्रवण क्षेत्रों को लक्षित कर सकता है।.
कठिनाई 3: वेंट संरचनाएँ फिनिशिंग की जटिलता बढ़ाती हैं
वेंटिलेटेड ब्रेक डिस्क में बार-बार आंतरिक उद्घाटन या संक्रमण किनारे होते हैं। ये क्षेत्र मैनुअल ग्राइंडिंग के लिए थकाऊ हो सकते हैं और बैच उत्पादन के दौरान आसानी से छूट सकते हैं।.
समाधान यह है कि एक संक्षिप्त उपकरण के साथ एक दोहराई जा सकने वाली पहुँच रणनीति परिभाषित की जाए। रोबोट स्थिर अनुक्रमण के साथ प्रत्येक भाग पर उन्हीं वेंट किनारों को संसाधित कर सकता है।.
कठिनाई 4: कार्यात्मक सतहों की रक्षा की जानी चाहिए
कुछ सामान्य कास्टिंग्स के विपरीत, ब्रेक डिस्क में ऐसे कार्यात्मक क्षेत्र होते हैं जिन्हें फिनिशिंग के दौरान परिवर्तित नहीं किया जाना चाहिए। अनियंत्रित ग्राइंडिंग से उत्पाद की गुणवत्ता या बाद की मशीनिंग के परिणाम प्रभावित हो सकते हैं।.
समाधान यह है कि सटीक फिक्स्चरिंग, संरक्षित प्रक्रिया क्षेत्रों और सावधानीपूर्वक परिभाषित रोबोट पथों का उपयोग किया जाए। केवल लक्षित गैर-घर्षण क्षेत्रों पर ही प्रक्रिया की जाती है।.
कठिनाई 5: धूल और दोहरावपूर्ण श्रम उत्पादन को प्रभावित करते हैं
ब्रेक डिस्क पीसने से धूल, शोर और दोहरावपूर्ण मैनुअल कार्य उत्पन्न होता है। समय के साथ, इससे श्रम दक्षता घटती है और कार्यशाला का वातावरण बिगड़ता है।.
समाधान यह है कि रोबोटिक ग्राइंडिंग सेल को धूल संग्रहण प्रणाली और प्रक्रिया आवरण के साथ एकीकृत किया जाए। इससे स्वच्छता में सुधार होता है और ऑपरेटर के प्रत्यक्ष संपर्क में कमी आती है।.
Application Scenario
Scenario Background
In a typical setup, a casting producer runs cast iron brake discs for vehicle braking systems in growing volumes. The two priorities are consistency in post-casting edge finishing and reduced dependence on manual grinding as output rises.
तकनीकी चुनौतियाँ
The brake disc presents repetitive outer edge finishing requirements and local burrs around the center transition areas. For certain product types, vent-related edges also need treatment. Manual grinding quality varies between operators, which makes a repeatable process essential for batch production.
Functional surface protection carries equal weight: only the non-friction areas may be processed, while friction faces stay untouched. Cast iron dust adds a workshop-management constraint on top of that.
समाधान
A representative UBRIGHT SOLUTIONS configuration for this application centers on a six-axis industrial robot with a dedicated fixture, an abrasive grinding tool, a flexible deburring tool and an enclosed dust extraction system.
The robot starts with the outer circumference, then moves to the center transition areas and local burr-prone edges. On ventilated disc structures, vent-related edges are included in the finishing path. The fixture keeps positioning stable and keeps functional areas out of unintended contact.
| आइटम | संरचना |
|---|---|
| कार्यखंड | ढलवां लोहा ब्रेक डिस्क |
| आम आकार | φ400 × 100 mm |
| मुख्य प्रक्रिया | रोबोटिक ग्राइंडिंग |
| सहायित प्रक्रिया | डेबरींग और किनारों को गोल करना |
| रोबोट | छह-अक्षीय औद्योगिक रोबोट |
| उपकरण निर्माण | घर्षक ग्राइंडिंग उपकरण, लचीला डेबरींग उपकरण |
| फिक्स्चर | समर्पित ब्रेक डिस्क फिक्सचर |
| धूल नियंत्रण | धूल संग्रहण सहित बंद सेल |
| आवेदन | बाहरी किनारे की ग्राइंडिंग, बुर हटाना, सतह की तैयारी |
Expected Results
In this configuration, the expected outcome is more consistent edge finishing quality with a much smaller manual grinding workload. Robotic processing standardizes the repetitive outer edge work and holds quality steady on local burr-prone areas.
The enclosed cell also contains dust at the source, which makes the finishing step easier to manage inside an automotive production environment. Robot programs are saved and reused for repeat brake disc models.
| परिणाम क्षेत्र | Expected Improvement |
|---|---|
| पिसाई की एकरूपता | अधिक स्थिर बाहरी किनारा और स्थानीय डेबरींग गुणवत्ता |
| श्रम में कमी | दोहराए जाने वाले मैनुअल ग्राइंडिंग कार्यभार में कमी |
| उत्पादन स्थिरता | बार-बार उपयोग के लिए ब्रेक डिस्क मॉडलों के पुन: प्रयोज्य रोबोट प्रोग्राम |
| सतह संरक्षण | लक्ष्य और संरक्षित क्षेत्रों का बेहतर नियंत्रण |
| धूल नियंत्रण | स्वच्छ संलग्न ग्राइंडिंग वातावरण |
| स्केलेबिलिटी | ऑटोमोटिव बैच उत्पादन के लिए आसान समर्थन |
अक्सर पूछे जाने वाले प्रश्न
Q1: Why is robotic grinding suitable for brake discs?
रोबोटिक ग्राइंडिंग उपयुक्त है क्योंकि ब्रेक डिस्क बड़ी मात्रा में उत्पादित होती हैं और इन्हें दोहराए जाने योग्य किनारों की फिनिशिंग की आवश्यकता होती है। रोबोट एक ही बाहरी किनारों और स्थानीय बुर-प्रवण क्षेत्रों को लगातार संसाधित कर सकता है, जिसे लंबी उत्पादन अवधि के दौरान मैन्युअल रूप से बनाए रखना कठिन होता है।.
Q2: What areas of a brake disc are typically processed by robotic grinding?
सामान्य क्षेत्रों में बाहरी परिधि, केंद्रीय संक्रमण क्षेत्र, वेंट-संबंधित किनारे और चयनित गैर-घर्षण सतहें शामिल हैं। सटीक प्रसंस्करण दायरा ब्रेक डिस्क के डिज़ाइन और निर्माण मार्ग पर निर्भर करता है।.
Q3: Are the friction surfaces ground by the robot?
आमतौर पर, यहाँ वर्णित रोबोटिक ग्राइंडिंग समाधान किनारों और बुर-प्रवण संक्रमणों जैसे गैर-घर्षण क्षेत्रों पर केंद्रित होता है। महत्वपूर्ण घर्षण सतहों को प्रक्रिया की आवश्यकताओं के अनुसार संरक्षित किया जाना चाहिए, जब तक कि उनके लिए विशेष रूप से एक अलग सटीक प्रक्रिया डिज़ाइन न की गई हो।.
Q4: Can one robotic cell process different brake disc models?
Yes. Different brake disc models can be processed if the system uses suitable fixtures and stored robot programs. Changeover then comes down to swapping a fixture and recalling the right recipe at the HMI.
Q5: How does the robot avoid damaging critical surfaces?
यह प्रणाली सटीक फिक्स्चरिंग, पूर्वनिर्धारित प्रक्रिया क्षेत्रों और नियंत्रित रोबोट पथों का उपयोग करती है। केवल चयनित गैर-घर्षण क्षेत्रों पर ही प्रक्रिया की जाती है, जबकि महत्वपूर्ण कार्यात्मक सतहें संरक्षित रहती हैं।.
Q6: Does robotic grinding help with brake disc burr removal after casting?
Yes. Robotic grinding is effective for removing flash, burrs and sharp edges from outer contours, center transitions and other non-friction areas after casting or rough machining. If you are new to the topic, our primer on what robotic deburring is explains the tooling behind it.
Q7: Can the system include dust extraction?
हाँ। कास्ट आयरन ब्रेक डिस्क की ग्राइंडिंग के लिए धूल निष्कर्षण की दृढ़ता से अनुशंसा की जाती है। सेल में कार्यशाला की स्वच्छता में सुधार के लिए एक आवरण, सक्शन पोर्ट और फ़िल्ट्रेशन उपकरण शामिल हो सकते हैं।.
Q8: Is robotic grinding suitable for both standard and ventilated brake discs?
हाँ। उचित फिक्स्चर डिज़ाइन और रोबोट प्रोग्रामिंग के साथ, इस सिस्टम को मानक ठोस डिस्क और वेंटिलेटेड ब्रेक डिस्क संरचनाओं दोनों के लिए अनुकूलित किया जा सकता है।.
निष्कर्ष
Brake discs are critical cast iron components that require reliable finishing on outer edges, local transitions and other non-friction areas. A robotic grinding solution helps manufacturers improve consistency, reduce manual labor and build a more stable finishing process for batch production. For a smaller brake-system casting that shares much of this process logic, see our caliper bracket robotic grinding solution.
यदि आपकी ब्रेक डिस्क उत्पादन अभी भी मैन्युअल ग्राइंडिंग, बुर हटाने या किनारों को फिनिश करने पर निर्भर है, हमसे संपर्क करें for a customized robotic solution. Our ऑटोमोटिव और ईवी page collects similar casting projects, and the उपकरण catalog lists the standard machine platforms behind them.