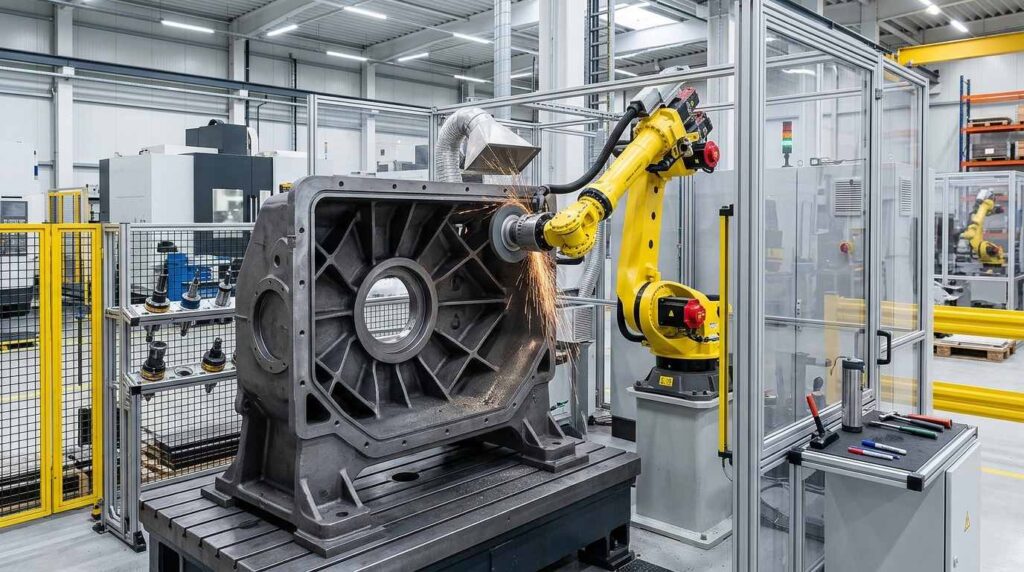
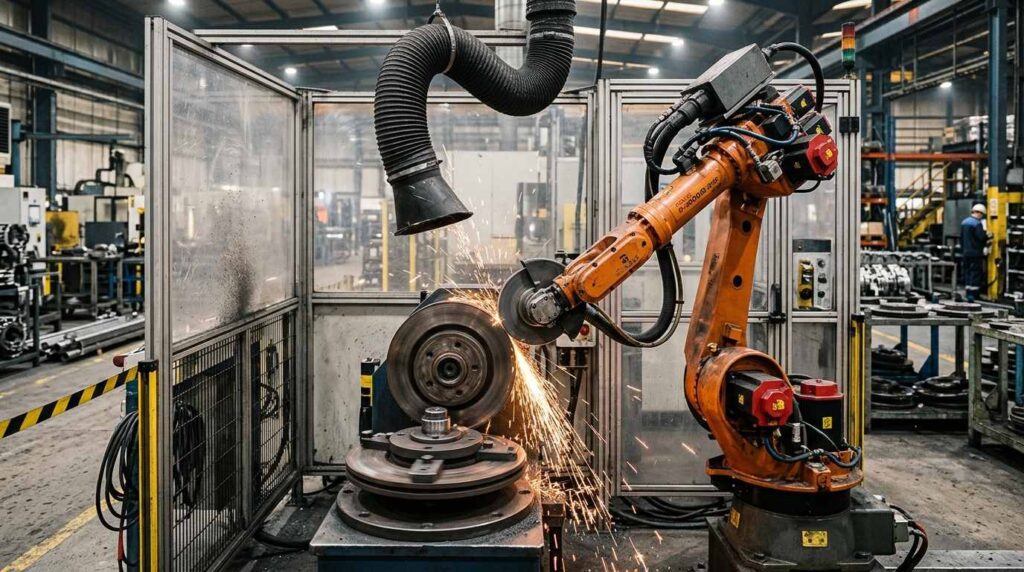
Os discos de freio são componentes essenciais para a segurança, amplamente utilizados em veículos de passageiros, veículos comerciais, veículos movidos a novas fontes de energia e diversos sistemas de frenagem industriais. Como uma peça automotiva típica de ferro fundido, um disco de freio geralmente apresenta um perfil circular, uma área central de montagem, várias arestas, estruturas de ventilação ou transições locais que exigem um acabamento confiável após a fundição. Embora a geometria geral seja mais regular do que a de muitas carcaças complexas, o processo de acabamento ainda exige qualidade estável e tratamento repetível das arestas.
Durante a fundição e a usinagem de desbaste, os discos de freio podem apresentar rebarbas, arestas vivas, linhas de divisão e irregularidades superficiais locais em áreas sem atrito. Se esses defeitos não forem removidos adequadamente, eles podem afetar a segurança de manuseio, a qualidade do revestimento, o desempenho na montagem e a consistência visual da peça acabada. Para fabricantes que produzem discos de freio em grandes quantidades, o esmerilhamento manual pode facilmente se tornar um gargalo.
O esmerilhamento manual tradicional exige que os trabalhadores processem repetidamente a borda externa, a área do furo central, as bordas de ventilação, as transições das nervuras e outras áreas propensas a rebarbas. Isso resulta em qualidade instável, alta intensidade de mão de obra e um ambiente de trabalho empoeirado. Uma solução de retificação robotizada oferece uma maneira mais consistente e escalável de dar acabamento a discos de freio de ferro fundido, especialmente em ambientes de produção em lote, onde a repetibilidade e a estabilidade do processo são importantes.
Esta solução foi projetada para discos de freio de ferro fundido com dimensões típicas em torno de φ400 × 100 mm. It focuses on robotic grinding, deburring, edge smoothing and surface preparation on non-friction areas before coating, assembly or shipment.
What is a Brake Disc?
Um disco de freio é um componente rotativo essencial em um sistema de freios a disco. Ele é montado no cubo da roda e atua em conjunto com a pinça de freio e as pastilhas de freio para gerar força de frenagem por meio do atrito. Durante a frenagem, as pastilhas prendem o disco em rotação, convertendo a energia cinética em calor e reduzindo a velocidade do veículo.
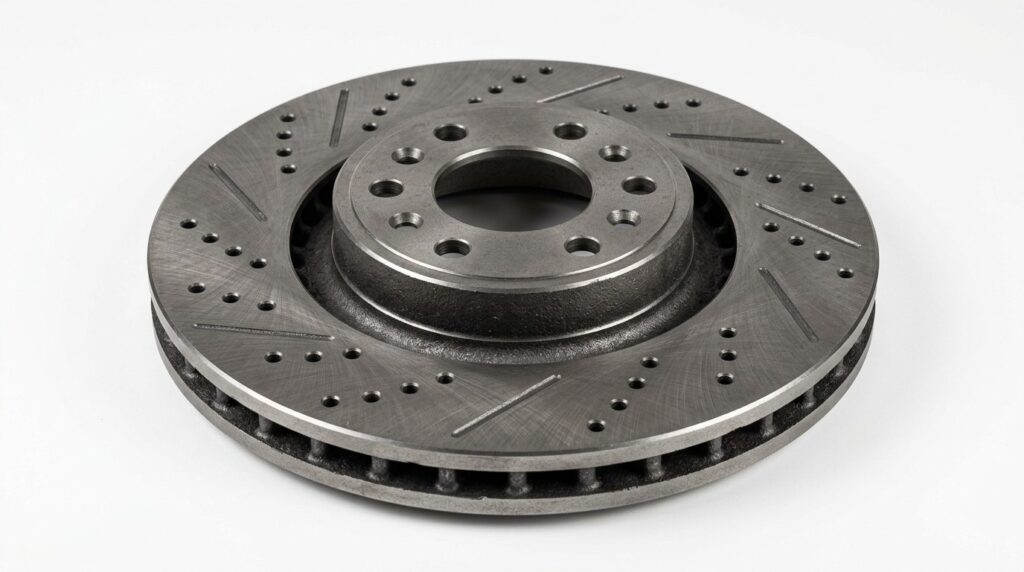
A maioria dos discos de freio automotivos é fabricada em ferro fundido, pois esse material oferece boa estabilidade térmica, resistência ao desgaste, usinabilidade e boa relação custo-benefício. Dependendo do projeto, um disco de freio pode incluir um anel de fricção, uma seção central em forma de chapéu, uma face de montagem, uma circunferência externa e, às vezes, canais de ventilação internos.
Embora a superfície de atrito seja geralmente controlada por processos de usinagem, como torneamento ou retificação, muitas áreas sem atrito ainda exigem acabamento pós-fundição. Entre elas estão a borda externa, as bordas internas, as aberturas de ventilação, as linhas de divisão e as áreas de transição, onde podem permanecer rebarbas ou resíduos de fundição após a fundição e a usinagem.
| Item | Detalhes |
|---|---|
| Nome da peça | Disco de freio |
| Tamanho típico | φ400 × 100 mm |
| Material | Ferro fundido |
| Processo principal | Retificação robotizada |
| Processos assistidos | Remoção de rebarbas, arredondamento de bordas, acabamento de superfícies |
| Principais áreas de processamento | Borda externa, bordas da área central, aberturas de ventilação, transições de montagem, superfícies sem atrito |
| Setor | Automotivo e EV |
| Gol da vitória | Remova rebarbas, saliências, arestas vivas e irregularidades superficiais em áreas sem atrito |
On brake discs, appearance is not the point — burrs, casting defects and sharp edges are. Removing them consistently, batch after batch, is exactly what robotic grinding is built for.
Aplicações típicas dos discos de freio
Os discos de freio são utilizados principalmente em sistemas de frenagem nos quais são exigidos desempenho de atrito estável, integridade estrutural e consistência dimensional. Sua aplicação está claramente ligada ao setor automotivo e aos equipamentos de transporte.
| Área de aplicação | Uso típico |
|---|---|
| Veículos de passageiros | Sistemas de freios a disco dianteiros ou traseiros |
| Veículos comerciais | Conjuntos de freios para serviços pesados |
| Veículos movidos a novas fontes de energia | Sistemas de freios para veículos elétricos com projetos leves ou de alta eficiência |
| Veículos de alto desempenho | Sistemas de frenagem com alta carga térmica |
| Equipamentos industriais | Sistemas de frenagem rotativos para máquinas |
| Veículos Especiais | Sistemas de freios para aplicações personalizadas ou off-road |
Nessas aplicações, rebarbas e arestas afiadas em áreas sem atrito podem afetar a montagem, a segurança no manuseio, a qualidade do revestimento e a estabilidade dos processos subsequentes. Para a produção em larga escala, o polimento robotizado ajuda a manter padrões de acabamento mais consistentes.
Análise dos pontos críticos do acabamento de discos de freio
Os discos de freio costumam ser produzidos em grandes volumes, o que significa que mesmo um pequeno problema de acabamento pode gerar um custo cumulativo elevado. O primeiro desafio é o tratamento repetitivo das bordas. Embora o disco de freio seja circular e relativamente padronizado, a circunferência externa, as transições da abertura central e as bordas das aberturas de ventilação podem exigir rebarbação ou retificação.
O segundo desafio é a consistência da qualidade. Os operadores manuais podem aplicar diferentes níveis de força e ângulos de retificação, causando inconsistências na qualidade das arestas. Alguns discos podem ainda apresentar rebarbas, enquanto outros podem estar excessivamente retificados em algumas áreas. Essa variação torna-se inaceitável na produção automotiva, onde a consistência é fundamental.
O terceiro desafio é a intensidade do trabalho e a poeira. O esmerilhamento do ferro fundido gera partículas e ruído. Quando os trabalhadores processam discos de freio repetidamente ao longo do dia, a fadiga e as preocupações ambientais aumentam. Recrutar e reter mão de obra para tarefas repetitivas de esmerilhamento também está se tornando cada vez mais difícil.
O quarto desafio é a proteção do processo. No caso dos discos de freio, nem todas as superfícies devem ser tratadas da mesma maneira. A face de atrito, a face de montagem e a geometria crítica exigem proteção, enquanto as bordas sem atrito e as áreas propensas a rebarbas precisam ser retificadas. Isso requer trajetórias controladas da ferramenta e um projeto confiável do dispositivo de fixação.
| Problema comum | Área específica | Impacto |
|---|---|---|
| Flash de lançamento | Áreas da circunferência externa e da linha de divisão | Afeta a aparência e o manuseio posterior |
| Arestas afiadas | Borda externa, borda interna, aberturas de ventilação | Gera riscos à segurança e à montagem |
| Rejeições locais | Transições centrais e estruturas de ventilação | É difícil removê-lo de maneira consistente manualmente |
| Irregularidade da superfície | Áreas de fundição sem atrito | Reduz a uniformidade do revestimento e da aparência |
| Variação manual | Áreas de tratamento repetido nas bordas | Isso causa instabilidade na qualidade entre os operadores |
| Pó de ferro fundido | Operação de retificação | Afeta a limpeza da oficina e o conforto do operador |
Em comparação com o acabamento manual, o esmerilhamento robótico oferece um processo mais controlado e repetível. Ele permite que o fabricante defina exatamente quais áreas devem ser processadas e quais devem ser protegidas.
| Item de comparação | Esmerilhamento manual | Retificação robotizada |
|---|---|---|
| Consistência na qualidade | Depende da habilidade do operador | Trajetória repetível e processamento estável |
| Intensidade de mão de obra | Carga de trabalho altamente repetitiva | Reduz o trabalho de esmerilhamento manual |
| Tratamento das bordas | Pode variar de peça para peça | Acabamento programado consistente |
| Exposição à poeira | Os operadores trabalham em meio à poeira de retificação | Câmara fechada com sistema de extração de poeira |
| Produção em lote | É difícil padronizar totalmente | Adequado para produção em série no setor automotivo |
| Proteção de superfícies | Difícil de controlar manualmente | Trilhas controladas para áreas selecionadas |
For brake disc manufacturers, robotic grinding improves standardization and helps integrate finishing into a more stable automotive production workflow. Cell architecture, tool selection and path strategy are covered in detail in our robotic grinding guide.
Processo de retificação robotizada de discos de freio
Uma célula robótica de retificação para discos de freio pode ser configurada com base no tamanho do disco, no volume de produção e no nível de acabamento exigido. O sistema geralmente inclui um robô de seis eixos, um dispositivo de fixação dedicado ou uma mesa giratória, uma ferramenta de retificação abrasiva, uma ferramenta de rebarbação, um sistema de coleta de poeira e um compartimento de segurança.
Como os discos de freio são peças rotativas, a retificação robotizada pode aproveitar o posicionamento estável e os percursos circulares repetíveis da ferramenta. O robô usina apenas as áreas não sujeitas a atrito, evitando o contato desnecessário com superfícies funcionais críticas.
| Etapa | Processo | Finalidade | Ferramenta / Sistema |
|---|---|---|---|
| 1 | Carregamento e posicionamento | Prenda o disco de freio com precisão | Dispositivo de fixação específico ou mesa giratória |
| 2 | Seleção de programas | Selecione o caminho de acabamento correto | IHM / Programa do robô |
| 3 | Retificação da borda externa | Remova rebarbas e arestas da circunferência externa | Ferramenta de retificação abrasiva |
| 4 | Refinamento da área central | Remova as rebarbas das áreas de montagem e de transição internas | Ferramenta flexível para remoção de rebarbas |
| 5 | Acabamento de aberturas de ventilação / transição | Tratar as aberturas de ventilação ou as bordas estruturais locais | Cabeçote de retificação pequeno |
| 6 | Limpeza e polimento de superfícies | Melhorar a uniformidade da superfície sem atrito | Rebolo ou ferramenta abrasiva |
| 7 | Controle de Qualidade | Verifique a remoção de rebarbas e as superfícies protegidas | Inspeção manual ou visual |
| 8 | Descarregamento e limpeza | Remova a poeira e transfira a peça | Limpeza com jato de ar / aspiração |
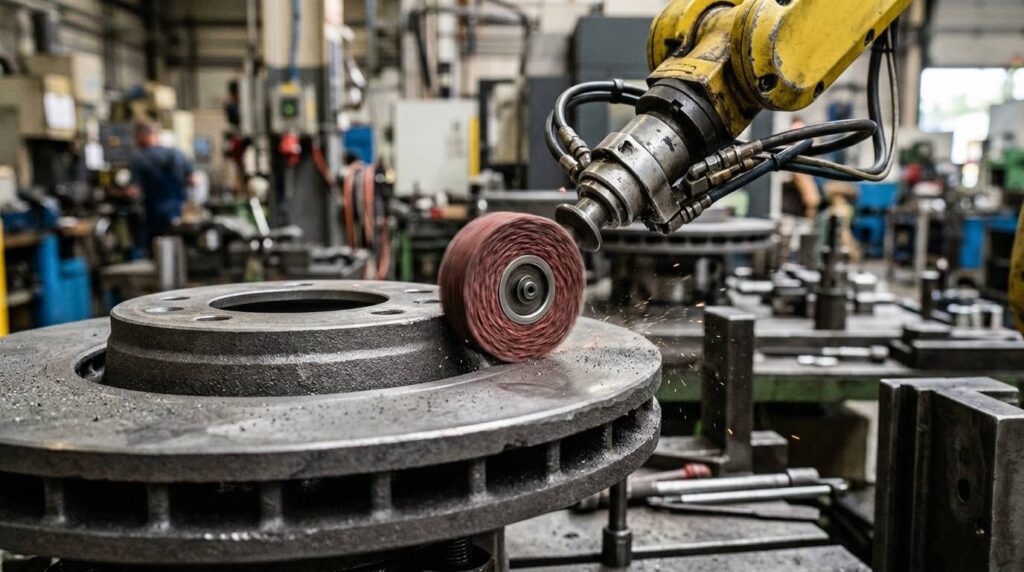
Etapa 1: Carregamento e posicionamento
O disco de freio é colocado em um dispositivo de fixação específico ou em um sistema de posicionamento rotativo. O posicionamento preciso é importante porque o robô deve processar as bordas selecionadas sem afetar áreas funcionais críticas.
Para produção em grande escala, o sistema pode ser integrado a transportadores, mesas indexadoras ou dispositivos de carregamento automático. A fixação estável garante um contato repetível da ferramenta durante o retificado.
Etapa 2: Seleção do programa
O operador seleciona o programa do robô correspondente de acordo com o modelo do disco de freio. Diferentes plataformas de veículos podem utilizar discos de tamanhos, formatos ou estruturas de ventilação distintos; portanto, programas distintos podem ser armazenados para produtos diferentes.
Se a linha de produção trabalhar com várias variantes, a leitura de códigos de barras, o gerenciamento de receitas ou o reconhecimento de acessórios podem ser utilizados para reduzir o risco de incompatibilidade de programas.
Etapa 3: Retificação da borda externa
O robô começa processando a circunferência externa do disco de freio. Essa etapa remove rebarbas, arestas vivas e saliências pontuais do contorno externo. Como essa área é contínua e circular, a retificação robotizada permite obter uma qualidade estável e repetível.
Ferramentas de retificação abrasivas ou cabeçotes de retificação flexíveis podem ser utilizados para se adaptar a pequenas variações dimensionais, mantendo uma pressão de contato controlada.
Etapa 4: Remoção de rebarbas da área central
Após a conclusão do acabamento da borda externa, o robô processa as áreas propensas a rebarbas ao redor da abertura central, nas transições de montagem e em outras características geométricas locais. Essas áreas podem conter arestas afiadas ou rebarbas residuais após a fundição e a usinagem.
Uma ferramenta flexível para remoção de rebarbas ou uma cabeça abrasiva menor ajuda a melhorar a segurança e a prontidão para a montagem, sem danificar as superfícies críticas.
Etapa 5: Acabamento de aberturas de ventilação ou transições
No caso de discos de freio ventilados ou projetos com transições estruturais locais, o robô pode processar as bordas das aberturas de ventilação e as transições internas. Essas áreas podem ser difíceis e repetitivas para os trabalhadores manuais.
O sistema robótico pode seguir trajetórias de acesso programadas para dar acabamento nas bordas locais de maneira mais consistente.
Etapa 6: Limpeza e polimento da superfície
Em seguida, o robô realiza um leve polimento ou limpeza da superfície em áreas selecionadas sem atrito. O objetivo é melhorar a uniformidade da superfície, remover pequenos defeitos de fundição e preparar a peça para revestimento ou inspeção visual.
As superfícies de atrito funcionais devem permanecer protegidas de acordo com os requisitos do processo.
Etapa 7: Inspeção de qualidade
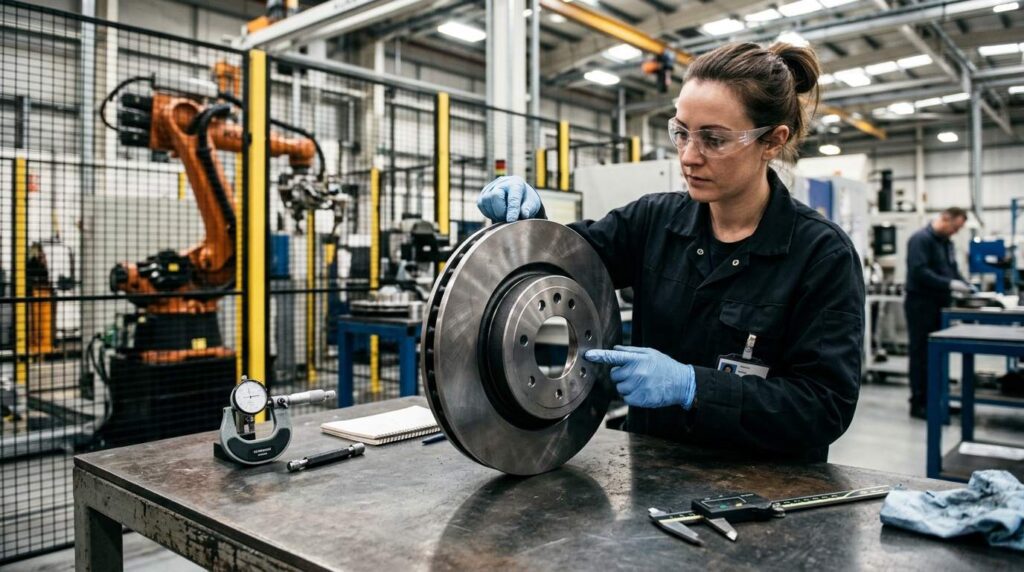
Após o retificado, o disco de freio é inspecionado quanto à remoção de rebarbas, ao acabamento das bordas, à uniformidade e à proteção adequada das superfícies críticas. A inspeção pode se concentrar na borda externa, na área central, nas aberturas de ventilação e nas superfícies sem atrito.
Dependendo do nível de automação, a célula pode incluir verificações manuais ou inspeção assistida por visão.
Etapa 8: Descarregamento e limpeza
The finished brake disc is removed from the fixture. Any remaining dust is blown off, vacuumed or brushed away before the disc moves on. The part can then move to coating, assembly, packaging or the next manufacturing step.
Dificuldades e soluções na usinagem
Os discos de freio têm uma forma mais regular do que muitas carcaças fundidas, mas seus requisitos de acabamento continuam sendo exigentes devido ao volume dos lotes, à consistência da qualidade e aos requisitos de processamento seletivo. O desafio não é apenas retificar as áreas corretas, mas também evitar as áreas erradas.
| Desafio | Causa | Solução robótica |
|---|---|---|
| Tratamento Circular Repetido das Bordas | A circunferência externa requer retificação uniforme | Trajetória circular programada para acabamento |
| Reberdas nas transições centrais | Alterações na geometria local após a fundição e a usinagem | Ferramenta flexível para remoção de rebarbas em áreas internas |
| Acabamento da borda da abertura de ventilação | As aberturas de ventilação são repetitivas e difíceis de processar manualmente | Pequena ferramenta com trajetória de acesso repetível |
| Proteção Funcional de Superfícies | As superfícies de atrito não devem ser submetidas a um processamento excessivo | Trajetória controlada e posicionamento do dispositivo de fixação |
| Geração de poeira | A retificação de ferro fundido gera partículas finas | Câmara fechada com sistema de extração de poeira |
Dificuldade 1: A borda circular exige um polimento consistente
A circunferência externa de um disco de freio deve ser usinada de maneira uniforme. O esmerilhamento manual pode resultar em chanfros irregulares ou qualidade de borda desigual se o operador alterar o ângulo ou a pressão da ferramenta.
A solução consiste em utilizar uma trajetória circular programada para o esmerilhamento. O robô mantém um movimento estável e o contato da ferramenta ao redor da borda do disco, melhorando a consistência entre os lotes.
Dificuldade 2: A área central apresenta saliências e transições locais
A seção central pode apresentar bordas de furo, transições de montagem e outras características locais nas quais permanecem rebarbas após a usinagem ou a fundição. Os trabalhadores manuais podem processar essas áreas de maneira inconsistente.
A solução consiste em utilizar ferramentas de rebarbação menores e trajetórias de usinagem específicas para a geometria local. Isso permite que o robô atue diretamente nas áreas propensas a rebarbas sem tocar nas superfícies protegidas.
Dificuldade 3: As estruturas de ventilação aumentam a complexidade do acabamento
Os discos de freio ventilados apresentam aberturas internas repetidas ou bordas de transição. Essas áreas podem ser difíceis de retificar manualmente e podem facilmente passar despercebidas durante a produção em lote.
A solução consiste em definir uma estratégia de acesso repetível com uma ferramenta compacta. O robô pode processar as mesmas bordas de ventilação em todas as peças, seguindo uma sequência estável.
Dificuldade 4: As superfícies funcionais devem ser protegidas
Ao contrário de algumas peças fundidas de uso geral, um disco de freio possui áreas funcionais que não devem ser alteradas durante o acabamento. O esmerilhamento descontrolado pode afetar a qualidade do produto ou os resultados da usinagem subsequente.
A solução consiste em utilizar fixações precisas, zonas de processo protegidas e trajetórias de robô cuidadosamente definidas. Apenas as áreas-alvo sem atrito são processadas.
Dificuldade 5: A poeira e o trabalho repetitivo afetam a produção
O retificado de discos de freio gera poeira, ruído e trabalho manual repetitivo. Com o tempo, isso reduz a eficiência da mão de obra e piora as condições do ambiente de trabalho na oficina.
A solução consiste em integrar a célula robótica de retificação a um sistema de coleta de poeira e a um compartimento de processo. Isso melhora a limpeza e reduz a exposição direta do operador.
Application Scenario
Scenario Background
In a typical setup, a casting producer runs cast iron brake discs for vehicle braking systems in growing volumes. The two priorities are consistency in post-casting edge finishing and reduced dependence on manual grinding as output rises.
Desafios técnicos
The brake disc presents repetitive outer edge finishing requirements and local burrs around the center transition areas. For certain product types, vent-related edges also need treatment. Manual grinding quality varies between operators, which makes a repeatable process essential for batch production.
Functional surface protection carries equal weight: only the non-friction areas may be processed, while friction faces stay untouched. Cast iron dust adds a workshop-management constraint on top of that.
Solução
A representative UBRIGHT SOLUTIONS configuration for this application centers on a six-axis industrial robot with a dedicated fixture, an abrasive grinding tool, a flexible deburring tool and an enclosed dust extraction system.
The robot starts with the outer circumference, then moves to the center transition areas and local burr-prone edges. On ventilated disc structures, vent-related edges are included in the finishing path. The fixture keeps positioning stable and keeps functional areas out of unintended contact.
| Item | Configuração |
|---|---|
| Peça de trabalho | Disco de freio de ferro fundido |
| Tamanho típico | φ400 × 100 mm |
| Processo principal | Retificação robotizada |
| Processo assistido | Remoção de rebarbas e arredondamento de bordas |
| Robô | Robô industrial de seis eixos |
| Ferramentas | Ferramenta de esmerilhamento abrasiva, ferramenta flexível para remoção de rebarbas |
| Calendário | Suporte específico para discos de freio |
| Controle de poeira | Célula fechada com coleta de poeira |
| Inscrição | Retificação de bordas externas, remoção de rebarbas, preparação da superfície |
Expected Results
In this configuration, the expected outcome is more consistent edge finishing quality with a much smaller manual grinding workload. Robotic processing standardizes the repetitive outer edge work and holds quality steady on local burr-prone areas.
The enclosed cell also contains dust at the source, which makes the finishing step easier to manage inside an automotive production environment. Robot programs are saved and reused for repeat brake disc models.
| Área de Resultados | Expected Improvement |
|---|---|
| Consistência da moagem | Borda externa mais estável e melhor qualidade no rebarbamento local |
| Redução da mão de obra | Redução da carga de trabalho manual repetitiva de esmerilhamento |
| Estabilidade da produção | Programas de robótica reutilizáveis para modelos repetidos de discos de freio |
| Proteção de superfícies | Melhor controle das áreas-alvo e das áreas protegidas |
| Controle de poeira | Ambiente de retificação fechado e mais limpo |
| Escalabilidade | Suporte mais simples para a produção em série do setor automotivo |
PERGUNTAS FREQUENTES
Q1: Why is robotic grinding suitable for brake discs?
O esmerilhamento robotizado é adequado porque os discos de freio são produzidos em grandes quantidades e exigem um acabamento repetível nas bordas. O robô consegue processar as mesmas bordas externas e áreas locais propensas a rebarbas de maneira consistente, o que é difícil de manter manualmente em longas séries de produção.
Q2: What areas of a brake disc are typically processed by robotic grinding?
As áreas comuns incluem a circunferência externa, as áreas de transição centrais, as bordas relacionadas às aberturas de ventilação e determinadas superfícies sem atrito. O escopo exato do processamento depende do projeto do disco de freio e do processo de fabricação.
Q3: Are the friction surfaces ground by the robot?
Normalmente, a solução de retificação robotizada descrita aqui concentra-se em áreas sem atrito, como bordas e transições propensas a rebarbas. As superfícies críticas de atrito devem ser protegidas de acordo com os requisitos do processo, a menos que um processo de precisão específico tenha sido projetado para elas.
Q4: Can one robotic cell process different brake disc models?
Yes. Different brake disc models can be processed if the system uses suitable fixtures and stored robot programs. Changeover then comes down to swapping a fixture and recalling the right recipe at the HMI.
Q5: How does the robot avoid damaging critical surfaces?
O sistema utiliza fixação precisa, zonas de processo predefinidas e trajetórias controladas do robô. Apenas as áreas selecionadas sem atrito são processadas, enquanto as superfícies funcionais críticas permanecem protegidas.
Q6: Does robotic grinding help with brake disc burr removal after casting?
Yes. Robotic grinding is effective for removing flash, burrs and sharp edges from outer contours, center transitions and other non-friction areas after casting or rough machining. If you are new to the topic, our primer on what robotic deburring is explains the tooling behind it.
Q7: Can the system include dust extraction?
Sim. Recomenda-se enfaticamente a extração de poeira durante o retificado de discos de freio de ferro fundido. A célula pode incluir um compartimento fechado, portas de sucção e equipamento de filtragem para melhorar a limpeza da oficina.
Q8: Is robotic grinding suitable for both standard and ventilated brake discs?
Sim. Com um projeto adequado dos dispositivos de fixação e uma programação adequada do robô, o sistema pode ser adaptado tanto para discos sólidos padrão quanto para estruturas de discos de freio ventilados.
Conclusão
Brake discs are critical cast iron components that require reliable finishing on outer edges, local transitions and other non-friction areas. A robotic grinding solution helps manufacturers improve consistency, reduce manual labor and build a more stable finishing process for batch production. For a smaller brake-system casting that shares much of this process logic, see our caliper bracket robotic grinding solution.
Se a produção de seus discos de freio ainda depende de retificação manual, remoção de rebarbas ou acabamento das bordas, Entre em contato conosco for a customized robotic solution. Our Automotivo e EV page collects similar casting projects, and the Equipamentos catalog lists the standard machine platforms behind them.