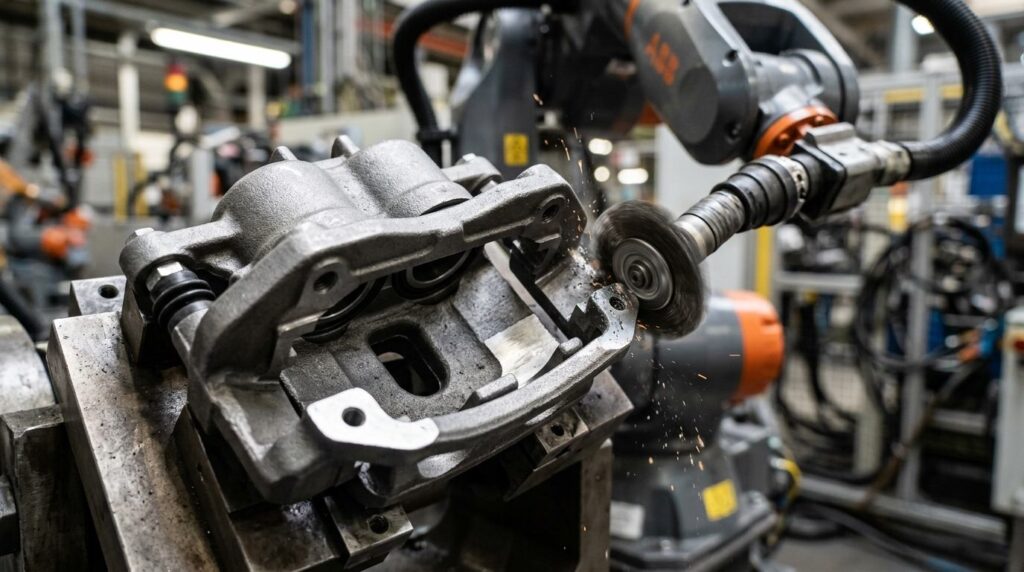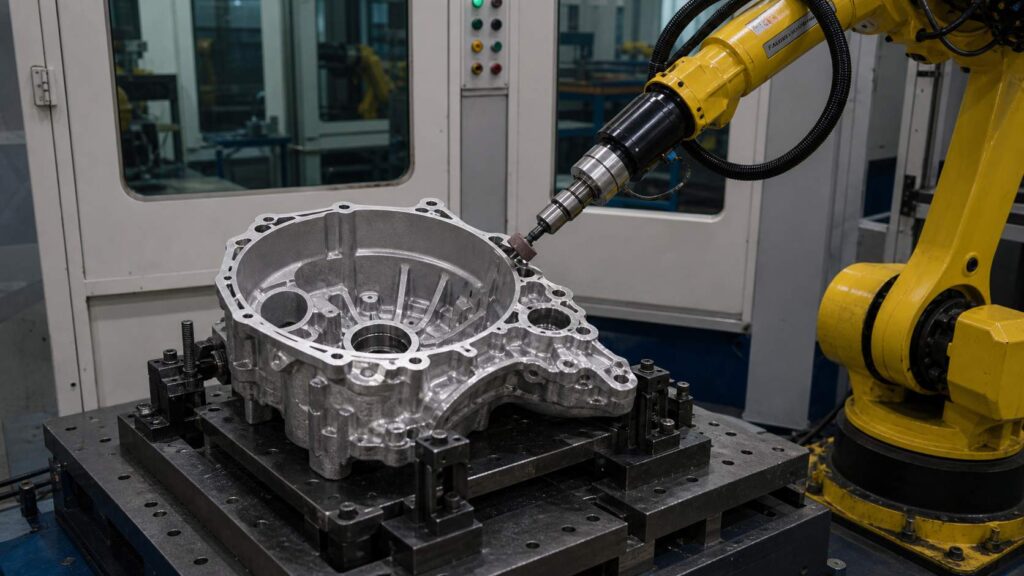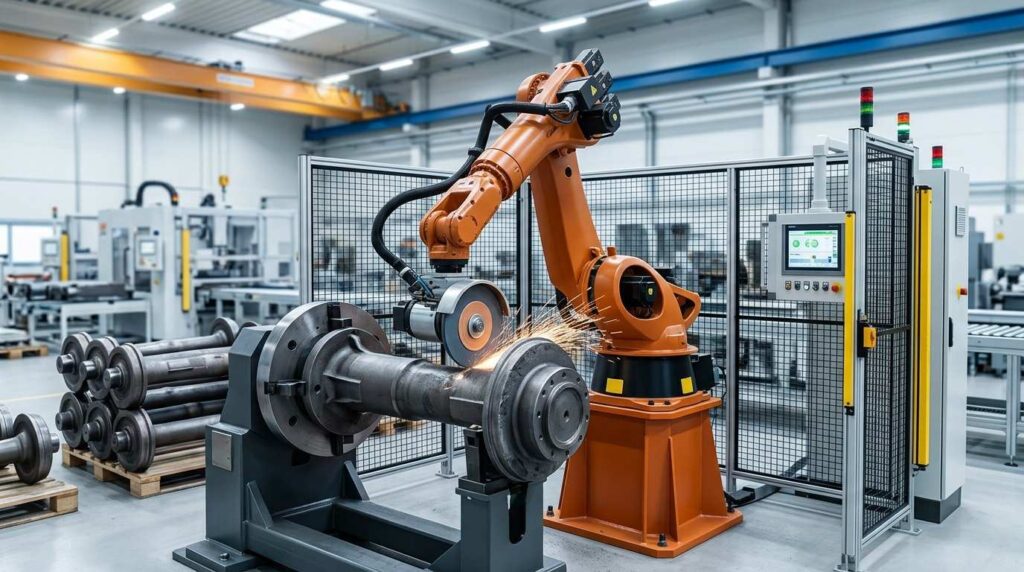
Gli assali sono componenti strutturali importanti ampiamente utilizzati nei veicoli commerciali, negli autocarri pesanti, nei rimorchi, nei veicoli speciali e in altre attrezzature di trasporto. Essendo un tipico pezzo fuso in ghisa di grandi dimensioni, un assale presenta solitamente un corpo lungo, più sezioni di montaggio, aree di collegamento alle estremità e diverse zone di transizione con geometria variabile. Rispetto ai pezzi fusi di dimensioni più ridotte utilizzati nel settore automobilistico, la finitura degli assi richiede una maggiore stabilità del processo, poiché il pezzo è di grandi dimensioni, pesante e difficile da maneggiare manualmente.
Durante la fusione, gli assi possono presentare bave, linee di divisione, sbavature, spigoli vivi e irregolarità superficiali localizzate lungo la trave principale, le sezioni terminali e le aree di transizione strutturale. Se questi difetti non vengono rimossi correttamente, possono compromettere la sicurezza di movimentazione, la preparazione alla lavorazione a valle, la qualità del rivestimento e l’uniformità complessiva del prodotto. Per i produttori che realizzano fusioni di assali in lotti, la rettifica manuale è spesso un’operazione laboriosa e difficile da standardizzare.
La rettifica manuale tradizionale richiede agli operatori di lavorare ripetutamente su lunghe linee di separazione, giunzioni locali, transizioni di montaggio e bordi terminali. Ciò comporta un’elevata intensità di manodopera, una qualità di finitura instabile e un ambiente caratterizzato da un’elevata concentrazione di polvere. Una soluzione di rettifica robotizzata offre un metodo più controllato e scalabile per la finitura degli assi in ghisa, soprattutto nei casi in cui la ripetibilità, la produttività e la sicurezza degli operatori sono fondamentali.
Questa soluzione è progettata per pezzi da lavorare in ghisa con dimensioni tipiche intorno a 2360 × 300 × 250 mm. It focuses on robotic grinding, deburring, edge smoothing and surface preparation before coating, assembly or shipment.
What is an Axle?
Un asse è un componente fondamentale che svolge funzioni portanti e di collegamento nel telaio o nel sistema di trasmissione di un veicolo. A seconda del modello, può sostenere il gruppo ruota, collegare gli elementi delle sospensioni, trasmettere il carico o costituire parte integrante della struttura dell'alloggiamento dell'asse nei veicoli pesanti.
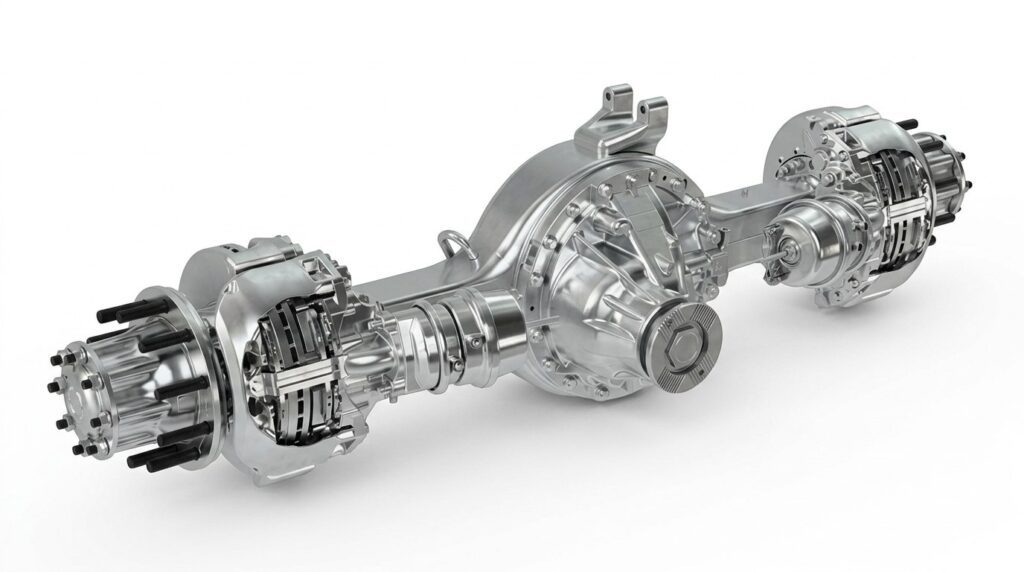
I componenti di tipo assale in ghisa o acciaio fuso vengono spesso utilizzati nei casi in cui sono richieste resistenza, rigidità ed efficienza produttiva. Questi pezzi sono solitamente di grandi dimensioni, con lunghe sezioni strutturali e diverse aree di transizione critiche. Anche quando le principali superfici funzionali vengono lavorate in un secondo momento, il corpo fuso richiede comunque una finitura post-fusione per rimuovere bave, sbavature e spigoli vivi.
Poiché gli assi sono pezzi di grandi dimensioni, la finitura manuale risulta difficile non solo a causa del numero di aree soggette alla formazione di bave, ma anche per le dimensioni stesse del pezzo. Gli operatori devono spostarsi ripetutamente attorno al pezzo e la qualità della finitura può variare da una sezione all’altra.
| Articolo | Dettagli |
|---|---|
| Nome del pezzo | Assale |
| Dimensioni standard | 2360 × 300 × 250 mm |
| Materiale | Ghisa |
| Processo principale | Rettifica robotizzata |
| Processi assistiti | Sbavatura, smussatura dei bordi, finitura superficiale |
| Principali aree di lavorazione | Linee di separazione lunghe, sezioni terminali, aree di fissaggio, transizioni strutturali |
| Settore industriale | Settore automobilistico e veicoli elettrici / Veicoli commerciali |
| Gol della vittoria | Eliminare bave, spigoli vivi e irregolarità superficiali |
Axle castings rarely need polish — they need defects gone, edges made safe, and batch quality held steady part after part. That is precisely the job robotic grinding performs on large structural castings.
Applicazioni tipiche degli assali
Gli assali vengono utilizzati nei mezzi di trasporto e nelle attrezzature pesanti, dove la resistenza strutturale e la stabilità dimensionale sono fondamentali. Il progetto specifico può variare a seconda della piattaforma del veicolo, ma la logica di realizzazione è generalmente simile.
| Ambito di applicazione | Uso tipico |
|---|---|
| Veicoli commerciali | Strutture degli assali per autocarri e veicoli logistici |
| Autocarri per impieghi gravosi | Componenti portanti dell'asse |
| Trailer | Componenti fusi strutturali relativi agli assi |
| Veicoli speciali | Assali per veicoli industriali, di servizio o su misura |
| Attrezzatura fuoristrada | Applicazioni per assali di veicoli pesanti per impieghi strutturali |
| Attrezzature per il trasporto industriale | Componenti strutturali di tipo ad asse per sistemi di trasporto |
In queste applicazioni, bave, sbavature e spigoli vivi non sono solo un problema estetico. Possono infatti compromettere la maneggevolezza, il rivestimento, le lavorazioni a valle, il posizionamento nei dispositivi di fissaggio e la qualità dell’assemblaggio finale.
Analisi dei punti critici nella finitura degli assi
La prima sfida nella finitura degli assi è rappresentata dalle dimensioni del pezzo. Un asse è molto più grande di un disco freno o di una staffa, il che significa che la rettifica manuale richiede maggiori movimenti da parte dell’operatore, più riposizionamenti e più tempo. Inoltre, i pezzi fusi di grandi dimensioni causano maggiore affaticamento durante le operazioni ripetitive di finitura.
La seconda sfida è rappresentata dalle linee di divisione lunghe e dalle superfici estese. Poiché il corpo del pezzo è lungo, la linea di divisione può attraversare un’ampia sezione del getto. Se la finitura viene eseguita manualmente, la qualità può variare lungo la lunghezza del pezzo.
La terza sfida è rappresentata dalle variazioni geometriche locali. Gli assi presentano spesso giunti più spessi, interfacce di montaggio, transizioni curve e strutture terminali. Queste aree tendono ad accumulare bave o residui di fusione e sono difficili da lavorare in modo uniforme a mano.
La quarta sfida è rappresentata dalla polvere e dall’intensità del lavoro. La rettifica di un pezzo di grandi dimensioni in ghisa produce una notevole quantità di polvere e costringe gli operai ad assumere posture scomode. Con l’aumentare dei volumi di produzione, la finitura manuale diventa sempre più difficile da sostenere.
| Problema comune | Area specifica | Impatto |
|---|---|---|
| Casting Flash | Linee di separazione lunghe e transizioni esterne | Influisce sul rivestimento e sulle operazioni di finitura successive |
| Spigoli vivi | Aree terminali, snodi e transizioni | Comporta rischi legati alla movimentazione e all'assemblaggio |
| Burr locali | Sezioni di montaggio e modifiche alla geometria | Difficile da rimuovere in modo uniforme a mano |
| Irregolarità superficiale | Superfici di lancio lunghe | Riduce l'uniformità della preparazione della superficie |
| Variazione manuale | Aree di levigatura a tutta lunghezza | Provoca una qualità instabile tra gli operatori |
| Polvere di ghisa | Operazione di rettifica | Influisce sull'ambiente di lavoro e sul comfort dell'operatore |
Rispetto alla rettifica manuale, quella robotizzata è più adatta alla finitura ripetuta su percorsi lunghi e al trattamento controllato di zone specifiche su pezzi fusi di grandi dimensioni.
| Elemento di confronto | Rettifica manuale | Rettifica robotizzata |
|---|---|---|
| Unità di qualità | Dipende dall'abilità dell'operatore e dalla sua posizione | Percorso ripetibile e lavorazione stabile |
| Intensità di manodopera | Alto per pezzi di grandi dimensioni | Riduce il pesante carico di lavoro legato alla molatura manuale |
| Elaborazione a percorso lungo | È difficile mantenere un aspetto uniforme a mano | Finitura uniforme su intere superfici |
| Esposizione alla polvere | Gli operatori lavorano nelle vicinanze dell'area di macinazione | Cella chiusa o semichiusa con sistema di aspirazione della polvere |
| Produzione in serie | Difficile da standardizzare completamente | Adatto alla produzione in serie di assi |
| Controllo dei processi | Varia a seconda dell'operatore | I programmi possono essere salvati e riutilizzati |
Per i produttori di assali, la rettifica robotizzata contribuisce a trasformare un processo manuale fisicamente impegnativo in un’operazione di finitura automatizzata e più standardizzata.
Processo di rettifica robotizzata per assali
A robotic grinding cell for axle castings can be designed according to workpiece size, casting variation, required finishing range and production volume. Because the axle is a large workpiece, the system may use a heavy-duty robot, floor-mounted configuration, track-mounted robot or positioner-assisted setup depending on the project scope. General cell-design principles are covered in our robotic grinding guide.
Il processo è studiato per rimuovere le bave, smussare gli spigoli vivi e migliorare l'uniformità della superficie in aree non funzionali selezionate. Può inoltre preparare il pezzo per il rivestimento, la lavorazione meccanica o l'assemblaggio.
| Passaggio | Processo | Scopo | Strumento / Sistema |
|---|---|---|---|
| 1 | Caricamento e posizionamento | Fissare l'asse nel dispositivo di fissaggio | Supporto dedicato per impieghi gravosi |
| 2 | Selezione del programma | Selezionare il percorso di rettifica corretto | Interfaccia uomo-macchina / Programma robot |
| 3 | Rettifica di linee di separazione lunghe | Eliminare i bordi irregolari e le sbavature lungo il corpo principale | Utensile abrasivo per rettifica |
| 4 | Sbavatura dell'area terminale | Eliminare le sbavature dalle estremità e dalle zone di giunzione | Utensile flessibile per la sbavatura |
| 5 | Rettifica nella zona di transizione | Lavorazione di aree curve e di transizione di montaggio | Mola o utensile flessibile |
| 6 | Finiture di precisione locali | Migliorare l'uniformità in aree non funzionali critiche | Testina di molatura piccola |
| 7 | Controllo qualità | Verificare la rimozione delle bave e l'uniformità della superficie | Ispezione manuale o visiva |
| 8 | Scarico e pulizia | Rimuovere la polvere e trasferire il pezzo | Pulizia con getto d'aria / aspirazione |
Fase 1: Caricamento e posizionamento
L'asse viene inserito in un apposito dispositivo di fissaggio per carichi pesanti. Data la lunghezza e il peso del pezzo, un posizionamento stabile è fondamentale per garantire una rettifica sicura e ripetibile. Il dispositivo di fissaggio deve sostenere la trave principale e le aree strutturali chiave per evitare vibrazioni o spostamenti durante la lavorazione.
Per la produzione automatizzata, è possibile integrare nella cella di rettifica gru, nastri trasportatori o dispositivi di trasferimento.
Fase 2: Selezione del programma
L'operatore seleziona il programma robotico corrispondente in base al modello dell'asse. Tipi diversi di assi possono presentare lunghezze del corpo, geometrie di transizione o strutture terminali diverse, pertanto di solito sono necessari programmi salvati separatamente.
Per la produzione con modelli misti, il sistema può avvalersi della gestione delle ricette, della scansione dei codici a barre o dell'identificazione tramite dispositivi di fissaggio.
Fase 3: Rettifica della linea di separazione lunga
Il robot elabora innanzitutto la linea di separazione principale e le aree di bava estese lungo il corpo dell'asse. Si tratta di una delle operazioni che richiedono più tempo nella rettifica manuale, poiché il percorso è lungo e deve rimanere uniforme su tutto il pezzo.
Con la rettifica robotizzata, l'utensile segue un percorso prestabilito e garantisce una lavorazione più uniforme del bordo su tutta la lunghezza.
Fase 4: Sbavatura delle estremità
Una volta lavorata la parte principale, il robot passa alle sezioni terminali e alle aree di giunzione locali. Queste zone possono presentare spigoli vivi, bave residue e sbavature locali in corrispondenza di aperture o elementi strutturali.
Un utensile di sbavatura flessibile o una testina abrasiva più piccola aiutano a rimuovere le bave senza asportare troppo materiale.
Fase 5: Levigatura della zona di transizione
Gli assi presentano spesso passaggi da sezioni spesse a sezioni sottili, geometrie curve e interfacce di montaggio. Queste aree sono difficili da lavorare in modo uniforme a mano, poiché l’angolo dell’utensile cambia frequentemente.
Il robot può utilizzare una testa di levigatura flessibile o una strategia di percorso ben definita per migliorare l'uniformità in queste zone di transizione.
Fase 6: Rifinitura locale
Alcune aree non funzionali ma visibili o sensibili alla manipolazione potrebbero richiedere una finitura aggiuntiva. Il robot può eseguire una levigatura localizzata per migliorare l'uniformità della superficie e preparare il pezzo alla verniciatura o al rivestimento.
Questa fase è particolarmente utile quando il cliente desidera un aspetto più uniforme o una migliore preparazione del rivestimento.
Fase 7: Controllo qualità
Dopo la rettifica, l’asse viene ispezionato per verificare l’assenza di bave, la levigatezza dei bordi, l’uniformità e l’eventuale rettifica eccessiva. L’ispezione si concentra sulle linee di divisione lunghe, sulle sezioni terminali, sulle aree di transizione e su eventuali zone di lavorazione ben definite.
A seconda del progetto, questa operazione può essere eseguita manualmente o con l'ausilio di strumenti visivi.
Fase 8: Scarico e pulizia
The finished axle is removed from the fixture, and dust or residue is brushed off, blown down or vacuumed away. The part then moves to coating, machining, assembly or storage.
Difficoltà di lavorazione e soluzioni
I pezzi fusi per assali rappresentano una sfida non tanto per la complessità delle loro microcaratteristiche, quanto piuttosto per le loro dimensioni, i lunghi percorsi di lavorazione e le numerose zone di transizione strutturale. Una buona soluzione robotizzata deve combinare un fissaggio stabile, percorsi ripetibili e il controllo delle polveri.
| Sfida | Motivo | Soluzione robotica |
|---|---|---|
| Linee di separazione lunghe | Il corpo di fusione di grandi dimensioni crea aree di bava estese | Rettifica a percorso lungo programmata |
| Bave e spigoli | Le variazioni geometriche alle estremità causano la formazione di bave | Utensili di sbavatura flessibili per zone localizzate |
| Complessità dell'area di transizione | Le sezioni che passano da spesse a sottili e quelle curve richiedono variazioni di angolo | Retifica conforme e pianificazione ottimizzata del percorso |
| Movimentazione di pezzi di grandi dimensioni | Le dimensioni e il peso rendono difficile la lavorazione manuale | Dispositivo di fissaggio per impieghi gravosi e supporto per il caricamento automatizzato |
| Produzione di polvere | La macinazione della ghisa produce particelle fini | Sistema di aspirazione delle polveri integrato nella cella robotizzata |
Difficoltà 1: le linee di separazione lunghe sono difficili da levigare in modo uniforme
Poiché il corpo dell'asse è lungo, la bava o la linea di divisione può estendersi su un'area ampia. La rettifica manuale comporta spesso una qualità dei bordi non uniforme da una sezione all'altra, specialmente quando operatori diversi lavorano su pezzi diversi.
La soluzione consiste nell'utilizzare percorsi di rettifica robotizzati programmati che seguono lo stesso tracciato per ciascun asse. Ciò garantisce una maggiore uniformità su tutta la lunghezza del pezzo.
Difficoltà 2: Le aree terminali presentano sbavature e spigoli vivi
Le estremità di un asse presentano spesso maggiori variazioni geometriche, sezioni di fissaggio o elementi di collegamento. Queste aree sono più soggette a presentare spigoli vivi e bave dopo la fusione.
La soluzione consiste nell'utilizzare utensili di sbavatura flessibili e percorsi utensile locali dedicati. Ciò consente al robot di pulire le aree difficili senza effettuare una rettifica superflua sulle superfici adiacenti.
Difficoltà 3: Le zone di transizione sono difficili da elaborare manualmente
Le transizioni curve e i punti di giunzione strutturali richiedono frequenti modifiche dell'angolazione dell'utensile. La finitura manuale in queste aree dipende in larga misura dall'esperienza dell'operatore e spesso manca di uniformità.
La soluzione consiste nell'utilizzare utensili di rettifica conformi e un controllo ottimizzato dell'orientamento del robot. Il robot può avvicinarsi a queste zone da angolazioni ripetibili e mantenere un contatto più stabile.
Difficoltà 4: L'aumento delle dimensioni del pezzo comporta un maggiore carico di lavoro
La finitura manuale di un grande pezzo fuso per assali è fisicamente impegnativa. Gli operatori devono cambiare posizione frequentemente e lavorare intorno a un pezzo pesante per lunghi periodi.
La soluzione consiste nell'automatizzare il percorso di rettifica e ridurre il contatto manuale diretto con il pezzo. Il supporto automatizzato per il caricamento e una corretta disposizione dei dispositivi di fissaggio migliorano ulteriormente la produttività.
Difficoltà 5: Il controllo delle polveri è fondamentale nella rettifica di pezzi fusi di grandi dimensioni
La molatura di grandi pezzi in ghisa genera una notevole quantità di polvere. Se il processo rimane manuale e a cielo aperto, l'ambiente dell'officina diventa difficile da gestire.
La soluzione consiste nell'integrare la cella di rettifica robotizzata con un sistema di aspirazione delle polveri, un sistema di aspirazione locale e una struttura di protezione. Ciò migliora la pulizia e riduce l'esposizione dell'operatore.
Application Scenario
Scenario Background
In a representative scenario, a commercial vehicle component plant casts axle structures for heavy-duty vehicles in increasing volumes. Finishing consistency on large castings and the manual grinding effort behind it are the two pressure points.
Sfide tecniche
An axle body brings extended parting lines, several transition zones and end features that all need burr removal. Done by hand, the work is slow and physical, and quality drifts between operators — holding uniform treatment over two-plus meters of casting is beyond manual consistency.
A cleaner finishing area and a standardized pre-coating process round out the requirements.
Soluzione
A suitable UBRIGHT SOLUTIONS layout for this work pairs a heavy-duty industrial robot with a dedicated fixture, an abrasive grinding tool, a flexible deburring tool and dust extraction.
The sequence runs from the long parting line areas to the end sections and structural transitions, where local deburring and edge smoothing finish the job. The fixture supports the heavy workpiece along its length, and the grinding path is tuned for full-length consistency.
| Articolo | Configurazione |
|---|---|
| Pezzo in lavorazione | Asse in ghisa |
| Dimensioni standard | 2360 × 300 × 250 mm |
| Processo principale | Rettifica robotizzata |
| Processo assistito | Sbavatura e smussatura dei bordi |
| Robot | Robot industriale a sei assi per impieghi gravosi |
| Attrezzature | Utensile abrasivo per rettifica, utensile flessibile per sbavatura |
| Calendario | Dispositivo di supporto dedicato per assali |
| Controllo delle polveri | Cella robotizzata con sistema di aspirazione delle polveri |
| Applicazione | Rettifica di linee di separazione lunghe, sbavatura delle estremità, finitura delle zone di transizione |
Expected Results
Run this way, the cell is expected to deliver steadier finishing quality while cutting the heavy manual grinding work on large axle castings. Long flash lines and local edge areas receive the same treatment on every part, which is what drives cross-batch repeatability.
Operators step back from the dust and the repetitive grinding, and saved robot programs carry validated processes from one axle model to the next.
| Area risultati | Expected Improvement |
|---|---|
| Uniformità di macinatura | Finitura più uniforme lungo le linee di divisione estese |
| Riduzione della manodopera | Riduzione del carico di lavoro legato alla molatura manuale pesante |
| Stabilità della produzione | Programmi riutilizzabili per modelli di assi ricorrenti |
| Controllo delle polveri | Ambiente di molatura più pulito grazie al sistema di aspirazione |
| Controllo qualità | Maggiore uniformità nelle zone terminali e nelle transizioni |
| Scalabilità | Supporto semplificato per la produzione in serie di assi |
FAQ
Q1: Why is robotic grinding suitable for axle castings?
La rettifica robotizzata è la soluzione ideale poiché i pezzi fusi degli assi sono di grandi dimensioni, presentano caratteristiche ripetitive, linee di divisione estese e numerose aree di transizione soggette alla formazione di bave. Il robot è in grado di lavorare queste aree con percorsi ripetibili, riducendo così il carico di lavoro derivante dalla rettifica manuale.
Q2: What areas of an axle are typically processed by robotic grinding?
Le aree di lavorazione più comuni comprendono linee di divisione lunghe, sezioni terminali, raccordi di montaggio, giunzioni strutturali e alcune superfici non funzionali che richiedono la sbavatura o la levigatura dei bordi.
Q3: Is robotic grinding suitable for large and heavy axle parts?
Sì. Con un robot per impieghi gravosi, una progettazione adeguata dei dispositivi di fissaggio e un supporto di carico adeguato, la rettifica robotizzata può essere applicata efficacemente a grandi pezzi fusi per assali.
Q4: Can one robotic cell process different axle models?
Yes. Different axle models can be processed if the system uses suitable fixtures and saved robot programs. For mixed production, model identification and recipe management can be added, and layouts such as our 6-axis dual-station deburring equipment keep the robot cutting while the second station is unloaded and reloaded.
Q5: How does robotic grinding improve consistency on long parting lines?
Il robot segue un percorso predefinito lungo l'intera lunghezza della linea di divisione. Ciò garantisce risultati di rettifica più uniformi rispetto alla lavorazione manuale, che spesso varia a seconda dei movimenti e del livello di affaticamento dell'operatore.
Q6: Can the system include dust extraction?
Sì. L'aspirazione delle polveri è vivamente raccomandata per le operazioni di rettifica su pezzi di grandi dimensioni in ghisa. La cella robotizzata può includere un sistema di aspirazione locale, un sistema di raccolta delle polveri e una copertura protettiva.
Q7: Is polishing necessary for axle castings?
Nella maggior parte dei casi, no. Il requisito principale è la rettifica, la sbavatura e la preparazione della superficie, piuttosto che la lucidatura decorativa. L'obiettivo è rimuovere bave, spigoli vivi e bordi taglienti prima del rivestimento o dell'assemblaggio.
Q8: What is the main benefit of robotic grinding for axle manufacturers?
Il vantaggio principale è una maggiore uniformità, con una minore intensità di manodopera. Ciò contribuisce a standardizzare la finitura dei pezzi fusi di grandi dimensioni e favorisce una produzione più sicura, più pulita e più scalabile.
Conclusione
Gli assi sono grandi componenti strutturali in ghisa che richiedono una finitura affidabile lungo le linee di divisione, le sezioni terminali e le aree di transizione. Bave, spigoli vivi e difetti superficiali localizzati possono compromettere l'uniformità della finitura e aumentare il carico di lavoro derivante dalla rettifica manuale nella produzione in serie.
A robotic grinding solution helps axle manufacturers improve consistency, reduce heavy manual labor and build a more stable finishing process for large castings. With dedicated fixtures, controlled tool paths and integrated dust extraction, robotic finishing is well suited to repeated axle production. A related chassis-suspension casting application is covered in our steering knuckle grinding solution.
Se la produzione dei vostri assi si basa ancora sulla rettifica manuale, sulla rimozione delle bave o sulla finitura dei bordi, Contatto for a customized robotic solution. To compare this cell with other vehicle-chassis projects, browse the Automotive e EV page, or check the Attrezzatura range for machine platforms and configurations.