Soluzioni di finitura automatizzate per parti di autoveicoli e veicoli elettrici
Accelerate i tempi di ciclo, eliminate i colli di bottiglia manuali e raggiungete le rigorose tolleranze OEM per i componenti auto pressofusi, saldati e lavorati.
I costi nascosti nella produzione di autoveicoli e veicoli elettrici


Rigidi standard di qualità OEM
La finitura manuale porta a superfici incoerenti, distruggendo le tolleranze dimensionali critiche e causando un'elevata percentuale di scarti per i costosi componenti del gruppo propulsore.
Imperfezioni di saldatura delle batterie EV
Le saldature MIG e laser non uniformi o mal miscelate sui vassoi delle batterie EV compromettono direttamente l'integrità strutturale e i requisiti critici di tenuta.
Pressione sui tempi di ciclo ad alto volume
La lentezza della sbavatura e della rettifica manuale crea enormi colli di bottiglia, impedendo al vostro stabilimento di soddisfare le impegnative quote di produzione Tier-1 (UPH)
Soluzioni per pezzo
Soluzioni robotizzate su misura per ogni componente automobilistico


Pressofusioni e motopropulsori
Sbavatura di precisione e rimozione delle scorie per blocchi motore, scatole di trasmissione e snodi dello sterzo. Riusciamo a realizzare fori trasversali complessi e linee di troncatura pesanti, senza alcun eccesso di taglio.


Gruppi saldati EV
Miscelazione robotizzata impeccabile delle saldature per Alloggiamenti per batterie EV e telai per motori. Eseguiamo la molatura a filo di lunghe cuciture MIG e laser per garantire un assemblaggio perfetto e una tenuta assoluta.


Rivestimento esterno e telaio
Lucidatura a specchio e raggiatura degli spigoli per cerchi in lega di alluminio e barre sul tetto. Consente di ottenere finiture a specchio di classe A e di eliminare in modo sicuro i bordi taglienti.
Tecnologia costruita per gli standard automobilistici
Design a prova di esplosione
Progettato con sistemi avanzati di raccolta delle polveri a umido per trattare in modo sicuro le polveri di leghe di alluminio e magnesio combustibili.
Integrazione perfetta delle linee
Compatibile con i principali PLC e con i portali di carico/scarico automatizzati per una vera produzione senza luce.
Celle chiavi in mano
I sensori attivi si adattano dinamicamente alle variazioni di colata, garantendo 100% una rimozione costante del materiale su ogni singolo pezzo.


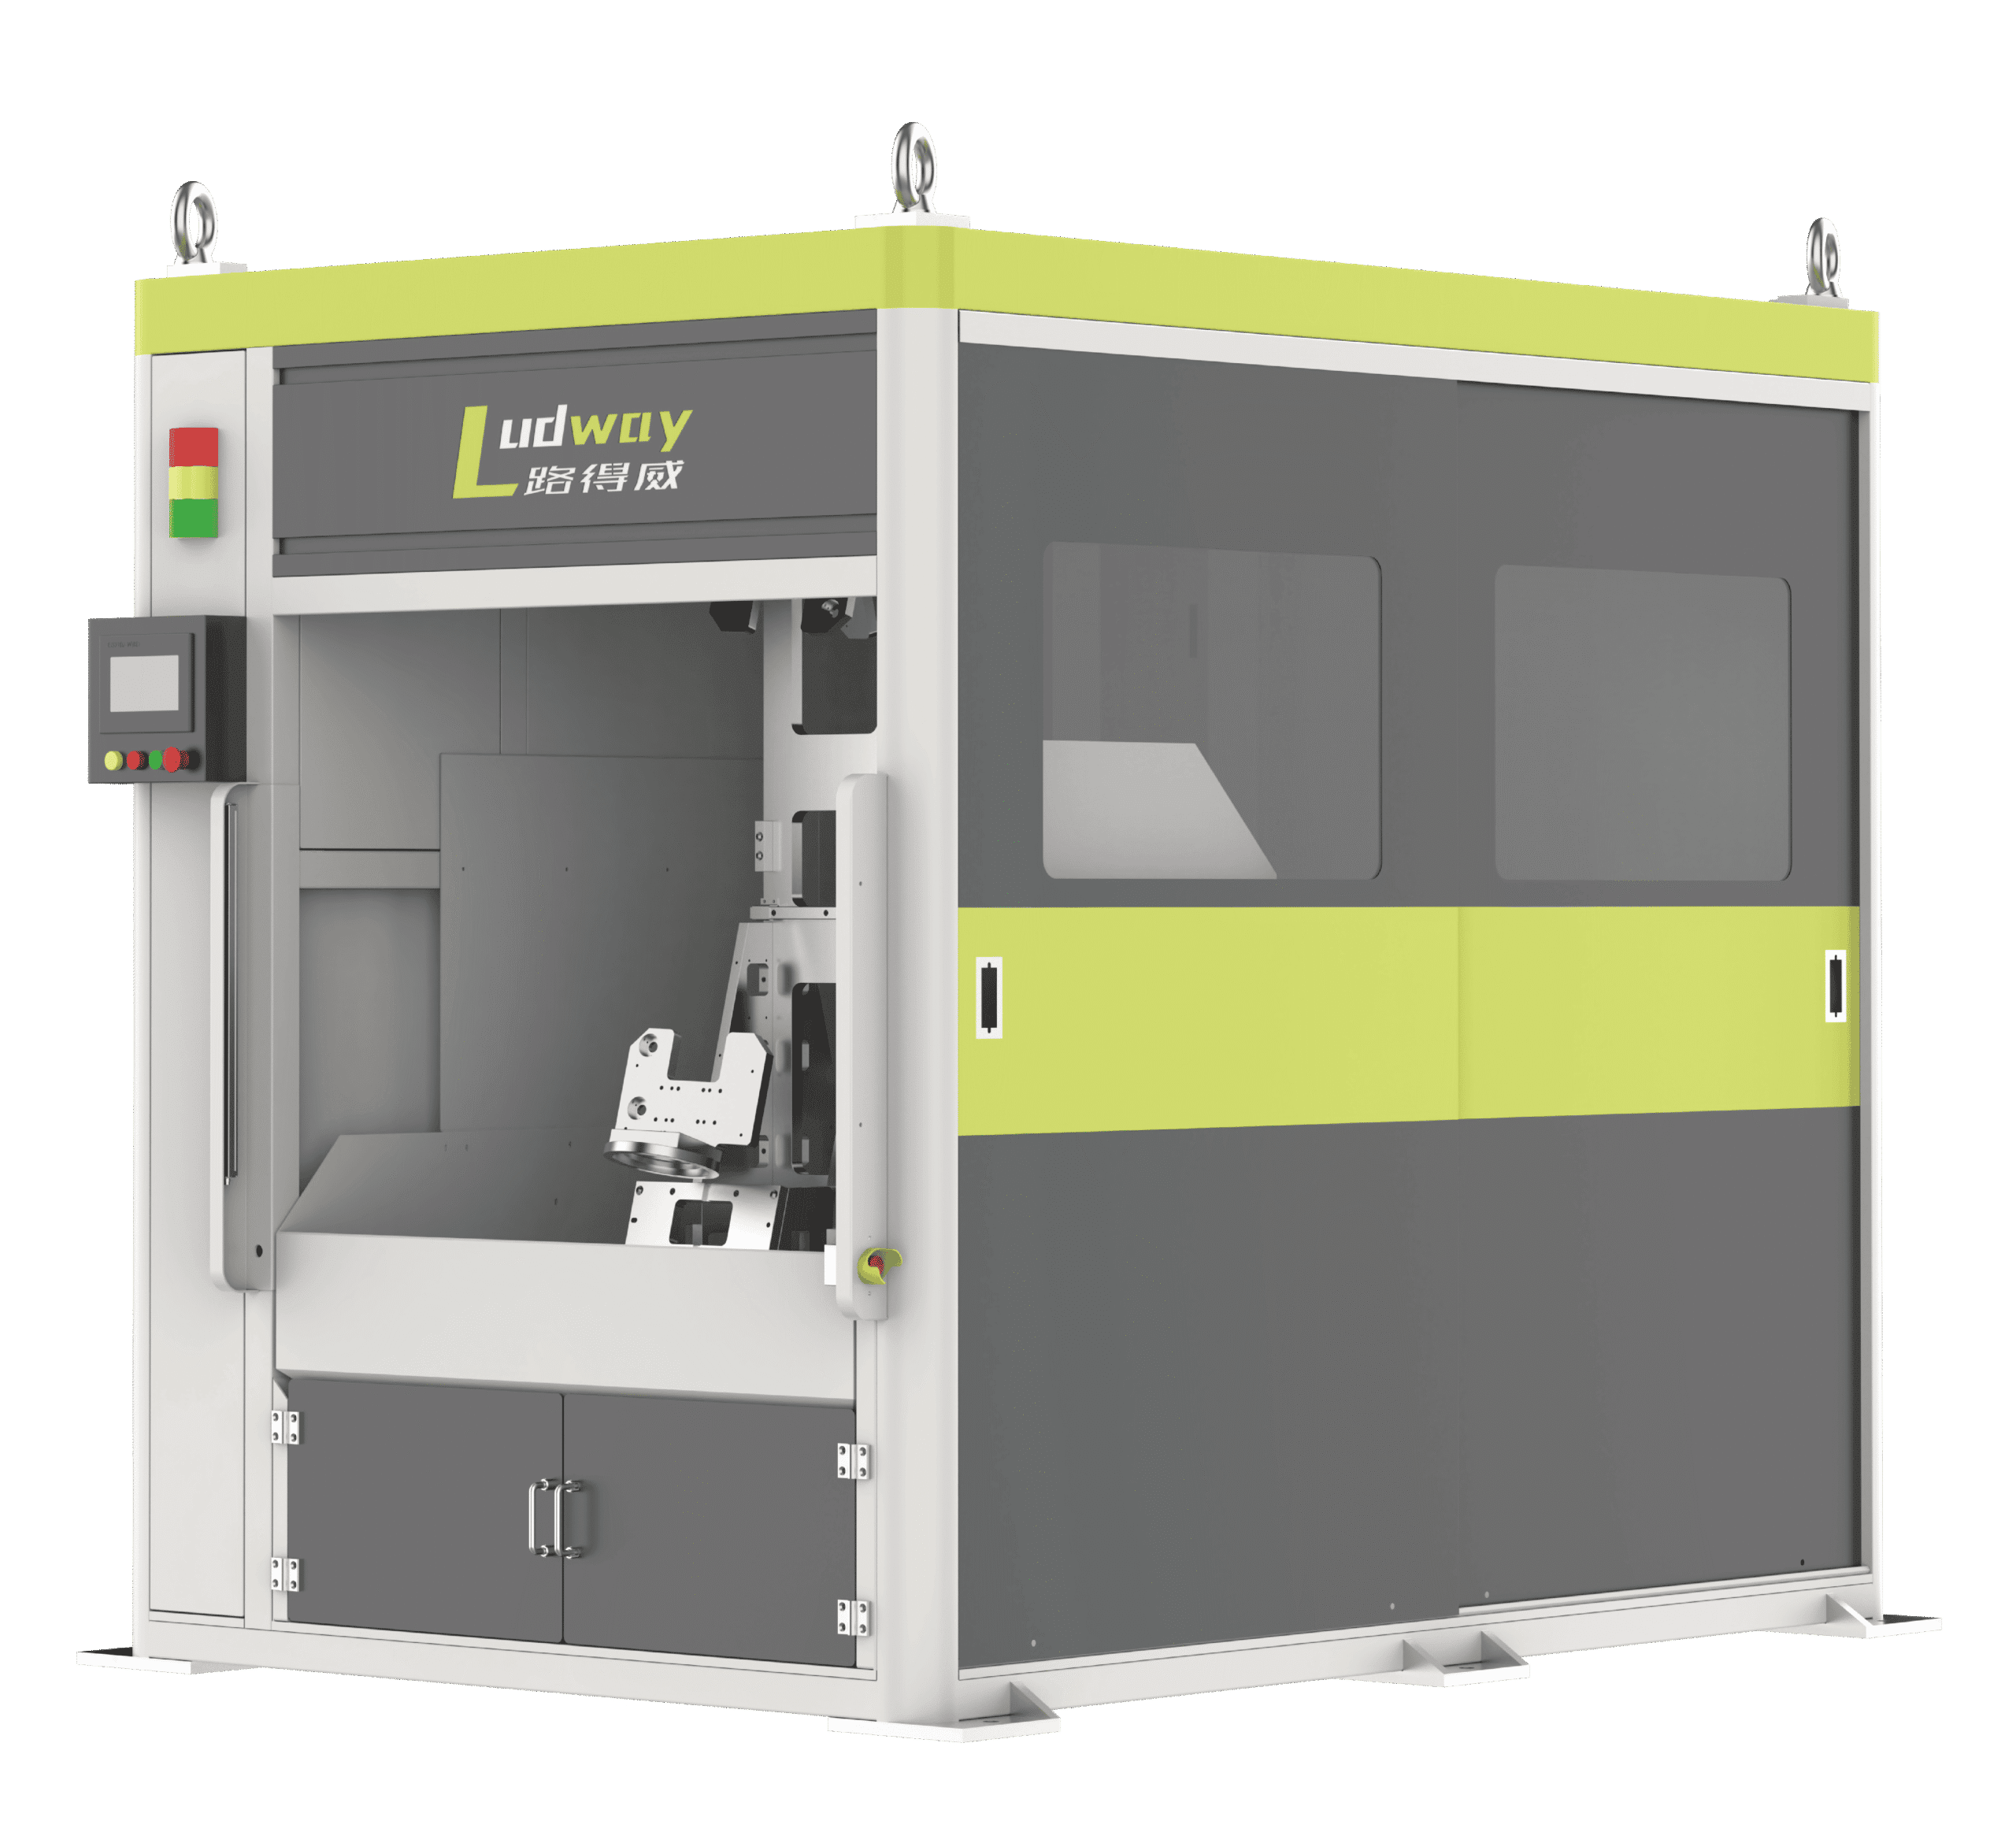
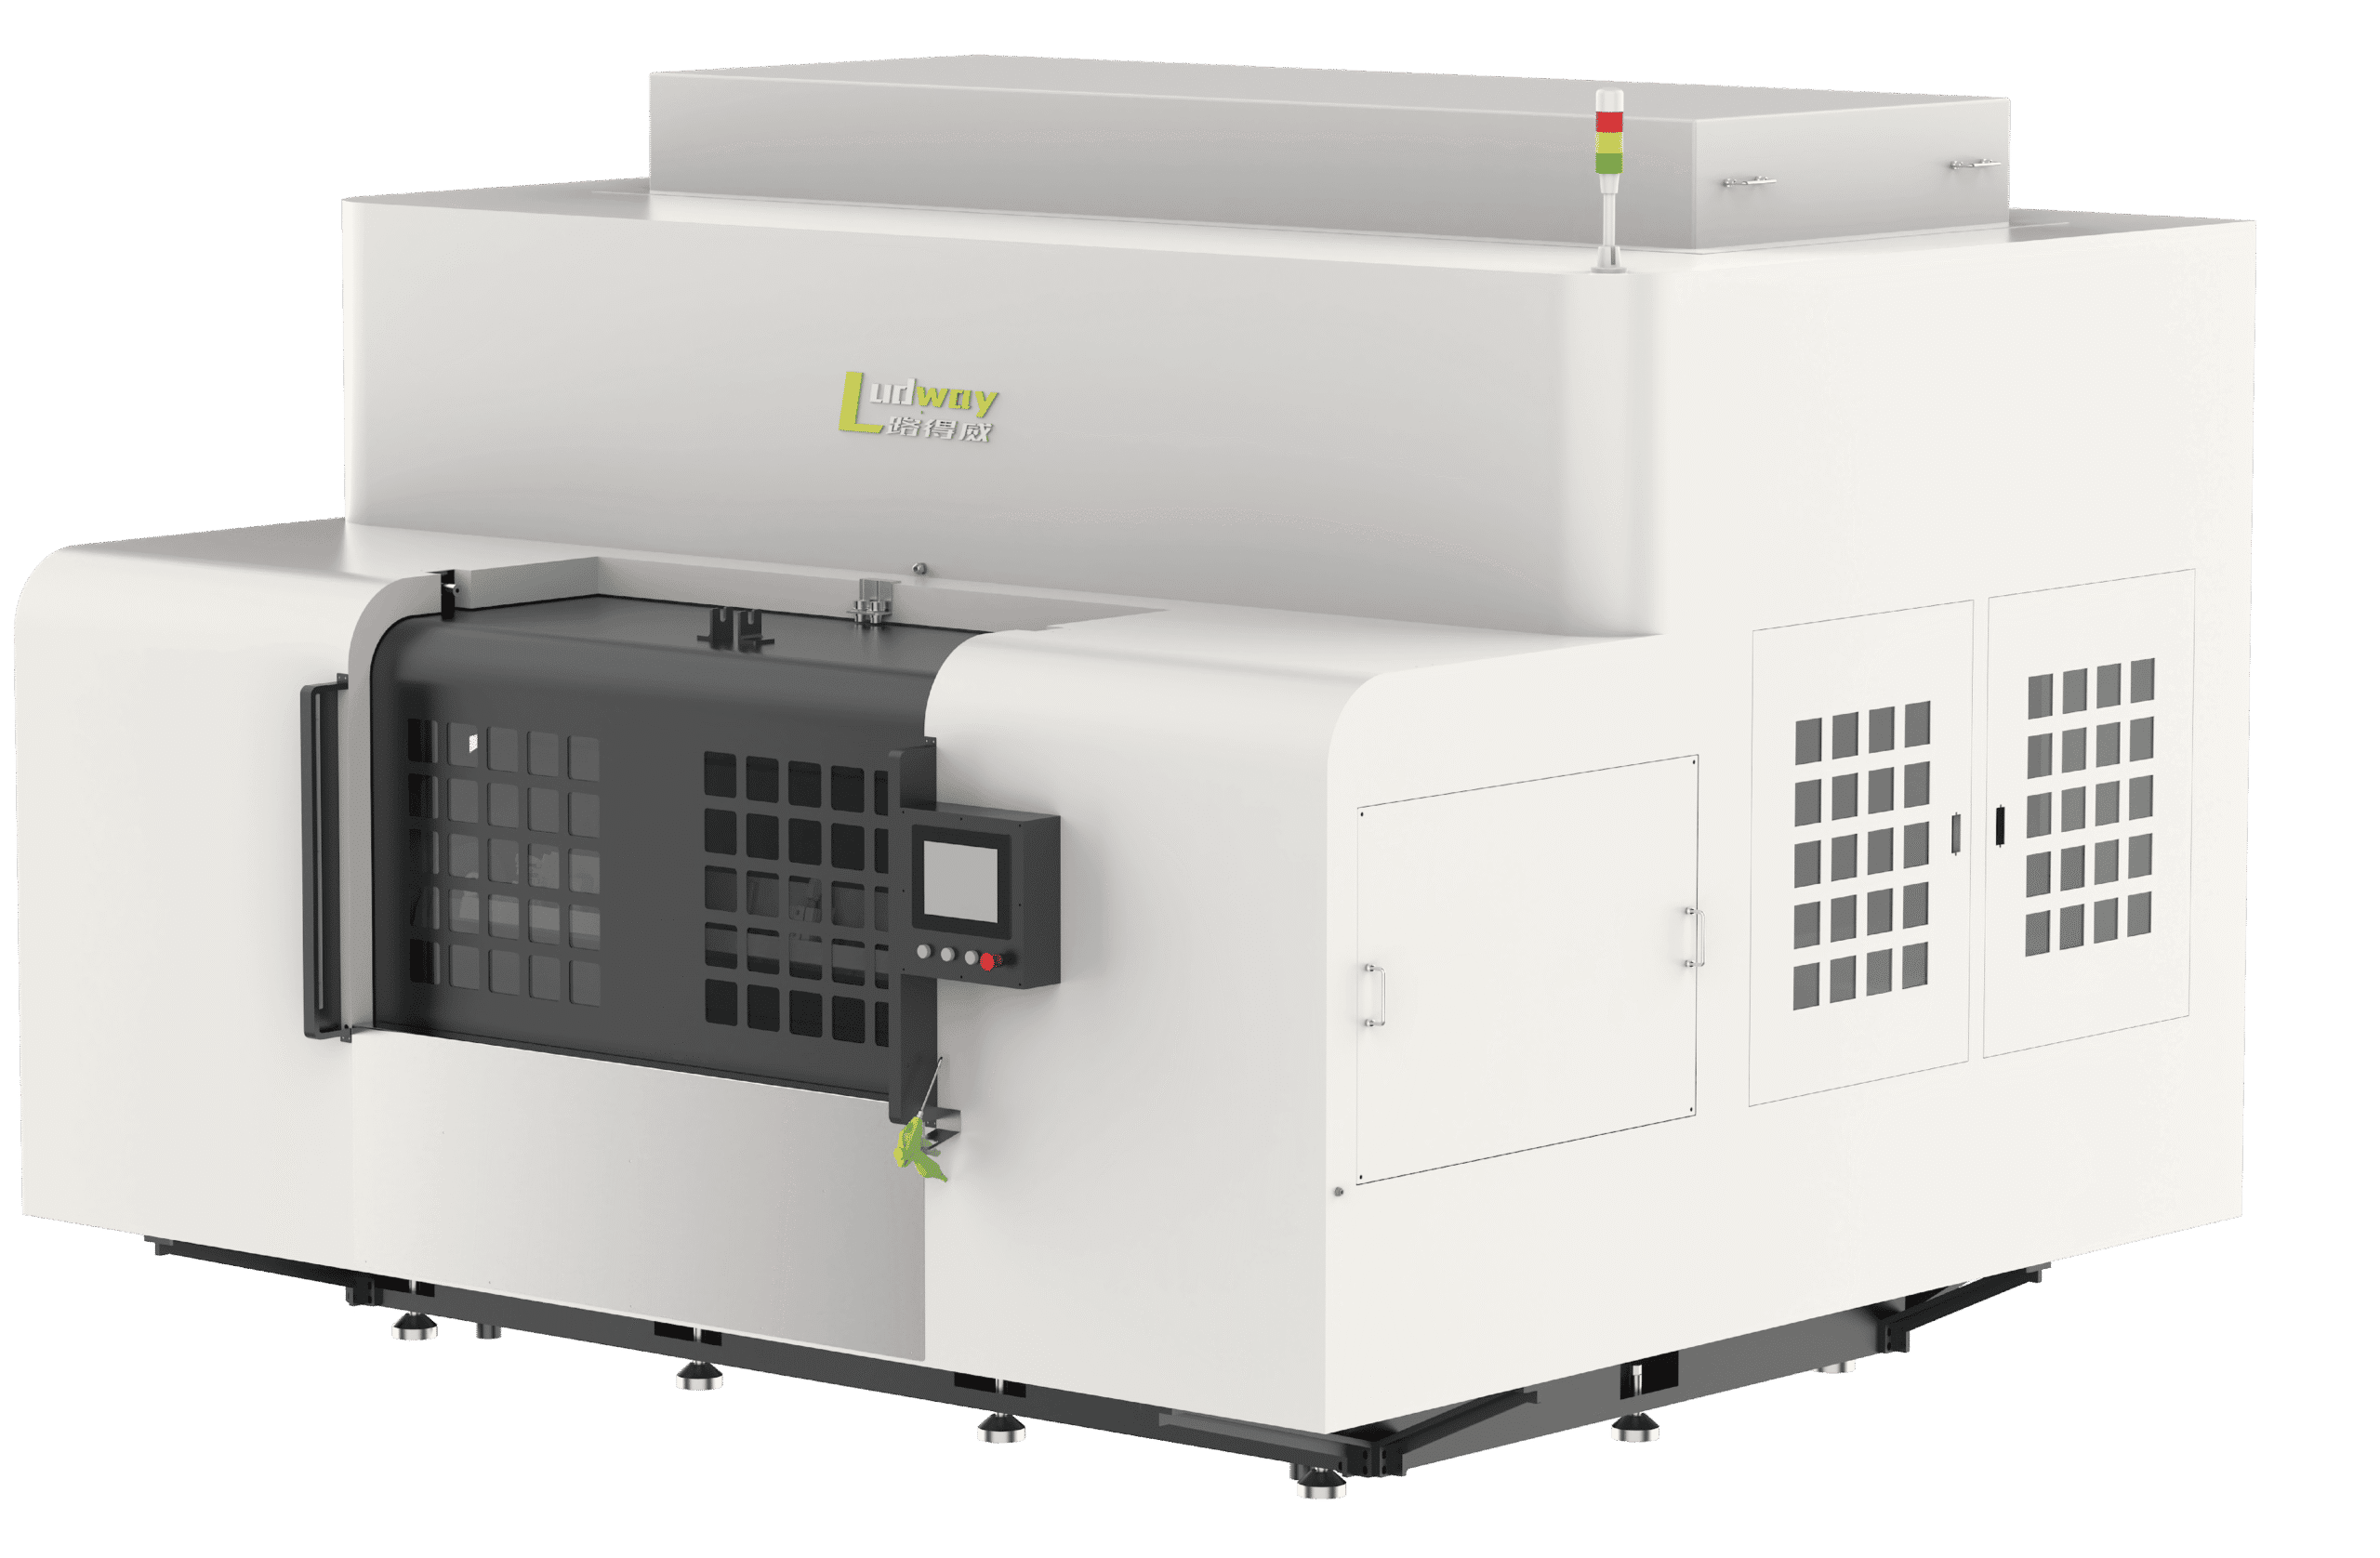
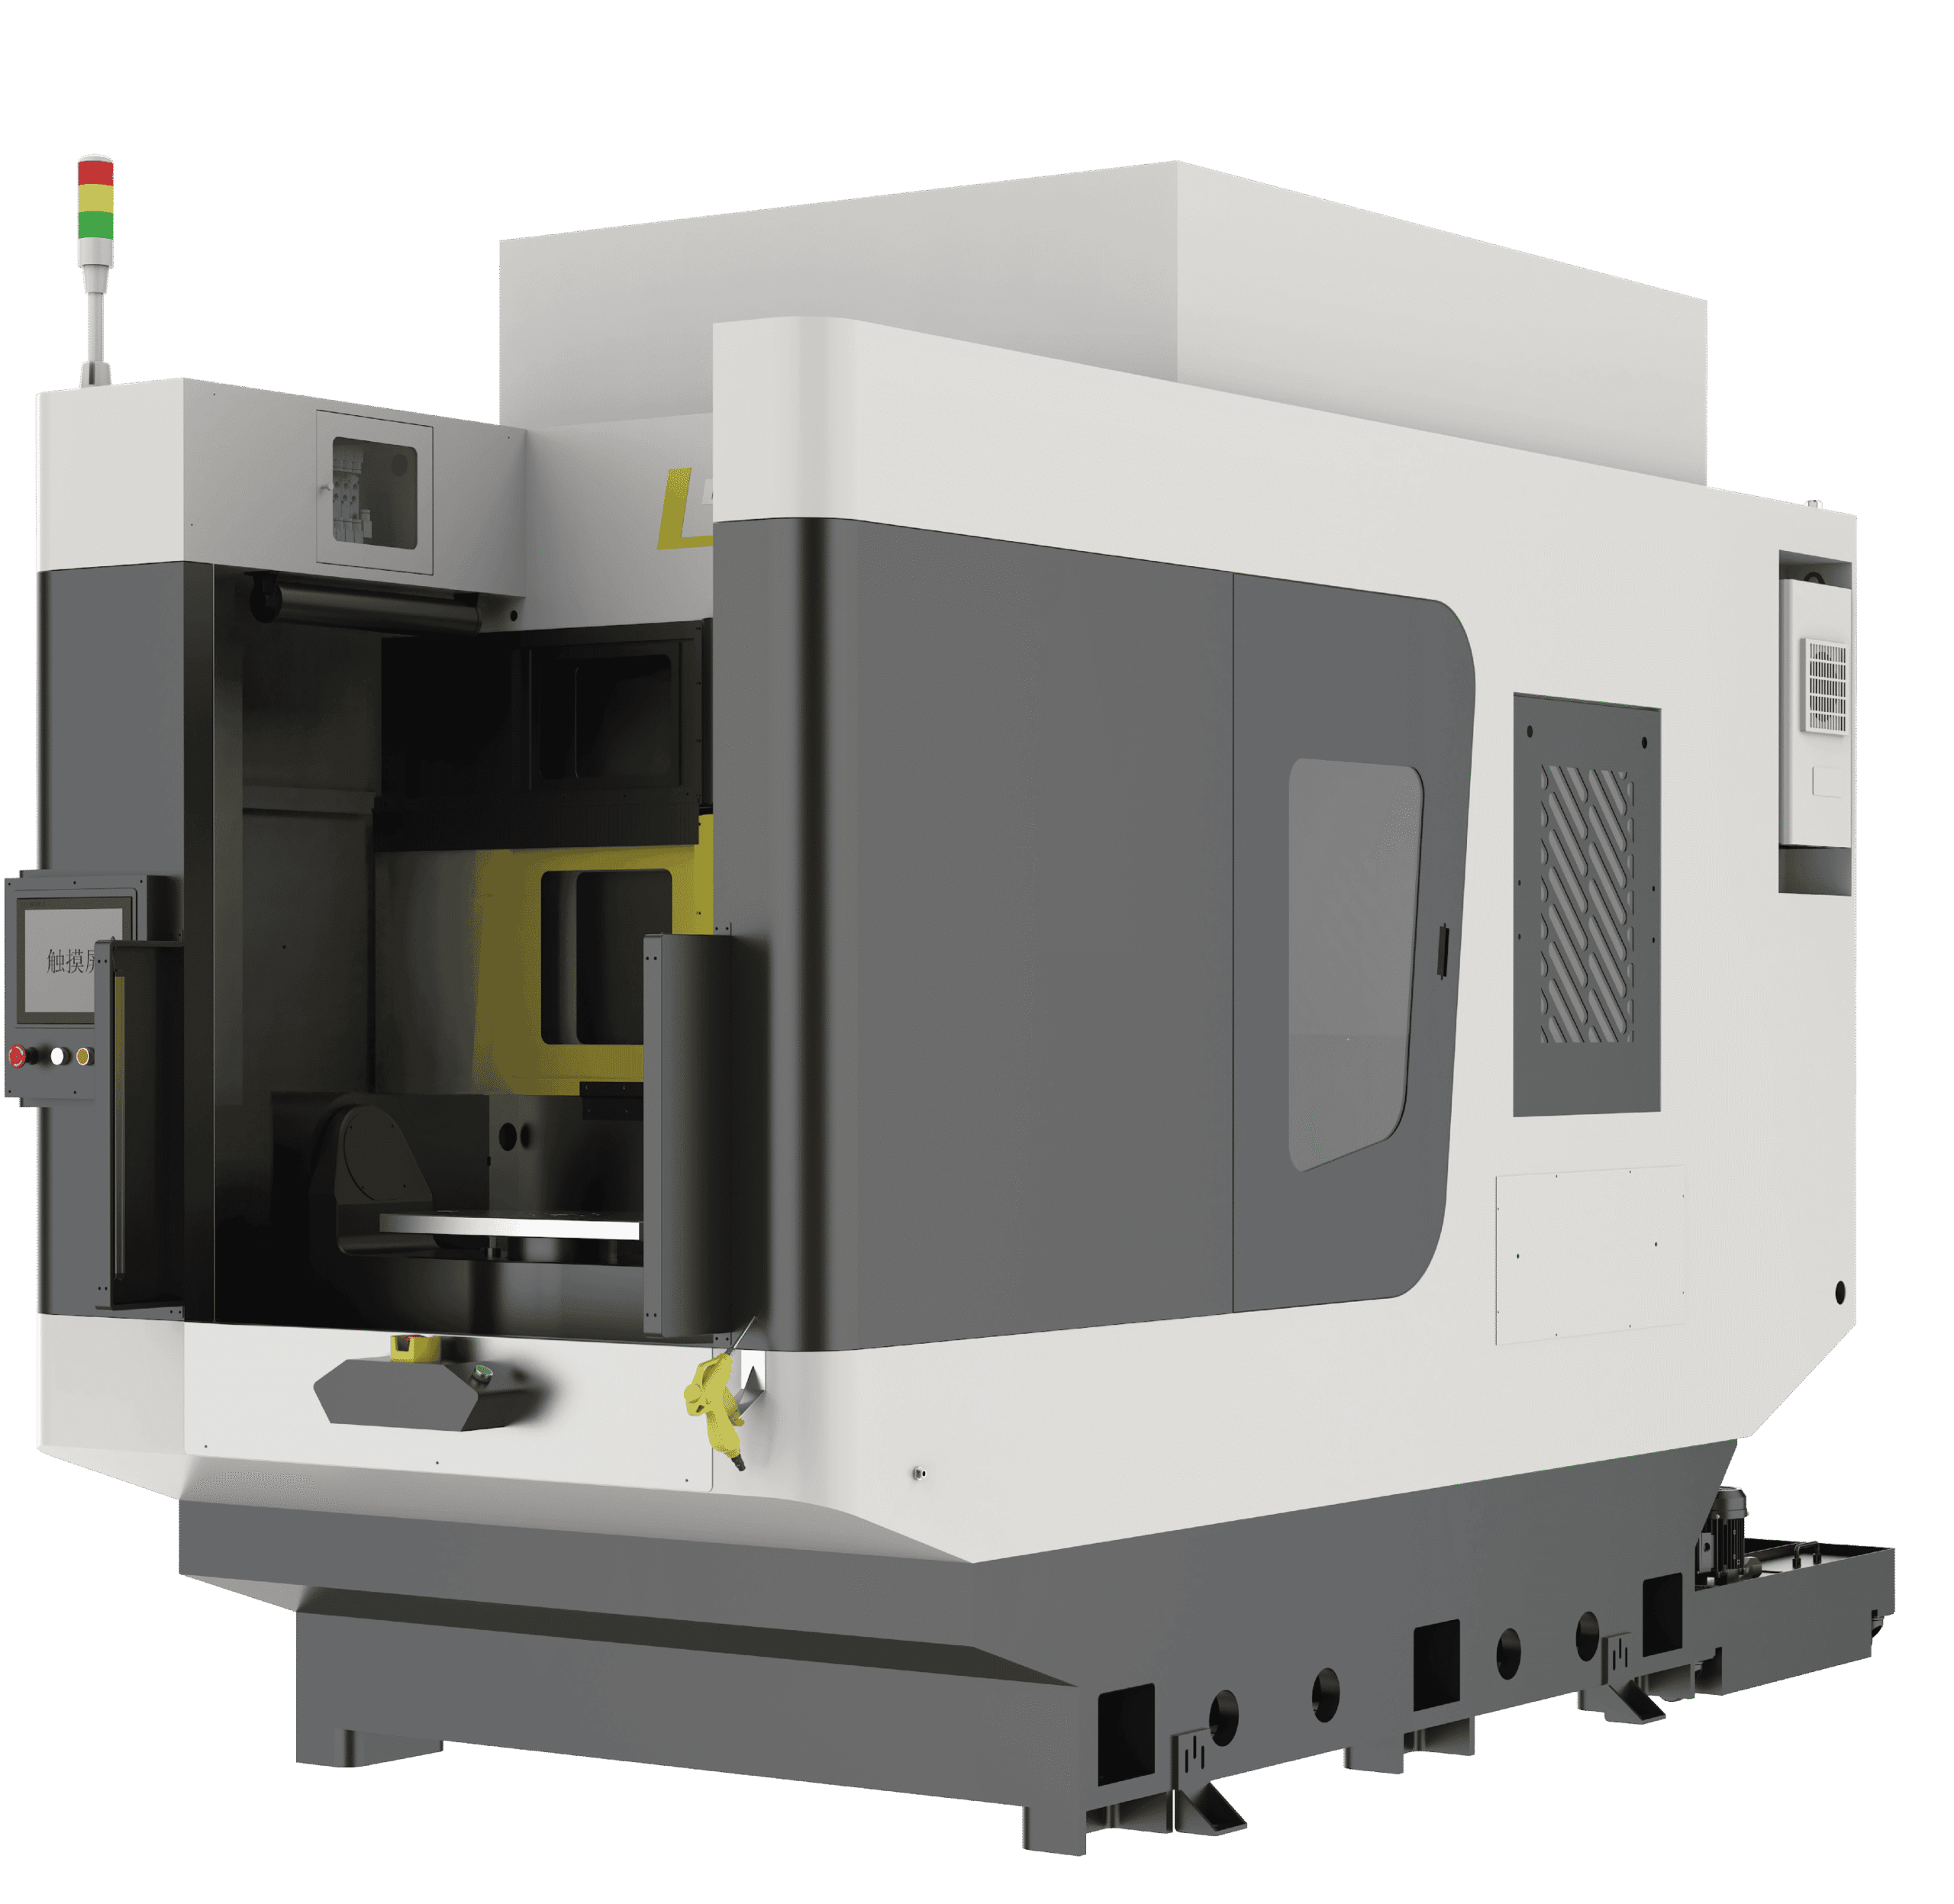
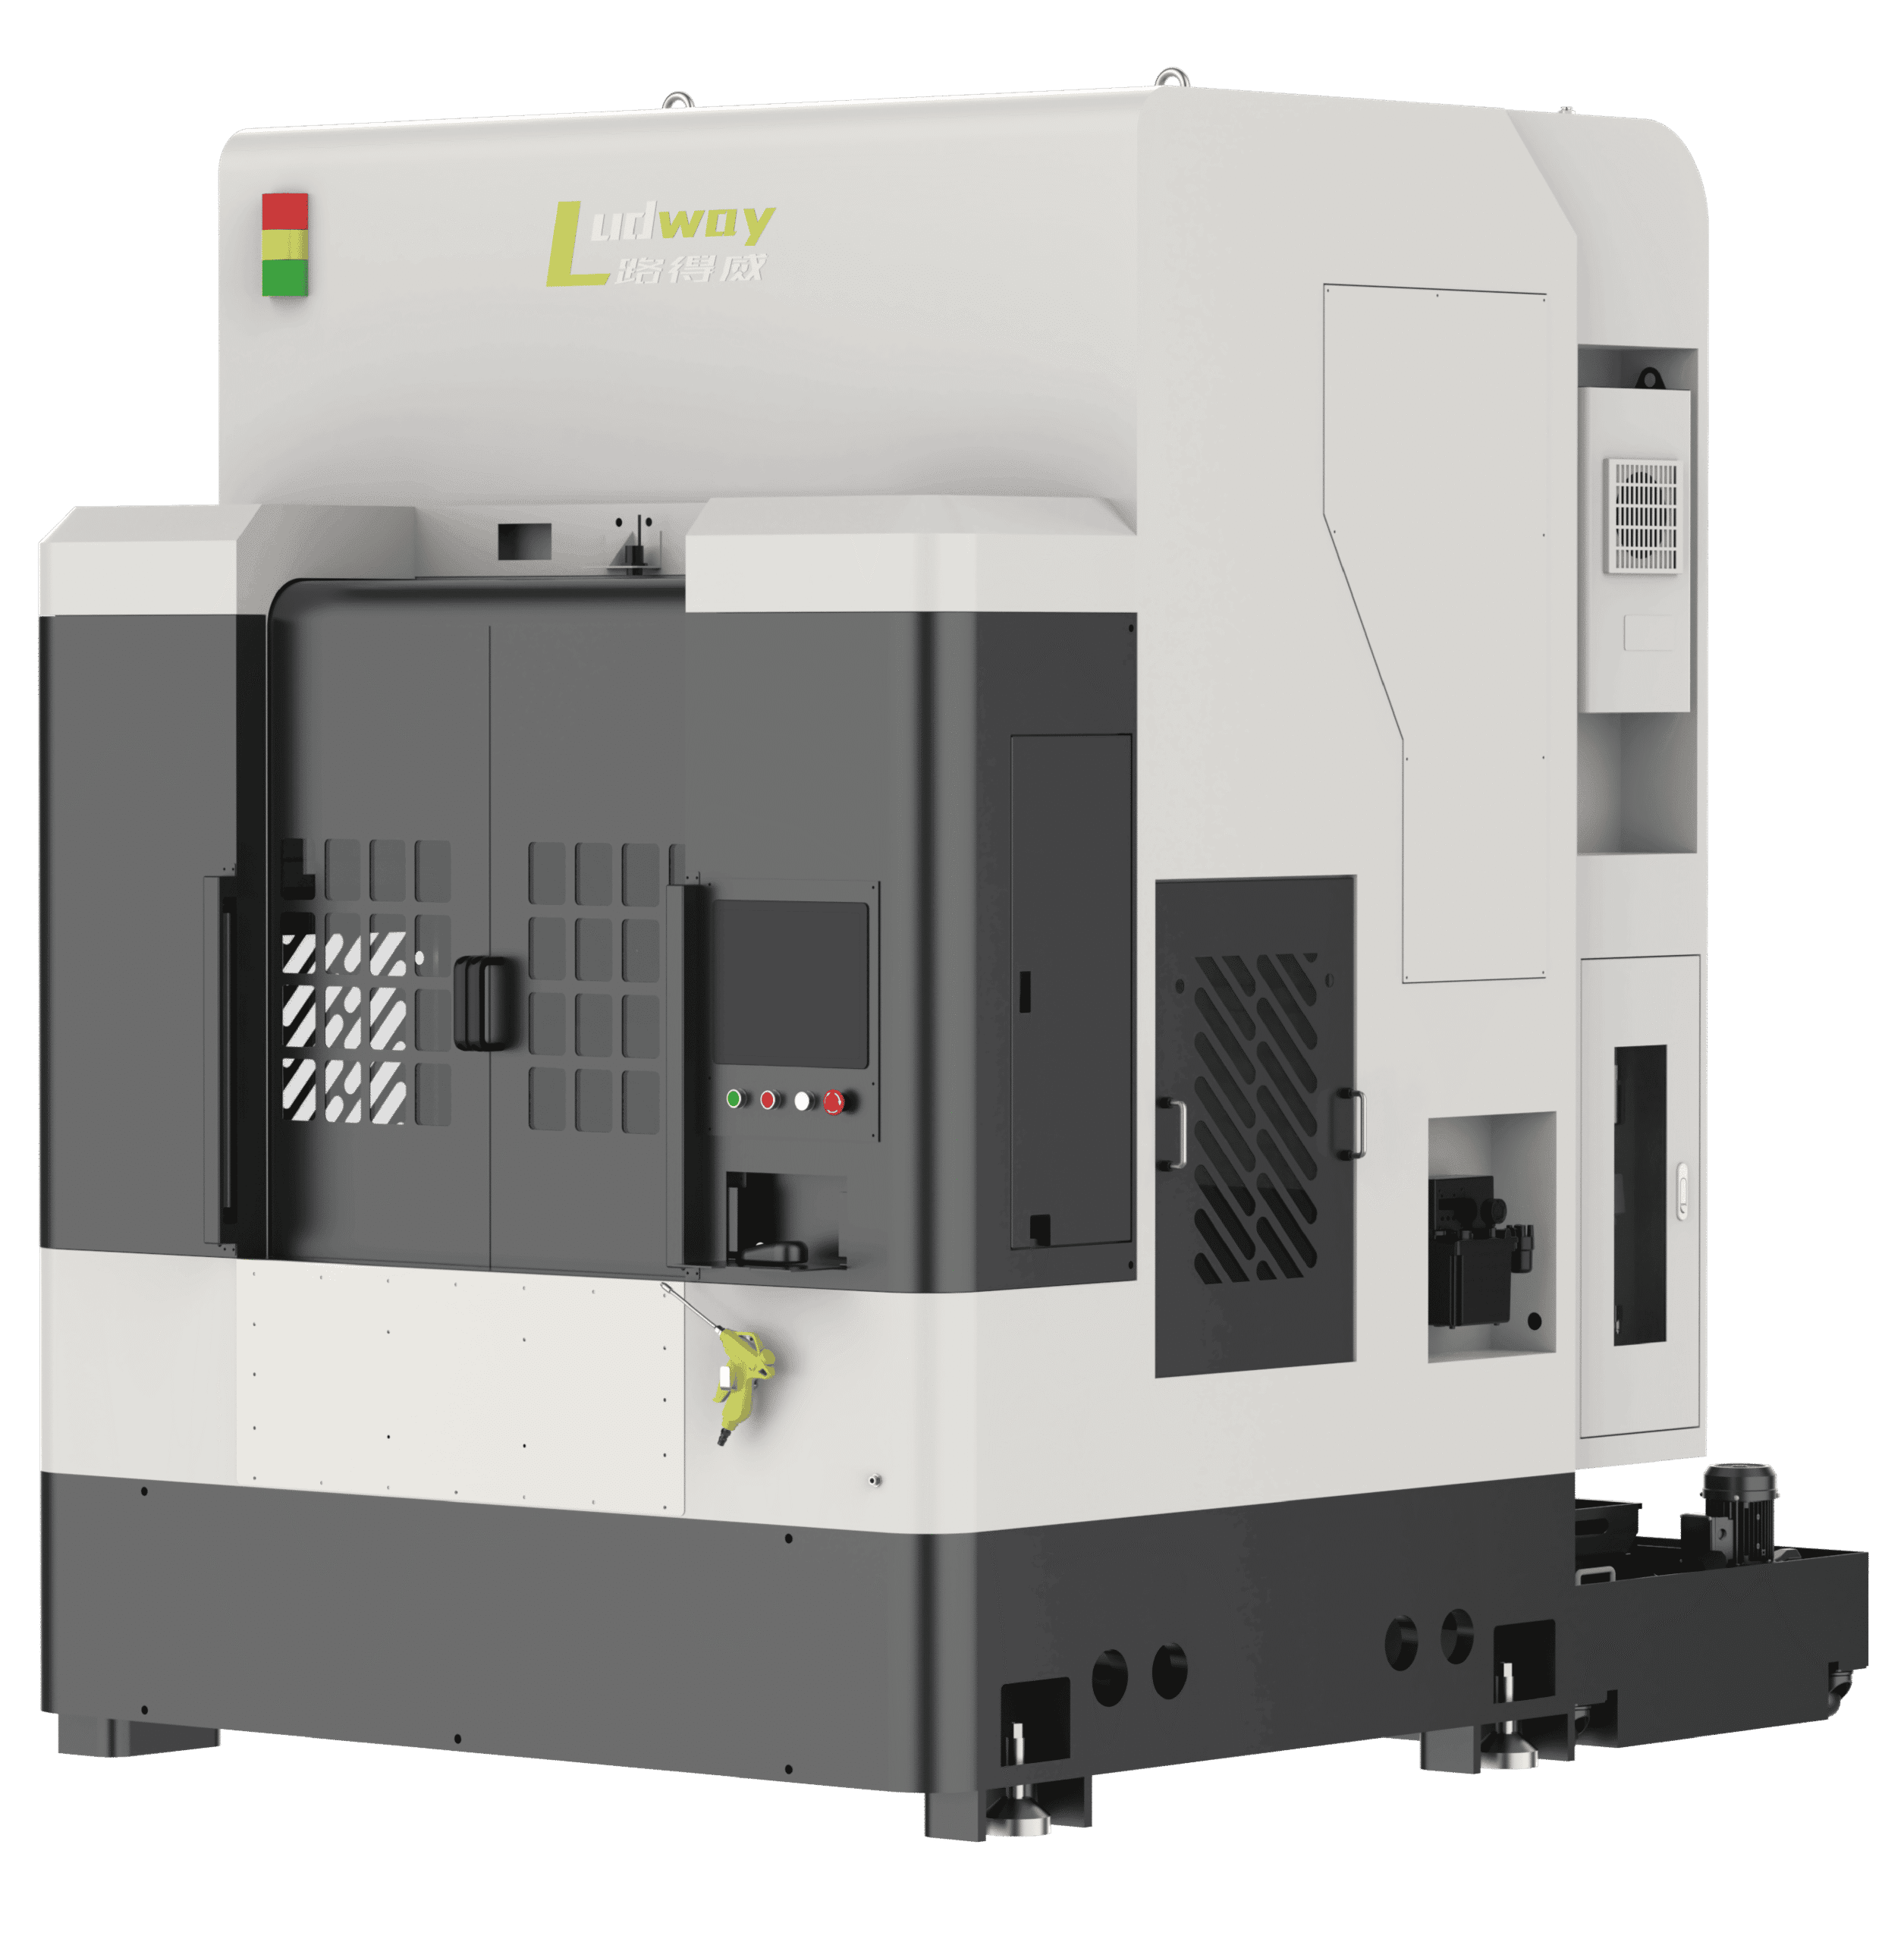
Vetrina delle attrezzature
Casi di studio sul settore automobilistico e dei veicoli elettrici


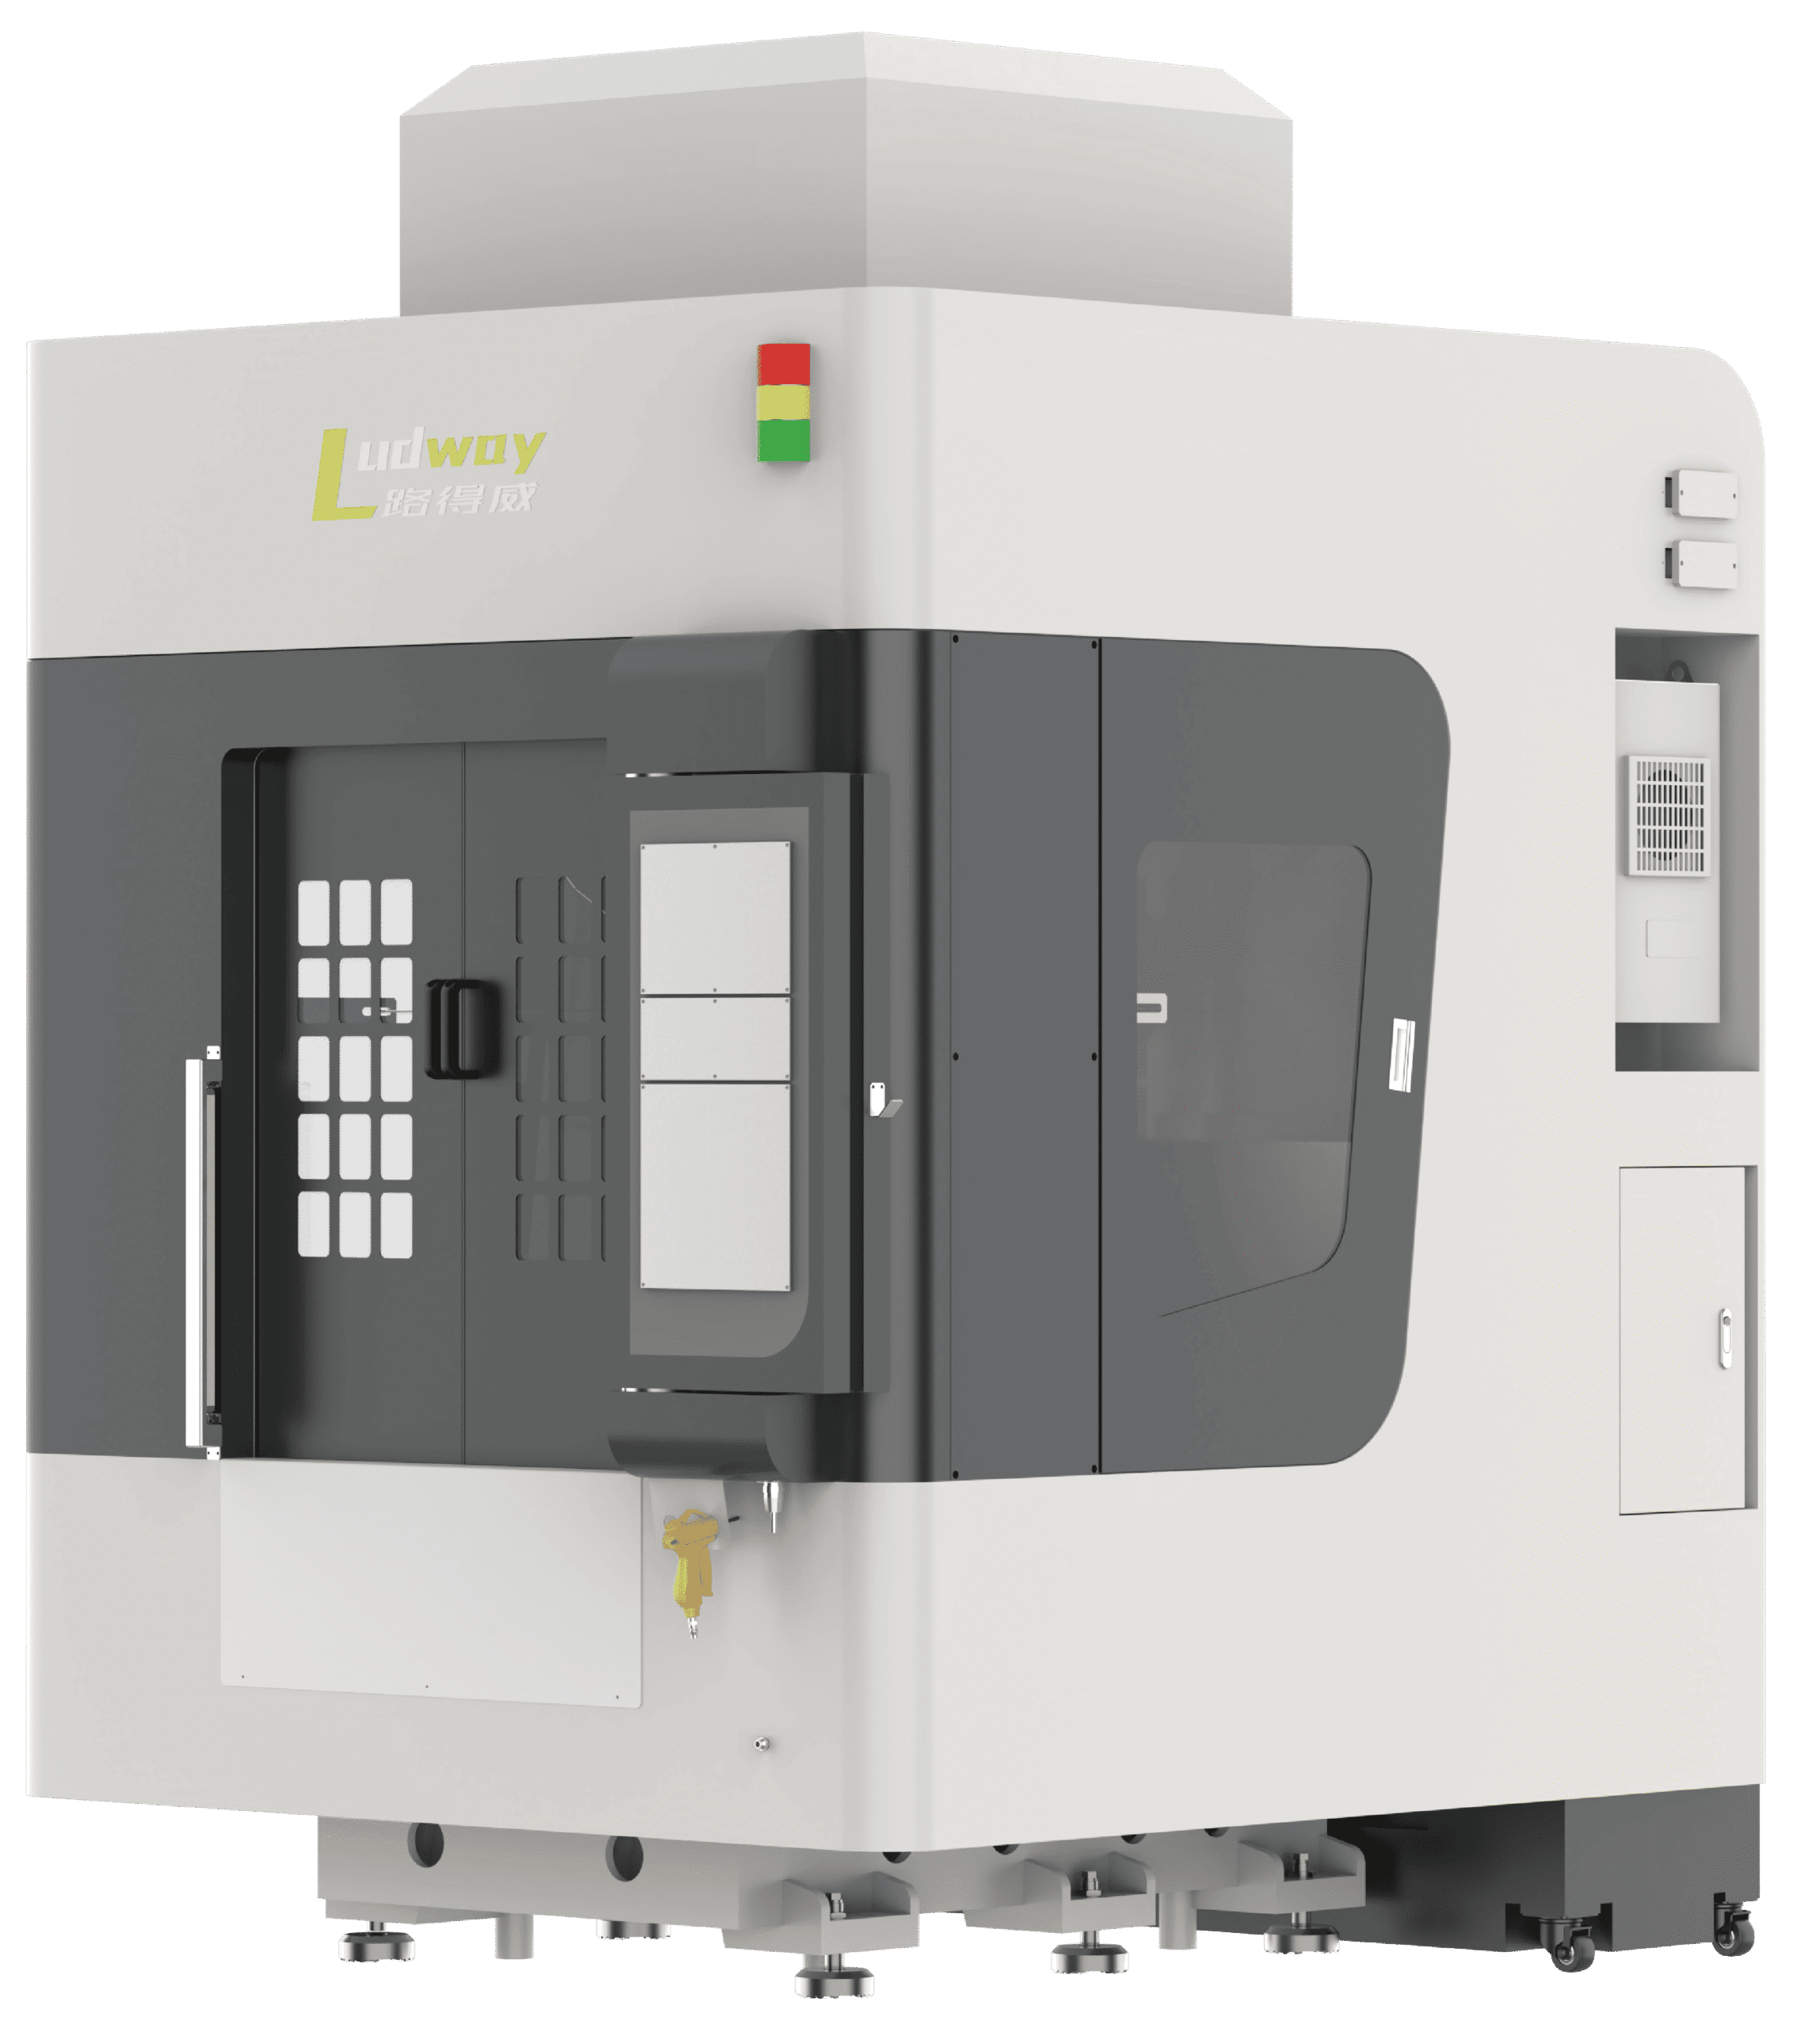
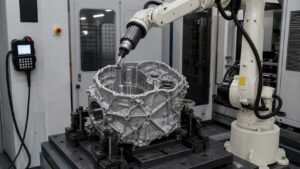
Soluzione robotizzata per la sbavatura e la rettifica dell'alloggiamento principale della trasmissione CVT in lega di alluminio
Gli alloggiamenti principali delle trasmissioni CVT in lega di alluminio sono grandi componenti strutturali realizzati mediante pressofusione, utilizzati nei sistemi di trasmissione a variazione continua. Rispetto al coperchio laterale di una trasmissione CVT, l’alloggiamento principale presenta una struttura tridimensionale più complessa, che comprende ampie cavità, fori per cuscinetti, fori per alberi, zone di passaggio dell’olio, flange di tenuta, sporgenze di montaggio, nervature di rinforzo, sezioni con pareti spesse e
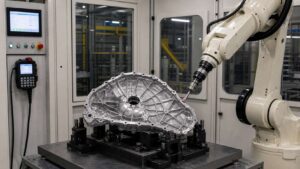

Soluzione di sbavatura robotizzata per il coperchio laterale della trasmissione CVT in lega di alluminio
Aluminum alloy CVT transmission side covers are thin-wall die casting components used in continuously variable transmission systems. Across CVT models, the part shows a wide cover body, sealing flange, mounting holes, reinforced ribs, local oil passage areas, boss features and irregular outer contours. After die casting, trimming and machining, burrs, flash, sharp edges and local
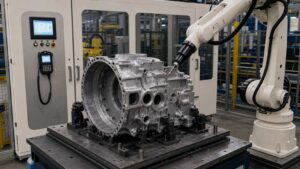

Soluzione robotizzata per la sbavatura e la rettifica di grandi carter motore in lega di alluminio
Large aluminum alloy engine gear housings are structural casting components used in automotive engine timing and gear transmission systems. As a class, these castings feature a large cavity opening, gear chamber areas, shaft holes, mounting holes, sealing flanges, reinforced ribs, thick wall sections and irregular outer contours, making post-casting deburring and local grinding more complex
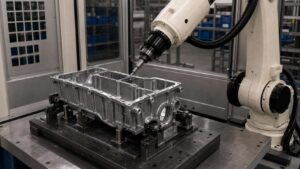

Soluzione robotizzata per la sbavatura di gruppi coppa dell'olio motore in lega di alluminio
Aluminum alloy engine oil pan assemblies are thin-wall lower engine components used to store engine oil, seal the bottom of the engine and support oil return or oil management structures. In common designs, the part centers on a pan-shaped cavity, perimeter sealing flange, bolt holes, drain plug boss, internal ribs, local pockets, oil return areas
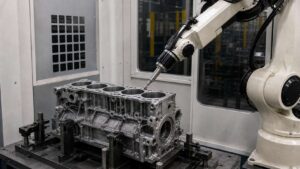

Soluzione robotizzata per la sbavatura e la rettifica di blocchi cilindri in lega di alluminio
Aluminum alloy engine cylinder blocks are major structural castings used in automotive engine and powertrain systems. In its common configuration, the part carries cylinder bore openings, crankcase cavities, water jacket openings, oil passage holes, mounting holes, reinforced ribs, side walls and irregular outer contours, making post-casting deburring and local grinding more complex than on simple
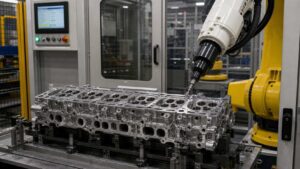

Soluzione robotizzata per la sbavatura e la rettifica di testate cilindri in lega di alluminio
Aluminum alloy engine cylinder heads are complex automotive engine castings used to form combustion chamber areas, support valve-train components and connect intake, exhaust, cooling and lubrication passages. Across common cylinder head designs, the workpiece brings combustion chamber edges, intake and exhaust ports, water jacket openings, oil passages, spark plug or injector holes, bolt holes, machined
Dimostrare il ROI dei propri ricambi auto
Spediteci il vostro componente più difficile pressofuso o saldato per una prova di concetto gratuita. Riceverete:
- Video registrato dell'elaborazione robotica.
- Tempo di ciclo preciso (CT).
- Analisi chiara del ROI per il vostro investimento.
Brake & Chassis Components
- Brake disc robotic grinding solution—Cast discs arrive with parting-line flash on the outer rim and uneven friction-ring surfaces. The case covers rim and balancing-rib grinding that protects the finished braking surface.
- Brake caliper robotic grinding solution—Caliper bodies combine heavy die-cast flash with machined threads and sealing faces that must stay burr-free. The walkthrough details force-controlled grinding around the piston bore and bridge.
- Brake backing plate robotic grinding solution—Stamped backing plates carry sharp punched edges and weld spatter that interfere with friction-material bonding. Includes edge radiusing matched to stamping-line cycle times.
- Caliper bracket robotic grinding solution—High-volume bracket castings trap burrs around bolt holes and pin slides that stall assembly lines. The case shows fixture design for running mixed bracket families in one cell.
- Steering knuckle robotic grinding solution—Forged knuckles pair complex 3D geometry with tolerance-critical bearing bores. Multi-axis path planning deburrs machined faces and radiuses edges without touching finished bores.
EV & Drivetrain
- EV battery tray robotic grinding solutions—Welded aluminum trays need long MIG and laser seams flushed flat without thinning the weld, plus edge deburring ahead of leak testing. The reference build for structural pack lines.
- Crankshaft robotic grinding solution—Crankshafts require burr-free oil holes, journal fillets and counterweight profiles with zero nicks. Covers workpiece rotation handling and post-process inspection gating.
Aluminum Powertrain Castings
- Aluminum transmission bell housing deburring and grinding—Large bell housings concentrate burrs in deep internal pockets and around the clutch bore where tools barely reach.
- Aluminum cylinder head cover deburring—Thin-wall cam covers distort under aggressive contact; low-force deflashing keeps gasket sealing surfaces flat.
- Aluminum bearing ladder frame deburring and grinding—Ladder frames pair a wide parting line with closely spaced bearing saddles that cannot be over-cut.
- Aluminum engine bedplate side wall deburring—Bedplate walls combine long straight edges with stiffening ribs; the case covers rib-root deburring tool selection.
- Aluminum cylinder block skirt frame deburring and grinding—Skirt frames have thin projecting walls where chamfer consistency drives piston assembly fit.
- Die-cast motor housing deflashing and deburring—Traction motor housings blend flash removal with fin-edge cleanup that directly affects thermal performance.
- Alloy wheel robotic polishing solutions—Wheels need spoke-face polishing and barrel blending to a Class-A cosmetic standard before clear coating.
Process Guide
- Die casting deburring automation: process chain guide—Maps where robotic finishing sits between the trim press and machining, with equipment selection logic for mixed casting families.