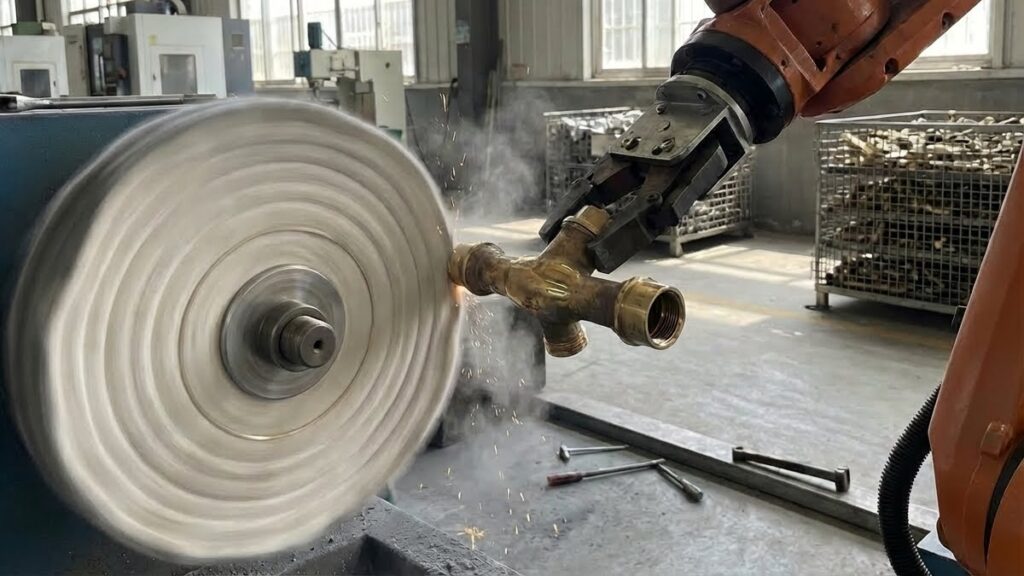
Качество полировка directly determines the yield rate of the subsequent electroplating process and the final cosmetic appearance of plumbing hardware products. Built around the day-to-day pain points of sanitary hardware plants, this guide examines the technologies that make automated brass faucet polishing work. We cover process comparisons (manual vs. robotic), the application of Offline Programming (OLP) technology, the breakdown of multi-stage buffing processes, and consumable wear compensation strategies. Through detailed technical data and real-world production cases, we demonstrate how automated polishing breaks the “labor shortage” dilemma and achieves the optimal balance between plating substrate quality and production efficiency.
Что такое латунный смеситель?
Латунный смеситель - это основной компонент элитных кухонь и ванных комнат, отвечающий в первую очередь за управление и смешивание потоков воды. Для достижения коррозионной стойкости и превосходных декоративных эффектов латунный корпус после литья и механической обработки должен пройти тщательную полировку поверхности перед окончательным хромированием или никелированием.
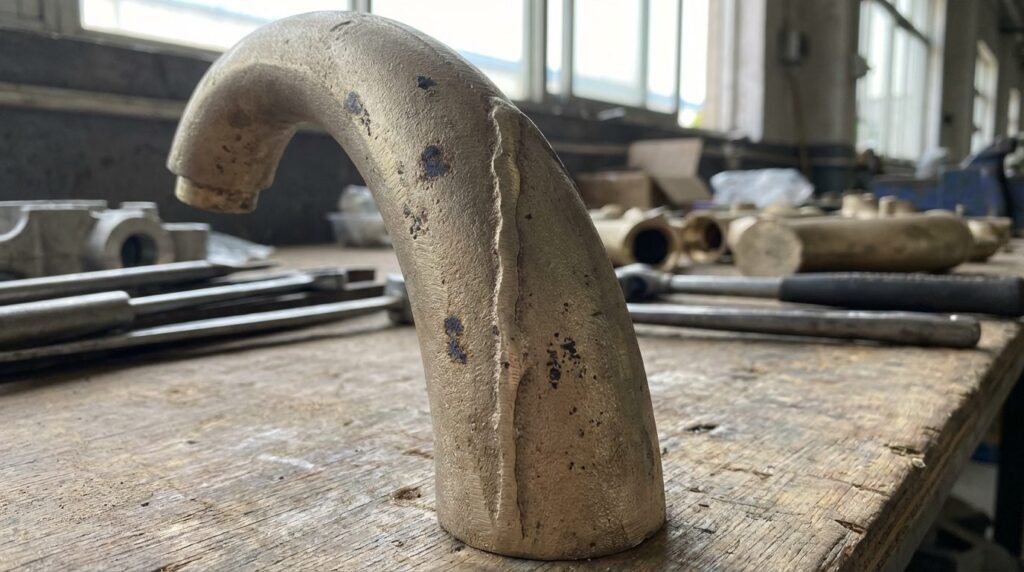
Сценарии применения латунного смесителя
Латунные смесители широко используются в ванных системах жилых и коммерческих зданий. Поскольку они непосредственно обращены к конечному потребителю, они обладают чрезвычайно высокими “косметическими качествами”.
- Высококлассные ванные комнаты для гостиниц и жилых домов: Требуется идеальное зеркальное отражение. На поверхности не должно быть водной ряби, песчаных ямок или пропущенных мест полировки.
- Смесители для кухонных моек: В конструкциях часто встречаются носики с большой дугой, поэтому полировальным инструментам крайне сложно идеально подогнать их под все изгибы.
Все области применения требуют нулевой толерантности к “качеству подложки перед нанесением покрытия”. Гальванический процесс не скрывает недостатки, а наоборот, в десятки раз увеличивает микроскопические царапины или неровности, оставшиеся после полировки.
Структурные характеристики для латунного смесителя
- Очень сложные трехмерные кривые свободной формы: Содержит множество непрерывных обтекаемых кривых, резких изгибов и углублений, лишенных стандартных геометрических плоских поверхностей.
- Пористость отливки и линии раздела: После литья в песчаные формы или гравитационного литья под давлением на поверхности остаются микропоры и ступенчатые линии раздела.
- Характеристики материала: Латунь (обычно Cu59) относительно мягкая. Чрезмерное полирование может легко привести к деформации заготовки или потере проектных контуров.
- Качество поверхности: Должна быть достигнута зеркальная шероховатость Ra 0,05 - 0,1, чтобы обеспечить безупречную подложку для нанесения гальванического покрытия.
Основные характеристики полировки смесителей
Основные характеристики:
- Высокий глянец: Поверхность не должна иметь царапин, следов волочения и неполированных мертвых зон.
- Верность контура: После полировки должны сохраняться оригинальные обтекаемые линии промышленного дизайна; острые края не могут быть потеряны из-за чрезмерной шлифовки.
- Чрезвычайно высокая доходность: Reworking electroplated parts in the sanitary industry is highly expensive; the first-pass polishing yield must reach the high nineties.
Технические параметры для полировки латунного смесителя
| Артикул | Диапазон параметров | Примечания |
| Зернистость шлифовальной ленты | P120 - P400 | Устраняет расходящиеся линии и глубокие поры |
| Скорость вращения сизалевого колеса | 1500 - 2500 об/мин | Используется с режущей смесью для среднего съема материала |
| Ткань Скорость вращения колес | 1800 - 3000 об/мин | Используется для окончательной полировки зеркального цвета |
| Шероховатость после полировки | Ra < 0,1 | Соответствует стандартам прямого гальванического покрытия |
| Время производственного цикла | 3 - 5 минут | Зависит от размера смесителя и сложности изгиба |
Почему для латунных смесителей предпочтительна роботизированная полировка?
Болевые точки традиционной ручной полировки
При ручном управлении полировальным станком санитарные заводы сталкиваются с серьезными проблемами:
| Болевая точка | Конкретный вопрос | Воздействие |
| Серьезные риски для здоровья на рабочем месте | При полировке образуется огромное количество латунной пыли, волокон ткани и паров компаунда. | Высокий риск пневмокониоза. Это высокоопасная работа, которую молодые поколения отказываются выполнять. |
| Чрезвычайная зависимость от квалифицированной рабочей силы | Углы приложения силы и время пребывания на сложных кривых полностью зависят от “мышечной памяти” мастера. | Если персонал уходит, производство останавливается. Обучение новичков занимает много месяцев. |
| Нестабильный выход гальванического покрытия | Усталость работников приводит к неравномерному давлению при полировке, вызывая рябь или пропуски. | Дефекты обнаруживаются после нанесения покрытия, что приводит к высоким затратам на зачистку/доработку и увеличению количества брака. |
Преимущества роботизированной автоматизации
Robotic polishing cells—typically a robot holding the workpiece against stationary polishing machines, a layout detailed in our robotic polishing machine guide—provide a systematic solution:
| Сравнительное измерение | Ручная полировка | Роботизированная полировка | Улучшение |
| Эффективность обработки | Зависит от выносливости | Непрерывный стабильный цикл | Steadily higher output |
| Урожайность первого прохода | Typically high eighties | High nineties, stable | Значительно снижает затраты на повторное нанесение покрытия |
| Согласованность контуров | Плохое, подвержено деформации | Repeatable contour fidelity | Preserves the industrial design |
| Использование расходных материалов | Большое количество отходов | Автоматическая компенсация износа | Longer wheel life |
Основные преимущества:
- Автономное программирование (OLP): Directly import the 3D CAD model of the faucet. The software automatically generates complex curved polishing paths, letting the robot reach the gooseneck dead corners humans struggle with.
- Компенсация износа расходных материалов: As the buffing wheel shrinks from use, the system senses this via current torque or laser distance measurement, automatically adjusting the robot’s pushing force or TCP position to keep the polishing effect constant from start to finish.
- Превращение “ремесла” в “данные”: Опыт мастера закрепляется в программах-роботах, полностью исключая зависимость предприятия от специфической квалифицированной рабочей силы.
Автоматизированный рабочий процесс полировки
A brass faucet travels through eight stages inside the cell, from jig loading to final inspection. Polishing is a progressive refinement process, and the heart of it is the multi-stage grinding and buffing of steps 02-04, where different abrasive media progressively lower surface roughness.
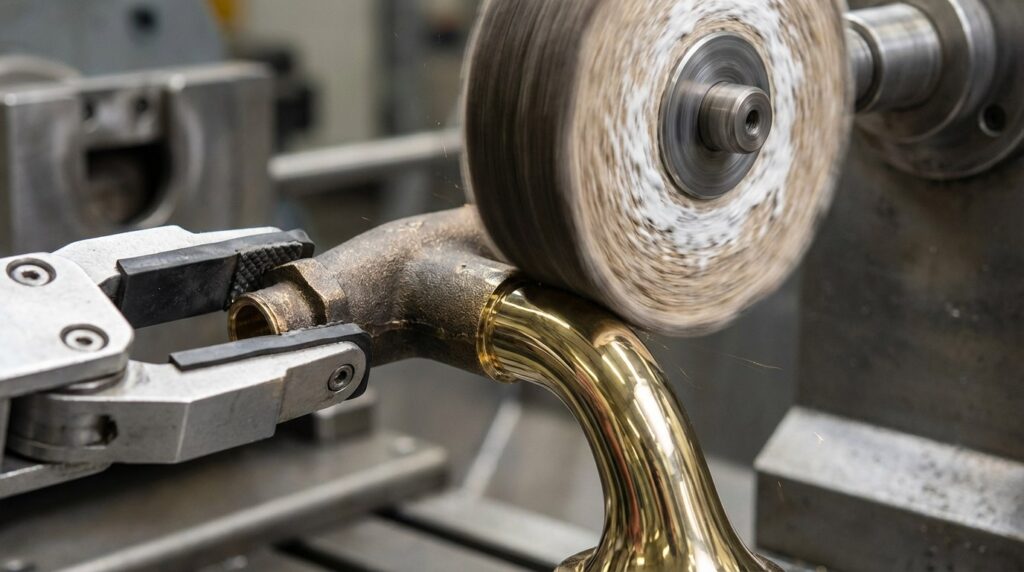
Полный технологический процесс
| Процесс | Имя процесса | Оборудование | Расходные материалы | Время | Точность/цель |
| 01 | Загрузка оснастки | Быстросменная оснастка на заказ + робот | - | 10s | Gives repeatable positioning accuracy |
| 02 | Ленточное шлифование | Робот + ленточная шлифовальная машина | Лента из глинозема/ SiC | 60s | Устраняет морщины и глубокие поры |
| 03 | Шлифовка сизаля | Робот + полировальный шпиндель | Сизалевый круг + режущий состав | 90s | Удаляет линии шлифовки, выравнивает изгибы |
| 04 | Шлифовка тканью | Робот + полировальный шпиндель | Хлопковый круг + глянцевый состав | 80s | Достижение зеркального блеска Ra<0,1 |
| 05 | Ультразвуковая очистка | Автоматическая ультразвуковая линия | Депарафинирующее средство | 120s | Удаляет стойкий воск глубоко в порах |
| 06 | Ополаскивание чистой водой | Мойка кабины спреем | DI Water | 40s | Удаляет остатки химикатов |
| 07 | Сушка горячим воздухом | Туннельная печь | - | 60s | Предотвращает окисление и появление водяных пятен |
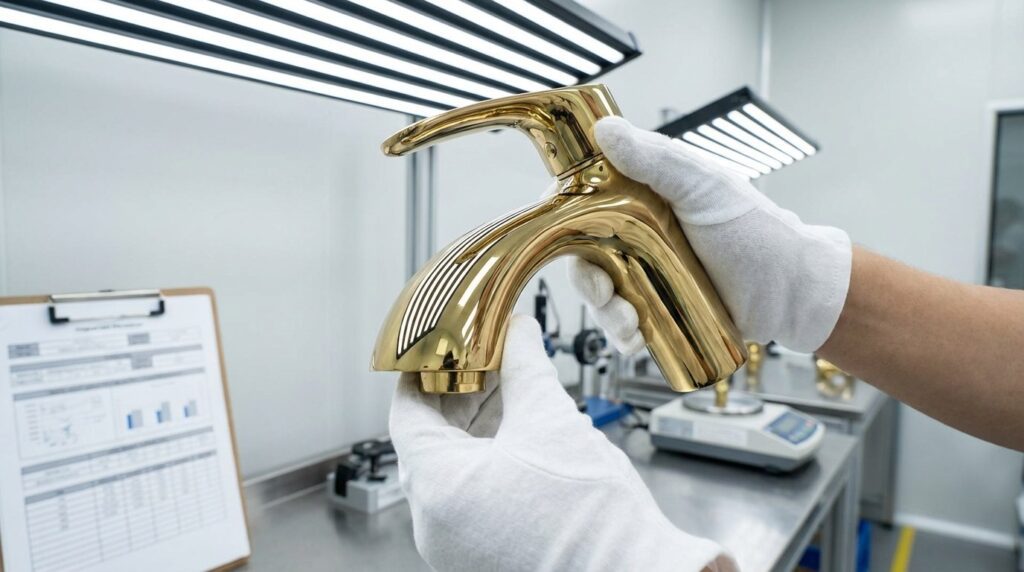
| 08 | Инспекция | Инспекционная лампа с полосой зебры | - | 30s | Визуальная проверка на однородность, переход к нанесению покрытия |
Описания процессов для латунных смесителей
Шаг 1: Загрузка оснастки
Назначение: Закрепите необработанную латунную отливку на захвате робота.
Ключевые моменты: Как правило, в качестве точки отсчета для расширения используется внутренняя резьба водозабора, что позволяет избежать вмешательства крепежа в наружные поверхности, нуждающиеся в полировке.
Шаг 2: Шлифование лентой
Назначение: Быстро сглаживает заметные линии раздела и более глубокие дефекты литья.
Ключевые моменты: Робот держит кран и прижимает его к плавающему контактному колесу ленточной шлифовальной машины, используя гибкость ленты для грубого прилегания к большим изгибам.
Шаг 3: Шлифовка сизалем (предварительная полировка)
Назначение: Устраняют линейные царапины, оставленные шлифовальной лентой, дополнительно выравнивая поверхность для подготовки к окрашиванию.
Ключевые моменты: В паре с автоматической системой распыления компаунда, которая регулярно наносит грубый жидкий компаунд на высокоскоростной сизалевый круг. Робот выполняет сложные 6-осевые интерполированные траектории, чтобы обеспечить прохождение колесом всех мертвых углов.
Шаг 4: Шлифовка (зеркальная отделка)
Назначение: Окончательная обработка поверхности “окрашиванием” для достижения зеркального стандарта, готового непосредственно к гальванической ванне.
Ключевые моменты: Используются очень мягкие круги из хлопчатобумажной ткани и высокоглянцевые составы. Робот должен контролировать силу прижима, чтобы не допустить чрезмерного повышения температуры, которая может обжечь (пожелтеть) латунную поверхность.
Шаг 5: Ультразвуковая депарафинизация
Назначение: Полировочные составы (воск) проникают в мельчайшие поры под воздействием высокой температуры, и после застывания их очень трудно очистить. Они должны быть полностью удалены с помощью высокотемпературной ультразвуковой вибрации.
Шаг 6: Ополаскивание чистой водой
Назначение: Многоступенчатая промывка деионизированной (DI) водой гарантирует, что поверхность субстрата полностью очищена, и никакая среда не влияет на адгезию гальванического покрытия.
Шаг 7: Сушка горячим воздухом
Назначение: Быстро высушите влагу, чтобы предотвратить быстрое окисление и обесцвечивание поверхности активированной латуни на воздухе.
Шаг 8: Осмотр
Назначение: Проверьте качество полировки при специальном освещении "зебры", чтобы убедиться в отсутствии тусклых участков, пор и деформаций.
Проблемы и решения в области обработки
Проблема 1: программирование сложных кривых произвольной формы требует много времени
Проблема:
- Смесители отличаются авангардными, постоянно меняющимися изгибами. Использование традиционного обучающего кулона для ручной записи точек для нового продукта может занять 2-3 дня.
- Траектории, созданные вручную, часто недостаточно гладкие, что легко приводит к появлению следов заминки (прожига) на переходах кривых.
Решение:
- Ознакомьтесь с программным обеспечением для автономного программирования (OLP).
- Инженеры импортируют 3D CAD-модель в компьютер. Программное обеспечение автоматически рассчитывает нормали к поверхности и генерирует гладкие траектории инструмента. После проверки на виртуальное вмешательство они отправляются непосредственно на робот.
- Результат: Время смены нового продукта сокращается с нескольких дней до нескольких часов, а гладкость траектории достигает совершенства, полностью исключая следы приработки.
Задача 2: Пропущенные пятна из-за уменьшения размеров полировального круга
Проблема:
- Суконные и сизалевые круги являются расходными материалами; их диаметр постоянно уменьшается в процессе полировки. Если робот будет двигаться по первоначальной траектории, он не сможет достичь заготовки, что приведет к появлению неполированных участков.
Решение:
- Внедрение интеллектуальных систем компенсации износа расходных материалов.
- Вариант A: Обратная связь по току. Когда колесо сжимается и сила контакта падает, ток шпиндельного двигателя уменьшается; робот автоматически подается вперед к колесу, чтобы компенсировать это.
- Вариант B: Лазерное измерение. Лазерный датчик периодически измеряет диаметр колеса в реальном времени, динамически обновляя точку центра инструмента (TCP) робота.
- Результат: Гарантирует, что первый и последний экземпляр (в конце срока службы колеса) имеют идентичное качество полировки 100%.
Application Scenario
Project Profile
Project profile: a European sanitary hardware OEM specializing in geometric, minimalist brass faucets.
Технические проблемы
- Плоские поверхности в минималистическом дизайне являются отличной проверкой навыков полировки: ручная полировка легко скругляет острые геометрические углы (разрушая замысел дизайна).
- Чрезвычайно строгие местные экологические и трудовые нормы поставили мастерскую перед ультиматумом: закрыться или полностью автоматизировать производство.
- Required post-plating yield to stabilize in the high nineties.
Решение
| Артикул | Конфигурация |
| Заготовка | Геометрический минималистский смеситель для умывальника из латуни |
| Материал | Высокочистая литая латунь |
| Оборудование | 2 скоординированных 6-осевых робота + 4-станционный пьедестальный полировальный станок |
| Core Tech | OLP + лазерная автокомпенсация + система автоматической подачи жидкого компаунда |
| Процесс | Возьмите -> Поясной песок -> Сизалевая плоская полировка -> Тканевый бафф |
| Время цикла | 3,5 минуты / штука (два робота чередуются) |
Результаты внедрения
- Labor: One robotic cell covers the output of several highly paid manual polishers.
- Quality: The sharp geometric edges designers demand are preserved piece after piece, and plating substrate yield climbs from the low eighties—typical of manual lines—into the high nineties and stays there.
- Соответствие требованиям эксплуатации: Полностью закрытые камеры в сочетании с высокоэффективным пылеудалением полностью решают вопросы экологического соответствия цеха.
- Гибкое производство: Using OLP software, the client now easily introduces several new product designs into automated mass production each month.
ЧАСТО ЗАДАВАЕМЫЕ ВОПРОСЫ
Вопрос 1: Может ли роботизированная полировка полностью заменить человеческий труд?
A: При обработке более 95% стандартных поверхностей роботы не только заменяют человеческий труд, но и делают это лучше и стабильнее. Однако для очень сложных и глубоких внутренних углублений физические ограничения размеров кругов могут помешать полному доступу. Стандартная отраслевая практика такова: робот выполняет подавляющую часть полировки, а 1 оператор выполняет быструю ручную обработку микроскопических мертвых углов, что уже экономит огромные трудозатраты.
Вопрос 2: В чем преимущество автоматической системы компаундирования перед ручным нанесением?
A: In manual polishing, workers press solid wax bars against the wheel by feel, leading to fluctuating cutting forces and compound buildup in workpiece crevices. Automatic liquid compound systems use programmable dosing pumps to spray exact amounts of polishing fluid onto the wheel at set intervals. This keeps abrasive distribution even, improves surface consistency, and makes ultrasonic dewaxing much easier.
Вопрос 3: Как следует проектировать светильники для смесителей разной формы?
A: Стандартной практикой санитарной промышленности является “Расширяющееся крепление с нулевым вмешательством”. Мы используем скрытую внутреннюю резьбу для подвода воды или монтажные отверстия в основании смесителя, используя пневматические расширяющиеся оправки для захвата детали изнутри. Таким образом, полировальные круги открывают 100% внешних косметических поверхностей, обеспечивая полное покрытие полировкой за один установ.
Q4: Какова типичная рентабельность инвестиций (ROI) для этой системы?
A: С учетом экономии на оплате труда квалифицированных рабочих, резкого снижения затрат на повторную обработку покрытия и увеличения срока службы расходных материалов примерно на 20%, окупаемость инвестиций в роботизированную установку для полировки смесителей при высокоинтенсивном двухсменном производстве обычно составляет от 12 до 18 месяцев.
Заключение
Обработка поверхности латунных смесителей с помощью многоступенчатая роботизированная автоматизированная полировальная система, combined with offline programming and intelligent wear compensation, can break the reliance on skilled manual polishers. With stable cycle times of 3-5 minutes per piece, it is the practical route for sanitary hardware enterprises to lift electroplating yields and meet environmental and labor requirements. The same architecture extends to other forged brass plumbing parts—our shower head robotic polishing solution covers the free-form curve case.
High plating rework, a shrinking pool of polishers and curves that defeat every trainee are exactly the problems a robotic faucet cell absorbs. Our engineering team can take your product from CAD model to proof-of-concept samples and on to automated deployment—see the case study library for reference projects.