La calidad de pulido directly determines the yield rate of the subsequent electroplating process and the final cosmetic appearance of plumbing hardware products. Built around the day-to-day pain points of sanitary hardware plants, this guide examines the technologies that make automated brass faucet polishing work. We cover process comparisons (manual vs. robotic), the application of Offline Programming (OLP) technology, the breakdown of multi-stage buffing processes, and consumable wear compensation strategies. Through detailed technical data and real-world production cases, we demonstrate how automated polishing breaks the “labor shortage” dilemma and achieves the optimal balance between plating substrate quality and production efficiency.
¿Qué es un grifo de latón?
Un grifo de latón es un componente esencial en las instalaciones de cocina y baño de gama alta, responsable principalmente de controlar y mezclar el flujo de agua. Para conseguir resistencia a la corrosión y excelentes efectos decorativos, el cuerpo de latón, tras su fundición y mecanizado, debe someterse a un pulido superficial extremadamente riguroso antes del cromado o niquelado final.
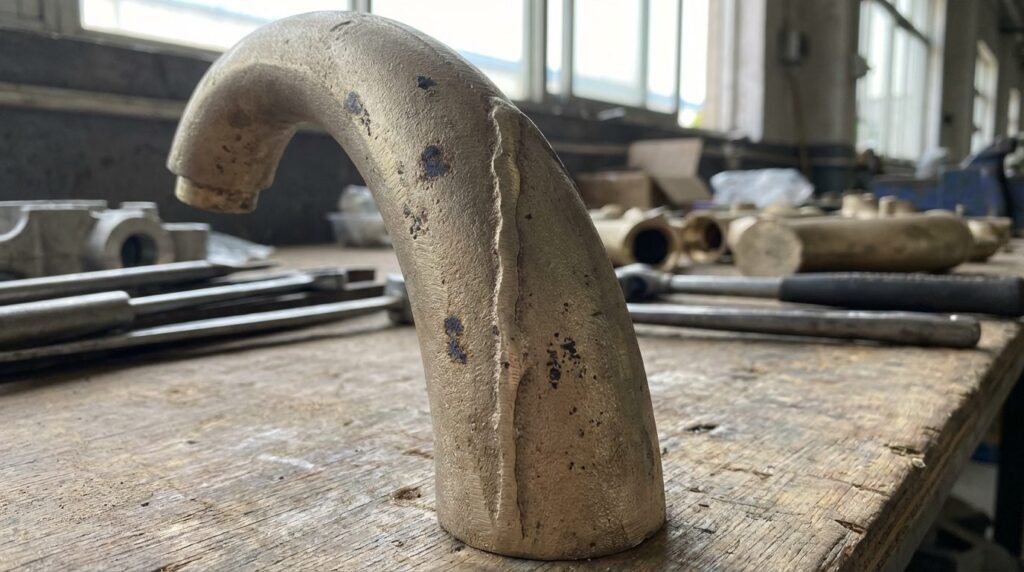
Escenarios de aplicación del grifo de latón
Las griferías de latón se utilizan ampliamente en los sistemas de baño de edificios residenciales y comerciales. Al estar orientadas directamente al consumidor final, tienen unos “atributos cosméticos” muy elevados.
- Baños de alta gama para hoteles y residencias: Requiere un reflejo de espejo perfecto. La superficie no debe tener absolutamente ninguna ondulación de agua, agujeros de arena, o puntos de pulido perdidos.
- Grifos mezcladores para fregaderos de cocina: Los diseños suelen incluir caños de cuello de cisne de gran arco, lo que dificulta enormemente que las herramientas de pulido se ajusten perfectamente a todas las curvas.
Todas las aplicaciones requieren una tolerancia cero en cuanto a la “calidad del sustrato previa a la galvanoplastia”. El proceso de galvanoplastia no oculta los defectos, sino que multiplica por diez los arañazos microscópicos o las irregularidades dejadas por la fase de pulido.
Características estructurales del grifo de latón
- Curvas 3D de forma libre extremadamente complejas: Contiene numerosas curvas aerodinámicas continuas, curvas cerradas y rebajes, y carece de superficies planas geométricas estándar.
- Porosidad de la colada y líneas de separación: Tras la fundición en arena o por gravedad, quedan microporos y líneas de separación escalonadas en la superficie.
- Características de los materiales: El latón (normalmente Cu59) es relativamente blando. Un pulido excesivo puede provocar fácilmente la deformación de la pieza o la pérdida de los contornos de diseño.
- Calidad de la superficie: Debe alcanzar una rugosidad de espejo de Ra 0,05 - 0,1 para proporcionar un sustrato impecable para la galvanoplastia.
Características principales del pulido de grifos
Características principales:
- Alto brillo: La superficie debe estar libre de arañazos, marcas de dibujo y zonas muertas sin pulir.
- Fidelidad del contorno: El pulido posterior debe conservar las líneas aerodinámicas originales del diseño industrial; no pueden perderse los bordes afilados por un rectificado excesivo.
- Rendimiento extremadamente alto: Reworking electroplated parts in the sanitary industry is highly expensive; the first-pass polishing yield must reach the high nineties.
Parámetros técnicos del pulido de grifos de latón
| Artículo | Rango de parámetros | Notas |
| Grano de la banda de lija | P120 - P400 | Elimina las líneas de expresión y los poros profundos |
| Velocidad de la rueda de sisal | 1500 - 2500 rpm | Se utiliza con compuesto de corte para arranque de material medio |
| Tela Rueda Velocidad | 1800 - 3000 rpm | Se utiliza para el pulido final del color espejo |
| Rugosidad posterior al pulido | Ra < 0,1 | Cumple las normas de galvanoplastia directa |
| Duración del ciclo de producción | 3 - 5 minutos | Depende del tamaño del grifo y de la complejidad de la curva |
¿Por qué se prefiere el pulido robotizado para las griferías de latón?
Puntos débiles del pulido manual convencional
Cuando se opera manualmente frente a un torno de pulido, las fábricas de productos sanitarios se enfrentan a graves problemas:
| Punto de dolor | Cuestión específica | Impacto |
| Riesgos laborales graves | El pulido genera grandes cantidades de polvo de latón, fibras de tela y vapores de compuestos. | Alto riesgo de neumoconiosis. Es un trabajo de alto riesgo que las generaciones más jóvenes se niegan a realizar. |
| Extrema dependencia de la mano de obra cualificada | Los ángulos de la fuerza aplicada y el tiempo de permanencia en curvas complejas dependen totalmente de la “memoria muscular” del maestro. | Si el personal se va, la producción se detiene. Formar a novatos lleva muchos meses. |
| Rendimiento inestable de la galvanoplastia | El cansancio de los trabajadores provoca una presión de pulido desigual, causando ondulaciones o puntos omitidos. | Los defectos se descubren después de la galvanoplastia, lo que conlleva elevados costes de desmontaje/reelaboración y un aumento de las tasas de chatarra. |
Ventajas de la automatización robótica
Robotic polishing cells—typically a robot holding the workpiece against stationary polishing machines, a layout detailed in our robotic polishing machine guide—provide a systematic solution:
| Dimensión de comparación | Pulido manual | Pulido robotizado | Mejora |
| Eficacia del mecanizado | Depende de la resistencia | Ciclo estable continuo | Steadily higher output |
| Rendimiento de la primera pasada | Typically high eighties | High nineties, stable | Reduce drásticamente los costes de reelaboración |
| Consistencia del contorno | Deficiente, propenso a la deformación | Repeatable contour fidelity | Preserves the industrial design |
| Utilización de consumibles | Gran cantidad de residuos | Compensación automática del desgaste | Longer wheel life |
Principales ventajas:
- Programación fuera de línea (OLP): Directly import the 3D CAD model of the faucet. The software automatically generates complex curved polishing paths, letting the robot reach the gooseneck dead corners humans struggle with.
- Compensación del desgaste de los consumibles: As the buffing wheel shrinks from use, the system senses this via current torque or laser distance measurement, automatically adjusting the robot’s pushing force or TCP position to keep the polishing effect constant from start to finish.
- Convertir la “artesanía” en “datos”: La experiencia del maestro se solidifica en programas robotizados, eliminando por completo la dependencia de la empresa de mano de obra cualificada específica.
Flujo de trabajo automatizado del proceso de pulido
A brass faucet travels through eight stages inside the cell, from jig loading to final inspection. Polishing is a progressive refinement process, and the heart of it is the multi-stage grinding and buffing of steps 02-04, where different abrasive media progressively lower surface roughness.
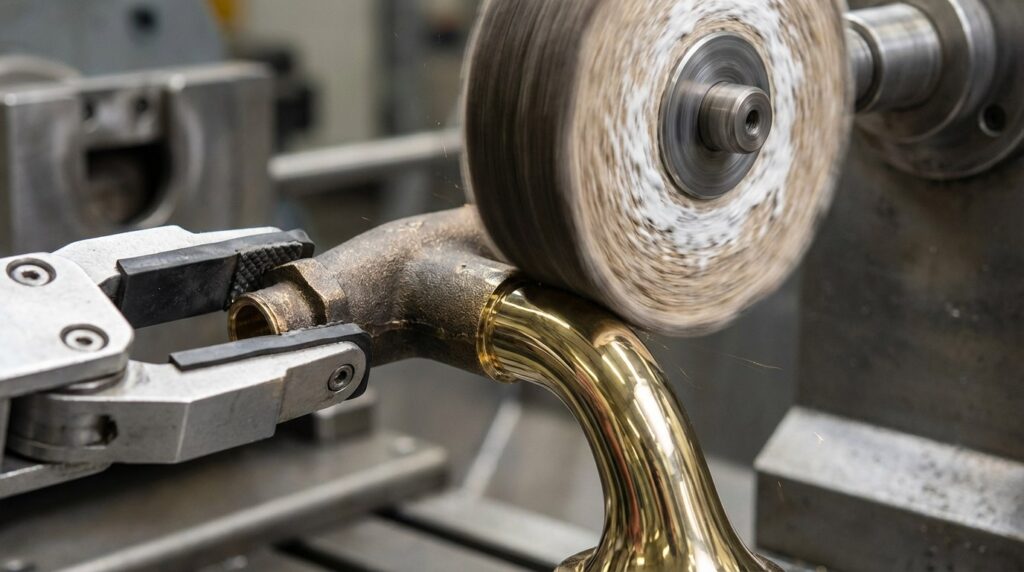
Flujo completo del proceso
| Proceso | Nombre del proceso | Equipamiento | Consumibles | Tiempo | Precisión / Finalidad |
| 01 | Carga de la plantilla | Plantilla de cambio rápido personalizada + Robot | - | 10s | Gives repeatable positioning accuracy |
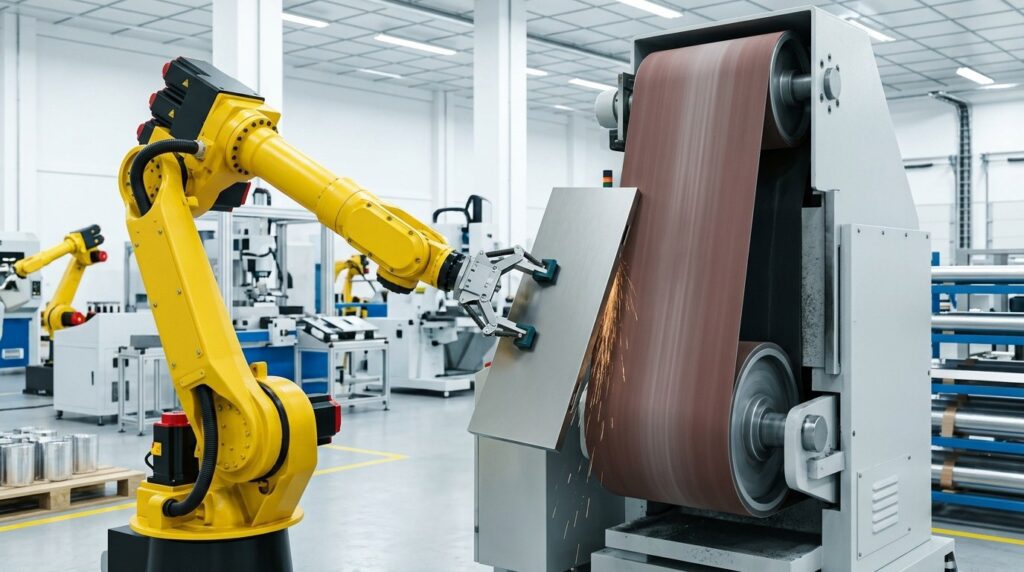
| 02 | Lijado con banda | Robot + Lijadora de banda | Banda de alúmina/SiC | 60s | Elimina las líneas de expresión y los poros profundos |
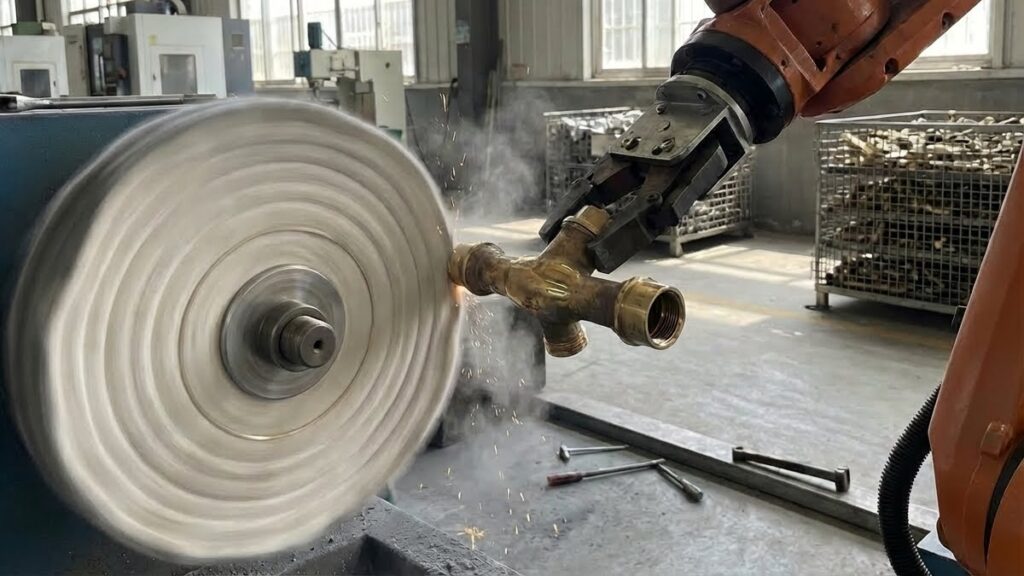
| 03 | Pulido de sisal | Robot + Husillo de pulido | Disco de sisal + compuesto de corte | 90s | Elimina las líneas de lijado, aplana las curvas |
| 04 | Pulido con tela | Robot + Husillo de pulido | Rueda de algodón + Compuesto de alto brillo | 80s | Logra un brillo de espejo Ra<0,1 |
| 05 | Limpieza por ultrasonidos | Línea ultrasónica automática | Desparafinante | 120s | Elimina la cera persistente en lo más profundo de los poros |
| 06 | Enjuague con agua pura | Cabina de lavado por pulverización | Agua desionizada | 40s | Elimina residuos químicos |
| 07 | Secado por aire caliente | Horno túnel | - | 60s | Evita la oxidación y las manchas de agua |
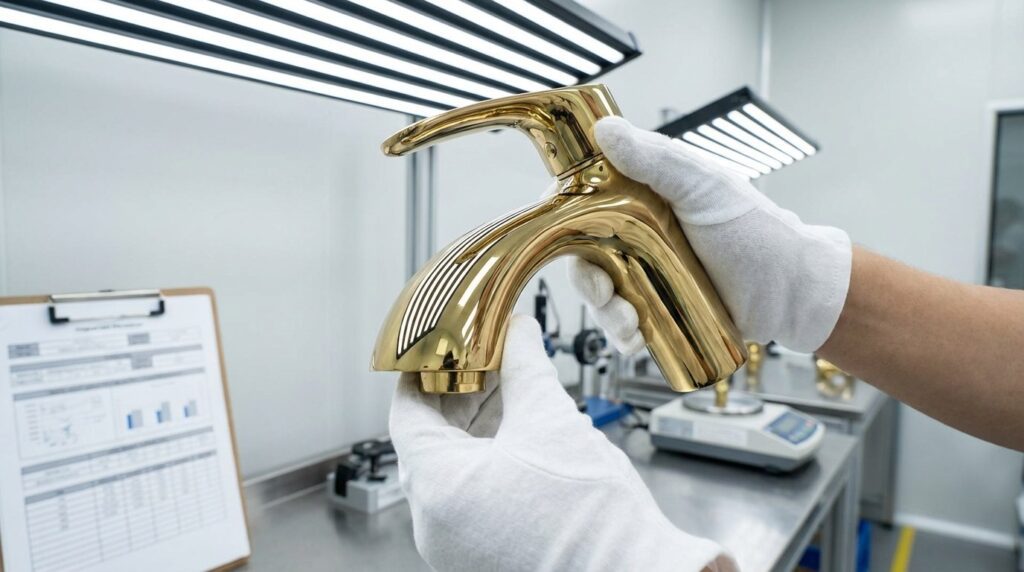
| 08 | Inspección | Lámpara de inspección de tiras de cebra | - | 30s | Comprobación visual de la consistencia, paso al chapado |
Descripciones de procesos para grifos de latón
Paso 1: Carga de la plantilla
Propósito: Fije la pieza fundida de latón bruto en la pinza del robot.
Puntos clave: Normalmente utiliza las roscas internas de entrada de agua como punto de referencia de la ubicación de expansión, evitando cualquier interferencia del accesorio con las superficies externas que necesitan pulido.
Paso 2: Lijado con banda
Propósito: Aplane rápidamente las líneas de separación prominentes y los defectos de fundición más profundos.
Puntos clave: El robot sujeta el grifo y lo presiona contra una rueda de contacto flotante de una lijadora de banda, aprovechando la flexibilidad de la banda para ajustarse a grandes curvas.
Paso 3: Pulido con sisal (prepulido)
Propósito: Elimina los arañazos lineales dejados por la banda de lijado, aplanando aún más la superficie para prepararla para la coloración.
Puntos clave: Combinado con un sistema automático de pulverización de compuesto que aplica regularmente compuesto líquido grueso a la rueda de sisal de alta velocidad. El robot ejecuta complejas trayectorias interpoladas en 6 ejes para garantizar que la rueda barre todas las esquinas muertas.
Paso 4: Pulido con paño (acabado espejo)
Propósito: El tratamiento final de “coloración” de la superficie para conseguir un estándar de espejo listo directamente para el baño galvánico.
Puntos clave: Utiliza ruedas de tela de algodón extremadamente suaves y compuestos de alto brillo. El robot debe controlar la fuerza de contacto para evitar una acumulación excesiva de temperatura que podría chamuscar (amarillear) la superficie de latón.
Paso 5: Desparafinado por ultrasonidos
Propósito: Los compuestos de pulido (cera) penetran en poros diminutos a altas temperaturas y son extremadamente difíciles de limpiar una vez solidificados. Deben eliminarse por completo mediante vibración ultrasónica a alta temperatura.
Paso 6: Aclarado con agua pura
Propósito: El aclarado en varias fases con agua desionizada (DI) garantiza que la superficie del sustrato esté completamente limpia, sin ningún medio que afecte a la adherencia de la galvanoplastia.
Paso 7: Secado con aire caliente
Propósito: Seque rápidamente la humedad para evitar que la superficie de latón activado se oxide rápidamente y se decolore con el aire.
Paso 8: Inspección
Propósito: Inspeccione la calidad del pulido bajo una iluminación específica de cebra para asegurarse de que no existen zonas sin brillo, poros ni deformaciones.
Retos y soluciones de mecanizado
Reto 1: Programar curvas complejas de forma libre lleva mucho tiempo
Problema:
- Los grifos presentan curvas vanguardistas y siempre cambiantes. Utilizar un teach pendant tradicional para registrar manualmente los puntos de un nuevo producto puede llevar de 2 a 3 días.
- Las trayectorias programadas manualmente no suelen ser lo suficientemente suaves, por lo que es fácil que se produzcan marcas (quemaduras) en las transiciones de las curvas.
Solución:
- Introducir el software de programación fuera de línea (OLP).
- Los ingenieros importan el modelo CAD 3D a un PC. El software calcula automáticamente las normales de la superficie y genera sendas suaves. Tras las comprobaciones virtuales de interferencias, se envía directamente al robot.
- Resultado: El tiempo de cambio de nuevos productos se reduce de días a horas, y la suavidad del recorrido alcanza la perfección, eliminando por completo las marcas de permanencia.
Reto 2: Puntos perdidos debido al encogimiento de los discos de pulido
Problema:
- Las ruedas de tela y sisal son consumibles; sus diámetros disminuyen continuamente durante el pulido. Si el robot mantiene su trayectoria original, no alcanzará la pieza, lo que provocará puntos sin pulir.
Solución:
- Implantar sistemas inteligentes de compensación del desgaste de los consumibles.
- Opción A: realimentación de corriente. Cuando la rueda se contrae y la fuerza de contacto disminuye, la corriente del motor del husillo disminuye; el robot avanza automáticamente hacia la rueda para compensar.
- Opción B: Medición láser. Un sensor láser mide periódicamente el diámetro de la rueda en tiempo real, actualizando dinámicamente el punto central de la herramienta (TCP) del robot.
- Resultado: Garantiza que la primera pieza y la última (al final de la vida útil de la rueda) tengan 100% idéntica calidad de pulido.
Application Scenario
Project Profile
Project profile: a European sanitary hardware OEM specializing in geometric, minimalist brass faucets.
Retos técnicos
- Las superficies planas de los diseños minimalistas ponen a prueba las habilidades de pulido; el pulido manual redondea fácilmente las esquinas geométricas afiladas (destruyendo la intención del diseño).
- La estricta normativa medioambiental y laboral local dio un ultimátum al taller: cerrar o automatizar por completo.
- Required post-plating yield to stabilize in the high nineties.
La solución
| Artículo | Configuración |
| Pieza de trabajo | Grifo geométrico minimalista de latón para lavabo |
| Material | Latón fundido de gran pureza |
| Equipamiento | 2 robots coordinados de 6 ejes + pulidoras de pedestal de 4 estaciones |
| Core Tech | OLP + Autocompensación láser + Sistema Auto Liquid Compound |
| Proceso | Recoger -> Cinturón Arena -> Sisal Pulido Plano -> Paño Pulido |
| Duración del ciclo | 3,5 minutos / pieza (dos robots alternándose) |
Resultados de la aplicación
- Labor: One robotic cell covers the output of several highly paid manual polishers.
- Quality: The sharp geometric edges designers demand are preserved piece after piece, and plating substrate yield climbs from the low eighties—typical of manual lines—into the high nineties and stays there.
- Funcionamiento conforme: Las celdas totalmente cerradas combinadas con una captación de polvo de alta eficiencia resolvieron por completo los problemas de cumplimiento de la normativa medioambiental de los talleres.
- Producción flexible: Using OLP software, the client now easily introduces several new product designs into automated mass production each month.
PREGUNTAS FRECUENTES
P1: ¿Puede el pulido robotizado sustituir por completo a la mano de obra humana?
A: Para más de 95% de superficies estándar, los robots no sólo sustituyen a la mano de obra humana, sino que lo hacen mejor y de forma más uniforme. Sin embargo, en el caso de recovecos internos extremadamente complicados y profundos, las limitaciones físicas del tamaño de las ruedas pueden impedir un acceso completo. La práctica estándar del sector es: el robot se encarga de la mayor parte del pulido, mientras que un operario realiza un rápido retoque manual en las esquinas muertas microscópicas, lo que ya ahorra enormes costes de mano de obra.
P2: ¿Cuál es la ventaja de un sistema automático de compuestos frente a la aplicación manual?
A: In manual polishing, workers press solid wax bars against the wheel by feel, leading to fluctuating cutting forces and compound buildup in workpiece crevices. Automatic liquid compound systems use programmable dosing pumps to spray exact amounts of polishing fluid onto the wheel at set intervals. This keeps abrasive distribution even, improves surface consistency, and makes ultrasonic dewaxing much easier.
P3: ¿Cómo deben diseñarse las instalaciones para grifos de formas diferentes?
A: La práctica estándar de la industria sanitaria es la “Fijación por expansión de interferencia cero”. Utilizamos las roscas de entrada de agua internas ocultas o los orificios de montaje en la base del grifo, utilizando mandriles de expansión neumáticos para sujetar la pieza desde el interior. Esto expone 100% de las superficies cosméticas externas a las ruedas de pulido, lo que permite un pulido de cobertura completa en una sola configuración.
P4: ¿Cuál es el rendimiento de la inversión (ROI) típico de este sistema?
A: Teniendo en cuenta el ahorro en salarios de trabajadores cualificados, la drástica reducción de los costes de reprocesamiento del metalizado y una vida útil de los consumibles aproximadamente 20% más larga, el retorno de la inversión de una célula robotizada de pulido de grifos con una producción de alta intensidad en dos turnos suele ser de entre 12 y 18 meses.
Conclusión
El tratamiento superficial de los grifos de latón con un sistema robotizado de pulido multietapa, combined with offline programming and intelligent wear compensation, can break the reliance on skilled manual polishers. With stable cycle times of 3-5 minutes per piece, it is the practical route for sanitary hardware enterprises to lift electroplating yields and meet environmental and labor requirements. The same architecture extends to other forged brass plumbing parts—our shower head robotic polishing solution covers the free-form curve case.
High plating rework, a shrinking pool of polishers and curves that defeat every trainee are exactly the problems a robotic faucet cell absorbs. Our engineering team can take your product from CAD model to proof-of-concept samples and on to automated deployment—see the case study library for reference projects.