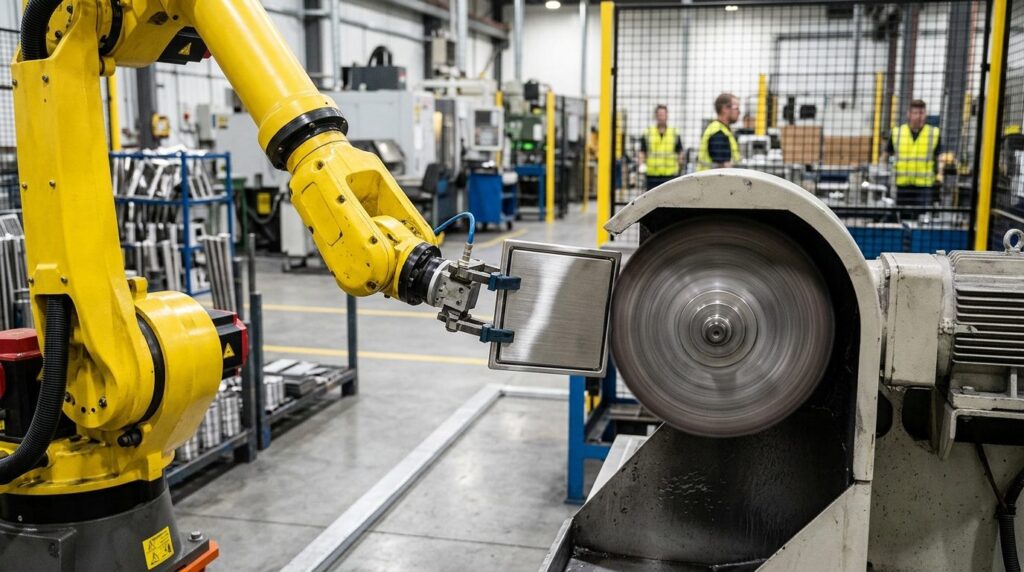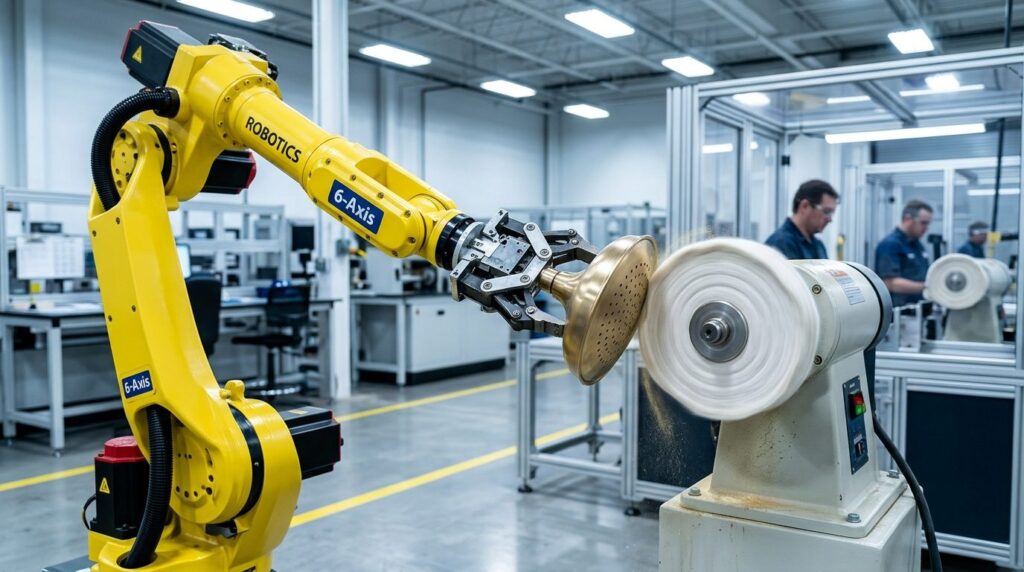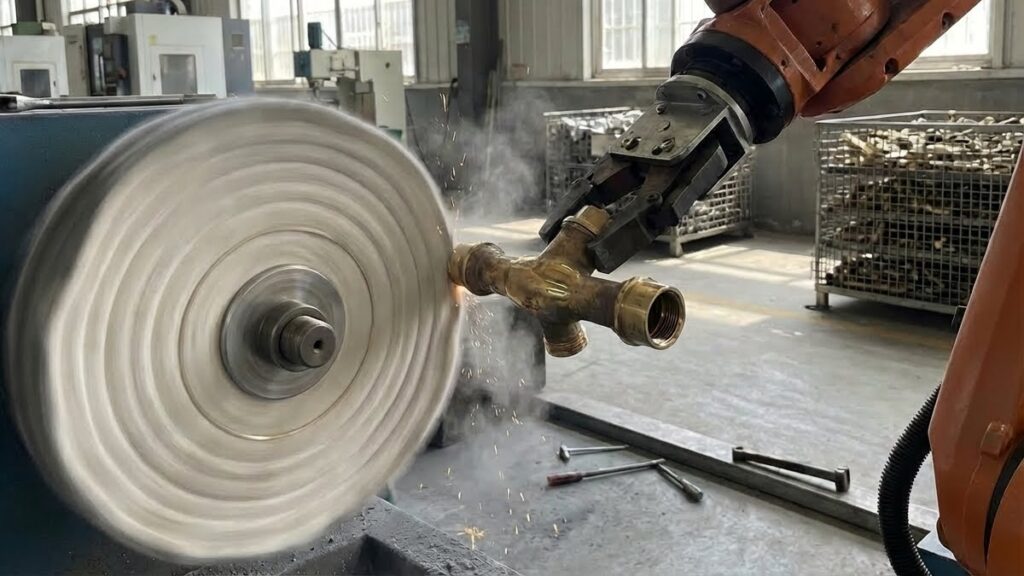
La qualità di lucidatura directly determines the yield rate of the subsequent electroplating process and the final cosmetic appearance of plumbing hardware products. Built around the day-to-day pain points of sanitary hardware plants, this guide examines the technologies that make automated brass faucet polishing work. We cover process comparisons (manual vs. robotic), the application of Offline Programming (OLP) technology, the breakdown of multi-stage buffing processes, and consumable wear compensation strategies. Through detailed technical data and real-world production cases, we demonstrate how automated polishing breaks the “labor shortage” dilemma and achieves the optimal balance between plating substrate quality and production efficiency.
Che cos'è un rubinetto in ottone?
Il rubinetto in ottone è un componente fondamentale delle cucine e dei bagni di alto livello, responsabile principalmente del controllo e della miscelazione del flusso d'acqua. Per ottenere resistenza alla corrosione ed eccellenti effetti decorativi, il corpo in ottone, dopo la fusione e la lavorazione, deve essere sottoposto a una lucidatura superficiale estremamente rigorosa prima della cromatura o nichelatura finale.
Scenari di applicazione per il rubinetto in ottone
Le rubinetterie in ottone sono ampiamente utilizzate nei sistemi di balneazione per edifici residenziali e commerciali. Poiché si rivolgono direttamente al consumatore finale, hanno “attributi cosmetici” estremamente elevati.
- Bagni per hotel e residenze di alto livello: Richiede una perfetta riflessione a specchio. La superficie non deve presentare assolutamente increspature da acqua, fori di sabbia o punti di lucidatura mancanti.
- Rubinetti miscelatori per lavello: I progetti includono spesso becchi a collo d'oca di grandi dimensioni, rendendo estremamente difficile per gli strumenti di lucidatura conformarsi perfettamente a tutte le curve.
Tutte le applicazioni richiedono una tolleranza zero per la “qualità del substrato preplaccatura”. Il processo galvanico non nasconde i difetti, ma anzi decuplica i graffi microscopici o le irregolarità lasciate dalla fase di lucidatura.
Caratteristiche strutturali per il rubinetto in ottone
- Curve 3D a forma libera estremamente complesse: Contiene numerose curve aerodinamiche continue, curve a gomito e rientranze, prive di superfici piane geometriche standard.
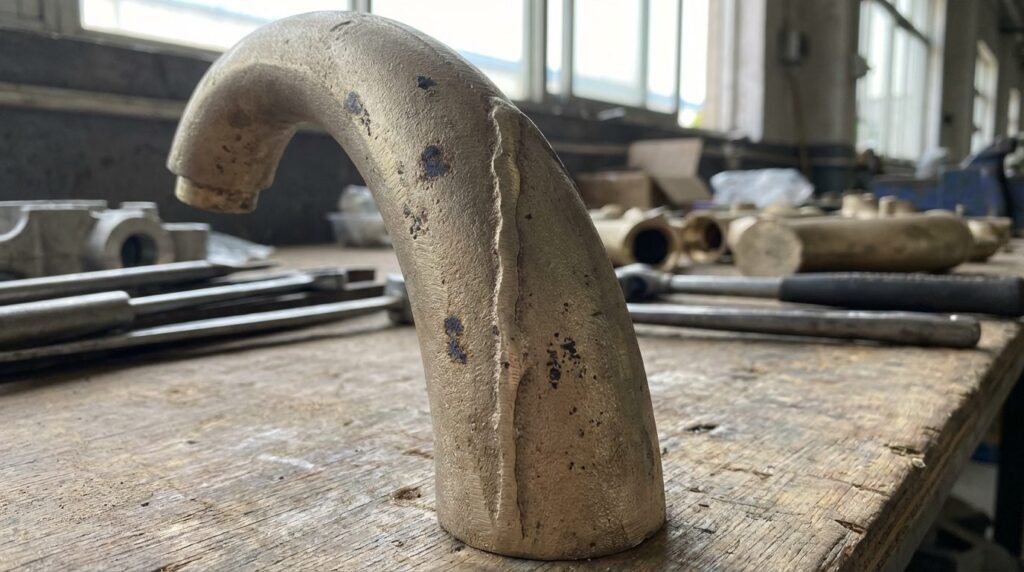
- Porosità della colata e linee di separazione: Dopo la colata in sabbia o la pressofusione per gravità, sulla superficie rimangono micropori e linee di separazione a gradini.
- Caratteristiche del materiale: L'ottone (tipicamente Cu59) è relativamente morbido. Una lucidatura eccessiva può facilmente causare la deformazione del pezzo o la perdita dei contorni del progetto.
- Qualità della superficie: Deve raggiungere una rugosità a livello di specchio di Ra 0,05 - 0,1 per fornire un substrato impeccabile per la galvanica.
Caratteristiche principali della lucidatura dei rubinetti
Caratteristiche principali:
- Alta lucentezza: La superficie deve essere priva di graffi, segni di attrito e zone morte non lucidate.
- Fedeltà del contorno: La post-lucidatura deve mantenere le linee guida originali del design industriale; gli spigoli vivi non possono andare persi a causa di un'eccessiva molatura.
- Rendimento estremamente elevato: Reworking electroplated parts in the sanitary industry is highly expensive; the first-pass polishing yield must reach the high nineties.
Parametri tecnici per la lucidatura del rubinetto d'ottone
| Articolo | Intervallo dei parametri | Note |
| Grana del nastro abrasivo | P120 - P400 | Elimina le linee di demarcazione e i pori profondi |
| Velocità della ruota Sisal | 1500 - 2500 giri/min. | Utilizzato con il composto da taglio per una media asportazione di materiale |
| Panno Velocità delle ruote | 1800 - 3000 giri/min. | Utilizzato per la lucidatura finale del colore a specchio |
| Rugosità post-lucidatura | Ra < 0,1 | Soddisfa gli standard di galvanizzazione diretta |
| Tempo di ciclo di produzione | 3 - 5 minuti | Dipende dalle dimensioni della rubinetteria e dalla complessità della curva |
Perché la lucidatura robotica è preferibile per le rubinetterie in ottone?
Punti dolenti della lucidatura manuale convenzionale
Quando si opera manualmente davanti a un tornio per la lucidatura, le fabbriche di sanitari devono affrontare sfide impegnative:
| Punto dolente | Problema specifico | Impatto |
| Gravi rischi per la salute sul lavoro | La lucidatura genera enormi quantità di polvere di ottone, fibre di tessuto e fumi di composti. | Alto rischio di pneumoconiosi. È un lavoro ad alto rischio che le giovani generazioni rifiutano di fare. |
| Estrema dipendenza dalla manodopera specializzata | Gli angoli di applicazione della forza e il tempo di sosta su curve complesse si basano interamente sulla “memoria muscolare” del maestro. | Se il personale se ne va, la produzione si ferma. La formazione di personale inesperto richiede molti mesi. |
| Resa galvanica instabile | L'affaticamento del lavoratore porta a una pressione di lucidatura non uniforme, causando increspature o punti mancanti. | I difetti vengono scoperti dopo la placcatura, con conseguenti alti costi di sverniciatura/rilavorazione e un'impennata dei tassi di scarto. |
Vantaggi dell'automazione robotica
Robotic polishing cells—typically a robot holding the workpiece against stationary polishing machines, a layout detailed in our robotic polishing machine guide—provide a systematic solution:
| Dimensione di confronto | Lucidatura manuale | Lucidatura robotizzata | Miglioramento |
| Efficienza di lavorazione | Dipende dalla resistenza | Ciclo continuo e stabile | Steadily higher output |
| Rendimento al primo passaggio | Typically high eighties | High nineties, stable | Riduce drasticamente i costi di rilavorazione della placcatura |
| Consistenza del contorno | Scarso, soggetto a deformazioni | Repeatable contour fidelity | Preserves the industrial design |
| Utilizzo dei materiali di consumo | Rifiuti elevati | Compensazione automatica dell'usura | Longer wheel life |
Vantaggi principali:
- Programmazione offline (OLP): Directly import the 3D CAD model of the faucet. The software automatically generates complex curved polishing paths, letting the robot reach the gooseneck dead corners humans struggle with.
- Compensazione dell'usura dei materiali di consumo: As the buffing wheel shrinks from use, the system senses this via current torque or laser distance measurement, automatically adjusting the robot’s pushing force or TCP position to keep the polishing effect constant from start to finish.
- Trasformare il “mestiere” in “dati”: L'esperienza del master viene consolidata in programmi robotici, eliminando completamente la dipendenza dell'impresa da manodopera specializzata specifica.
Flusso di lavoro automatizzato del processo di lucidatura
A brass faucet travels through eight stages inside the cell, from jig loading to final inspection. Polishing is a progressive refinement process, and the heart of it is the multi-stage grinding and buffing of steps 02-04, where different abrasive media progressively lower surface roughness.
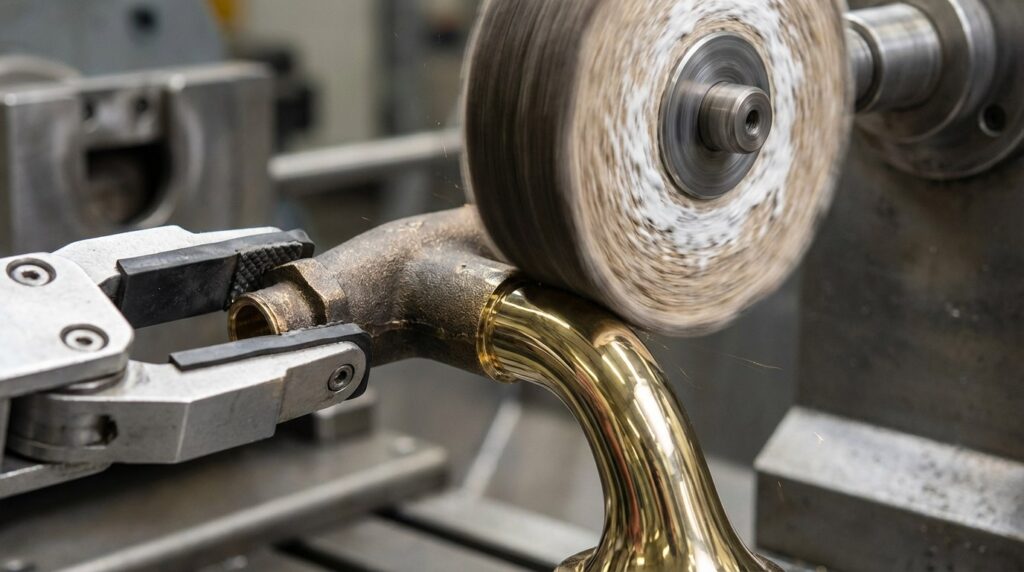
Flusso di processo completo
| Processo | Nome del processo | Attrezzatura | Consumabile | Tempo | Precisione / Scopo |
| 01 | Caricamento della dima | Dima a cambio rapido personalizzata + robot | - | 10s | Gives repeatable positioning accuracy |
| 02 | Levigatura a nastro | Robot + levigatrice a nastro | Nastro in allumina/SiC | 60s | Rimuove le linee di fusione e i pori profondi |
| 03 | Raschiatura del Sisal | Robot + mandrino di lucidatura | Disco Sisal + composto da taglio | 90s | Rimuove le linee di levigatura, appiattisce le curve |
| 04 | Lucidatura con panno | Robot + mandrino di lucidatura | Ruota di cotone + mescola lucida | 80s | Raggiunge una lucentezza a specchio Ra<0,1 |
| 05 | Pulizia a ultrasuoni | Linea automatica a ultrasuoni | Agente decerante | 120s | Rimuove la cera ostinata in profondità nei pori |
| 06 | Risciacquo con acqua pura | Lavaggio a spruzzo della cabina | Acqua DI | 40s | Rimuove i residui chimici |
| 07 | Essiccazione ad aria calda | Forno a tunnel | - | 60s | Previene l'ossidazione e le macchie d'acqua |
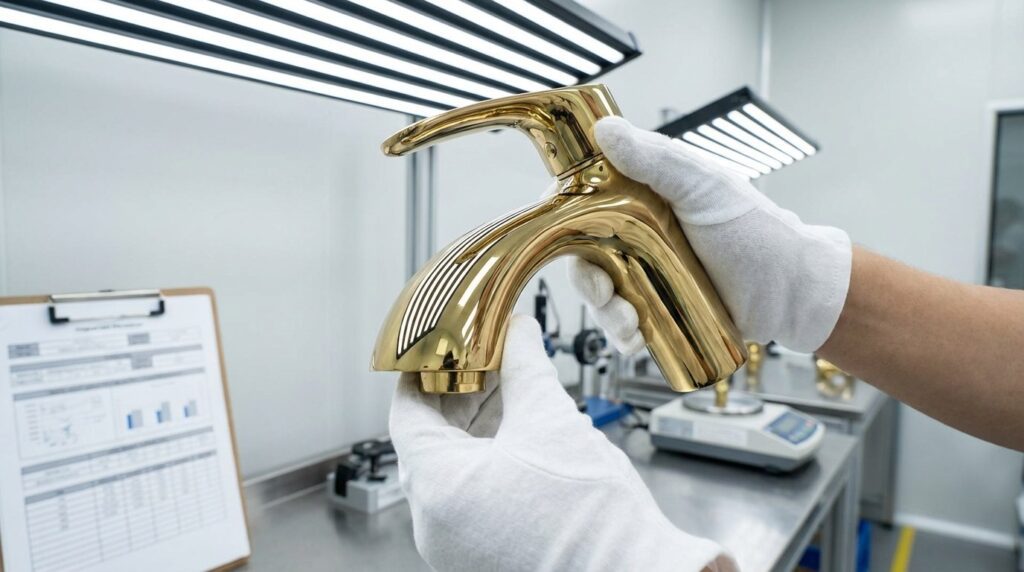
| 08 | Ispezione | Luce di ispezione a strisce Zebra | - | 30s | Controllo visivo della consistenza, passaggio alla placcatura |
Descrizioni del processo per rubinetti in ottone
Fase 1: caricamento della dima
Scopo: Fissare la fusione di ottone grezzo sulla pinza del robot.
Punti chiave: In genere utilizza la filettatura interna dell'ingresso dell'acqua come punto di riferimento per l'espansione, evitando qualsiasi interferenza del dispositivo con le superfici esterne da lucidare.
Fase 2: levigatura a nastro
Scopo: Appiattisce rapidamente le linee di demarcazione evidenti e i difetti di fusione più profondi.
Punti chiave: Il robot tiene il rubinetto e lo preme contro una ruota di contatto flottante su una levigatrice a nastro, sfruttando la flessibilità del nastro per conformarsi grossolanamente alle curve più ampie.
Fase 3: lucidatura con Sisal (pre-lucidatura)
Scopo: Elimina i graffi lineari lasciati dal nastro abrasivo, appiattendo ulteriormente la superficie per prepararla alla colorazione.
Punti chiave: Abbinato a un sistema automatico di spruzzatura della mescola che applica regolarmente la mescola liquida grossolana alla ruota in sisal ad alta velocità. Il robot esegue percorsi complessi interpolati su 6 assi per garantire che la ruota spazzi ogni angolo morto.
Fase 4: lucidatura con panno (finitura a specchio)
Scopo: Trattamento finale di “colorazione” della superficie per ottenere uno standard a specchio pronto per il bagno galvanico.
Punti chiave: Utilizza ruote in panno di cotone estremamente morbide e mescole ad alta lucentezza. Il robot deve controllare la forza di contatto per evitare un eccessivo accumulo di temperatura che potrebbe bruciare (ingiallire) la superficie dell'ottone.
Fase 5: deceratura a ultrasuoni
Scopo: I composti di lucidatura (cera) penetrano nei pori più piccoli a caldo e sono estremamente difficili da pulire una volta solidificati. Devono essere completamente rimossi con vibrazioni a ultrasuoni ad alta temperatura.
Fase 6: Risciacquo con acqua pura
Scopo: Il risciacquo in più fasi con acqua deionizzata (DI) assicura che la superficie del substrato sia completamente nuda, senza che alcun mezzo influisca sull'adesione galvanica.
Fase 7: Asciugatura ad aria calda
Scopo: Asciugare rapidamente l'umidità per evitare che la superficie dell'ottone attivato si ossidi rapidamente e si scolorisca all'aria.
Fase 8: ispezione
Scopo: Ispezionare la qualità della lucidatura con un'illuminazione zebrata specifica per verificare che non vi siano aree opache, pori o deformazioni.
Sfide e soluzioni di lavorazione
Sfida 1: la programmazione di curve a forma libera complesse richiede tempo
Problema:
- I rubinetti sono caratterizzati da curve all'avanguardia e in continua evoluzione. L'utilizzo di un teach pendant tradizionale per registrare manualmente i punti di un nuovo prodotto potrebbe richiedere 2-3 giorni.
- I tracciati tracciati manualmente spesso non sono sufficientemente lisci e causano facilmente segni di sosta (bruciature) nelle transizioni tra le curve.
Soluzione:
- Introdurre il software di programmazione offline (OLP).
- Gli ingegneri importano il modello CAD 3D in un PC. Il software calcola automaticamente le norme delle superfici e genera percorsi utensile uniformi. Dopo i controlli virtuali delle interferenze, viene inviato direttamente al robot.
- Risultato: I tempi di cambio dei nuovi prodotti si riducono da giorni a ore e la scorrevolezza del percorso raggiunge la perfezione, eliminando completamente i segni di sosta.
Sfida 2: Punti mancanti a causa del restringimento delle mole di lucidatura
Problema:
- Le ruote in panno e sisal sono materiali di consumo; il loro diametro diminuisce continuamente durante la lucidatura. Se il robot mantiene la sua traiettoria originale, non riuscirà a raggiungere il pezzo in lavorazione, causando punti non lucidati.
Soluzione:
- Implementazione di sistemi intelligenti di compensazione dell'usura dei materiali di consumo.
- Opzione A: Feedback di corrente. Quando la ruota si restringe e la forza di contatto diminuisce, la corrente del motore del mandrino diminuisce; il robot avanza automaticamente verso la ruota per compensare.
- Opzione B: Misura laser. Un sensore laser misura periodicamente il diametro della ruota in tempo reale, aggiornando dinamicamente il punto centrale del robot (TCP).
- Risultato: Garantisce che il primo e l'ultimo pezzo (alla fine della vita della ruota) abbiano 100% la stessa qualità di lucidatura.
Application Scenario
Project Profile
Project profile: a European sanitary hardware OEM specializing in geometric, minimalist brass faucets.
Sfide tecniche
- Le superfici piatte dei progetti minimalisti mettono a dura prova le capacità di lucidatura; la lucidatura manuale arrotonda facilmente gli spigoli geometrici (distruggendo l'intento progettuale).
- Le norme locali estremamente severe in materia di ambiente e lavoro hanno posto all'officina un ultimatum: chiudere o automatizzare completamente.
- Required post-plating yield to stabilize in the high nineties.
La soluzione
| Articolo | Configurazione |
| Pezzo in lavorazione | Rubinetto geometrico minimalista per lavabo in ottone |
| Materiale | Ottone fuso di elevata purezza |
| Attrezzatura | 2 robot coordinati a 6 assi + lucidatrici a piedistallo a 4 stazioni |
| Core Tech | OLP + autocompensazione laser + sistema di autocompensazione dei liquidi |
| Processo | Pick up -> Belt Sand -> Sisal Flat Polish -> Cloth Buff |
| Tempo di ciclo | 3,5 minuti / pezzo (due robot si alternano) |
Risultati dell'implementazione
- Labor: One robotic cell covers the output of several highly paid manual polishers.
- Quality: The sharp geometric edges designers demand are preserved piece after piece, and plating substrate yield climbs from the low eighties—typical of manual lines—into the high nineties and stays there.
- Funzionamento conforme: Le celle completamente chiuse, combinate con una raccolta delle polveri ad alta efficienza, hanno risolto completamente i problemi di conformità ambientale dell'officina.
- Produzione flessibile: Using OLP software, the client now easily introduces several new product designs into automated mass production each month.
FAQ
D1: La lucidatura robotizzata può sostituire completamente il lavoro umano?
A: Per oltre 95% di superfici standard, i robot non solo sostituiscono il lavoro umano, ma lo fanno in modo migliore e più costante. Tuttavia, per gli incavi interni estremamente complicati e profondi, i limiti fisici delle dimensioni delle ruote potrebbero impedire un accesso completo. La prassi standard del settore è: il robot gestisce la maggior parte della lucidatura, mentre un operatore esegue un rapido ritocco manuale su angoli morti microscopici, il che consente già di risparmiare enormi costi di manodopera.
D2: Qual è il vantaggio di un sistema di compound automatico rispetto all'applicazione manuale?
A: In manual polishing, workers press solid wax bars against the wheel by feel, leading to fluctuating cutting forces and compound buildup in workpiece crevices. Automatic liquid compound systems use programmable dosing pumps to spray exact amounts of polishing fluid onto the wheel at set intervals. This keeps abrasive distribution even, improves surface consistency, and makes ultrasonic dewaxing much easier.
D3: Come devono essere progettati gli apparecchi per rubinetti di forma diversa?
A: La pratica standard dell'industria sanitaria è il “fissaggio a espansione senza interferenze”. Utilizziamo le filettature interne nascoste dell'ingresso dell'acqua o i fori di montaggio alla base del rubinetto, utilizzando mandrini pneumatici a espansione per afferrare il pezzo dall'interno. Questo espone 100% delle superfici cosmetiche esterne alle mole di lucidatura, consentendo una lucidatura a copertura totale in un'unica configurazione.
D4: Qual è il tipico ritorno sull'investimento (ROI) per questo sistema?
A: Considerando i risparmi sugli stipendi degli operai specializzati, la drastica riduzione dei costi di rilavorazione della placcatura e la maggiore durata dei materiali di consumo, il ROI di una cella di lucidatura robotizzata per rubinetti con una produzione ad alta intensità su due turni è in genere compreso tra 12 e 18 mesi.
Conclusione
Il trattamento superficiale delle rubinetterie in ottone con l'ausilio di un sistema robotizzato di lucidatura automatica multistadio, combined with offline programming and intelligent wear compensation, can break the reliance on skilled manual polishers. With stable cycle times of 3-5 minutes per piece, it is the practical route for sanitary hardware enterprises to lift electroplating yields and meet environmental and labor requirements. The same architecture extends to other forged brass plumbing parts—our shower head robotic polishing solution covers the free-form curve case.
High plating rework, a shrinking pool of polishers and curves that defeat every trainee are exactly the problems a robotic faucet cell absorbs. Our engineering team can take your product from CAD model to proof-of-concept samples and on to automated deployment—see the case study library for reference projects.