品質 研磨 directly determines the yield rate of the subsequent electroplating process and the final cosmetic appearance of plumbing hardware products. Built around the day-to-day pain points of sanitary hardware plants, this guide examines the technologies that make automated brass faucet polishing work. We cover process comparisons (manual vs. robotic), the application of Offline Programming (OLP) technology, the breakdown of multi-stage buffing processes, and consumable wear compensation strategies. Through detailed technical data and real-world production cases, we demonstrate how automated polishing breaks the “labor shortage” dilemma and achieves the optimal balance between plating substrate quality and production efficiency.
真鍮の蛇口とは?
真鍮の蛇口は、主に水流を制御し、混合するための高級キッチンやバスルーム施設の中核部品です。耐食性と優れた装飾効果を実現するため、真鍮本体は鋳造と機械加工の後、最終的なクロムメッキまたはニッケルメッキの前に非常に厳しい表面研磨を受けなければなりません。.
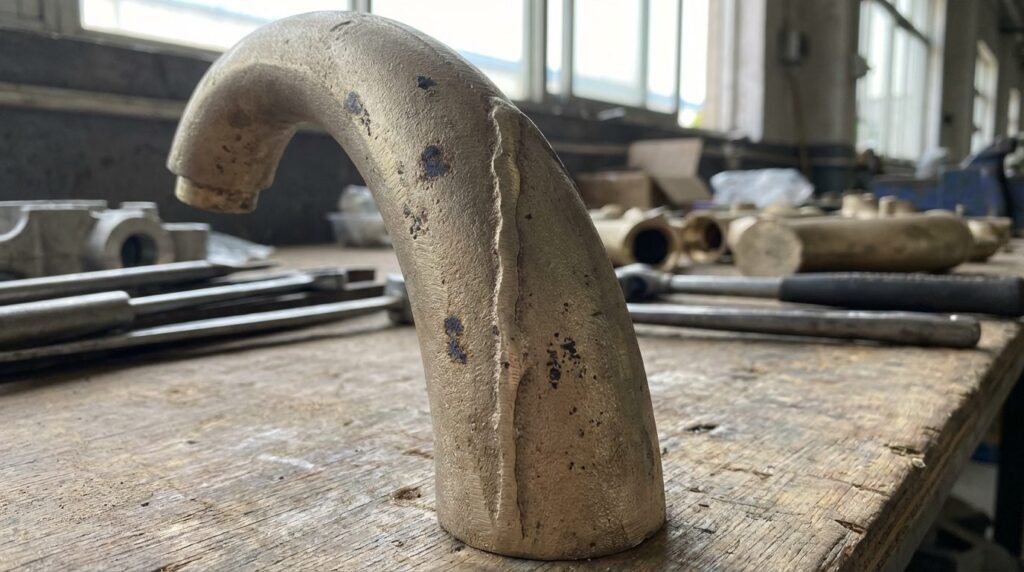
真鍮製蛇口の使用例
真鍮製の水栓金具は、住宅や商業施設の入浴システムに広く使用されている。最終消費者と直接対面するため、非常に高い「外観特性」を備えています。.
- 高級ホテル&住宅用バスルーム:完全な鏡面反射が必要。表面には、水紋、砂穴、研磨ミスが全くないこと。.
- キッチンシンク混合栓:デザインにはしばしば大きな弧を描くグースネックの注ぎ口があり、研磨工具をすべてのカーブに完璧に適合させるのは極めて困難です。.
すべての用途において、「めっき前の下地品質」に対するゼロ・トレランスが要求されます。電気メッキ工程はキズを隠すのではなく、むしろ研磨段階で残った微細なキズやムラを10倍に拡大します。.
真鍮製蛇口の構造特性
- 極めて複雑な3D自由曲線:標準的な幾何学的平面を欠き、連続した流線型の曲線、鋭い屈曲、凹みを多数含む。.
- 鋳巣とパーティングライン:砂型鋳造や重力ダイカストでは、表面に微細な気孔や段差が残る。.
- 素材特性:真鍮(一般的にCu59)は比較的柔らかい。過剰な研磨は、ワークピースの変形や設計輪郭の損失を引き起こしやすくなります。.
- 表面品質:Ra0.05~0.1の鏡面レベルの粗さを達成し、電気めっきのための完璧な下地を提供する必要がある。.
蛇口研磨の主な特徴
主な特徴:
- ハイグロス:表面には傷、ドローマーク、研磨されていないデッドゾーンがないこと。.
- 輪郭の忠実度:研磨後は、元の工業デザインの流線形を維持しなければならない。過研磨によってシャープなエッジが失われることがあってはならない。.
- 極めて高い利回り: Reworking electroplated parts in the sanitary industry is highly expensive; the first-pass polishing yield must reach the high nineties.
真鍮水栓研磨の技術パラメーター
| 項目 | パラメータ範囲 | 備考 |
| サンディングベルト砥粒 | P120 - P400 | パーティングラインと深い毛穴を取り除く |
| サイザル麻ホイールスピード | 1500 - 2500 rpm | 中程度の材料除去にカッティングコンパウンドと併用 |
| クロス・ホイールスピード | 1800 - 3000 rpm | 最終的な鏡面カラーバフに使用 |
| 研磨後の粗さ | Ra < 0.1 | 直接電気めっき規格に適合 |
| 生産サイクルタイム | 3~5分 | 蛇口のサイズとカーブの複雑さによる |
真鍮水栓にロボット研磨が好まれる理由とは?
従来の手作業による研磨の問題点
研磨旋盤の前で手作業で作業する場合、衛生工場は厳しい課題に直面する:
| ペイン・ポイント | 特定の問題 | インパクト |
| 深刻な労働衛生上の危険 | 研磨は大量の真鍮粉、布の繊維、コンパウンドの煙を発生させる。. | じん肺のリスクが高い。若い世代がやりたがらない危険性の高い仕事だ。. |
| 熟練労働者への極端な依存 | 複雑なカーブにかかる力の角度と滞空時間は、すべてマスターの「筋肉記憶」に頼っている。. | 人材が辞めれば生産は止まる。新人のトレーニングには何カ月もかかる。. |
| 不安定な電気めっきの歩留まり | 作業者の疲労は研磨圧力の不均一を招き、波紋やミススポットの原因となる。. | 欠陥はメッキ後に発見され、高い剥離・再加工コストとスクラップ率の高騰につながる。. |
ロボット・オートメーションの利点
Robotic polishing cells—typically a robot holding the workpiece against stationary polishing machines, a layout detailed in our robotic polishing machine guide—provide a systematic solution:
| 比較寸法 | 手動研磨 | ロボット研磨 | 改善 |
| 加工効率 | スタミナによる | 連続安定サイクル | Steadily higher output |
| ファーストパス歩留まり | Typically high eighties | High nineties, stable | めっきの再加工コストを大幅に削減 |
| 輪郭の一貫性 | 貧弱、変形しやすい | Repeatable contour fidelity | Preserves the industrial design |
| 消耗品の利用 | 高廃棄物 | 自動摩耗補正 | Longer wheel life |
コアの利点:
- オフライン・プログラミング(OLP): Directly import the 3D CAD model of the faucet. The software automatically generates complex curved polishing paths, letting the robot reach the gooseneck dead corners humans struggle with.
- 自動消耗補償: As the buffing wheel shrinks from use, the system senses this via current torque or laser distance measurement, automatically adjusting the robot’s pushing force or TCP position to keep the polishing effect constant from start to finish.
- “クラフト ”を “データ ”に変える”:マスターの経験はロボットプログラムに組み込まれ、企業の特定技能労働者への依存を完全に排除する。.
自動化された研磨工程のワークフロー
A brass faucet travels through eight stages inside the cell, from jig loading to final inspection. Polishing is a progressive refinement process, and the heart of it is the multi-stage grinding and buffing of steps 02-04, where different abrasive media progressively lower surface roughness.
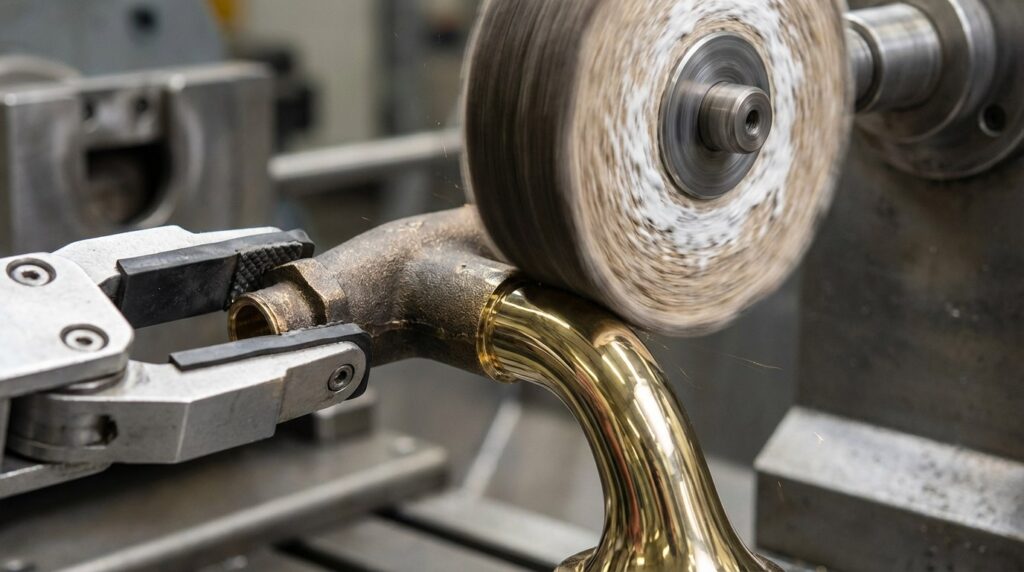
完全なプロセスフロー
| プロセス | プロセス名 | 設備 | 消耗品 | 時間 | 精度/目的 |
| 01 | 治具ローディング | カスタムクイックチェンジ治具+ロボット | - | 10s | Gives repeatable positioning accuracy |
| 02 | ベルトサンディング | ロボット+ベルトサンダー | アルミナ/SiCベルト | 60s | キャスティング・ラインと深い毛穴を取り除く |
| 03 | サイザル麻バフィング | ロボット+研磨スピンドル | サイザル麻ホイール+カッティングコンパウンド | 90s | サンディングラインを除去し、カーブをフラットにします。 |
| 04 | 布バフ | ロボット+研磨スピンドル | コットン・ホイール+ハイグロス・コンパウンド | 80s | Ra<0.1の鏡面光沢を達成 |
| 05 | 超音波洗浄 | 自動超音波ライン | 脱蝋剤 | 120s | 毛穴の奥の頑固なワックスを除去 |
| 06 | 純水リンス | スプレー洗浄キャビン | 純水 | 40s | 化学残留物の除去 |
| 07 | 熱風乾燥 | トンネル・オーブン | - | 60s | 酸化とウォータースポットを防ぐ |
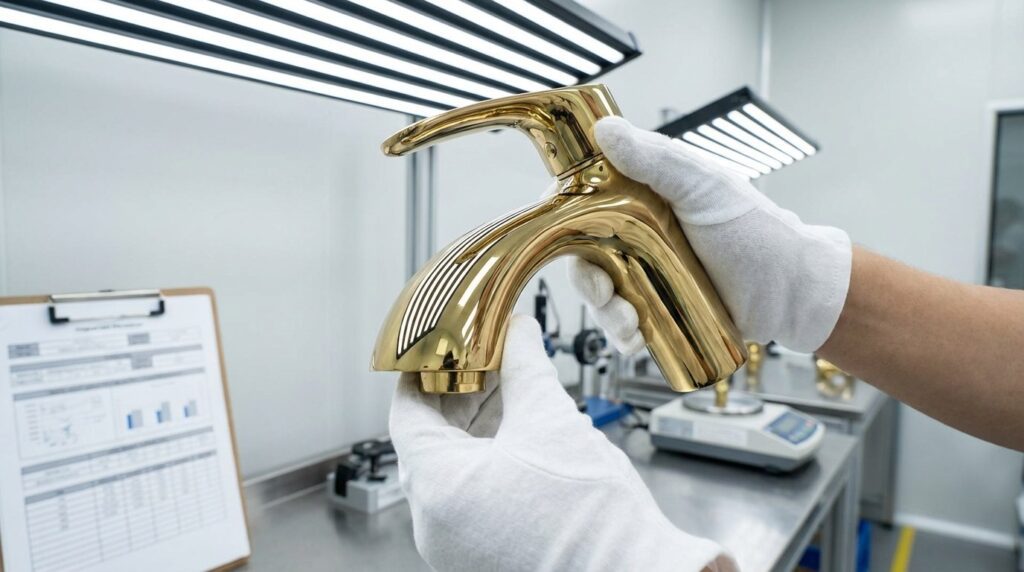
| 08 | 検査 | ゼブラストリップ検査灯 | - | 30s | 目視で一貫性をチェックし、メッキに移る |
真鍮製蛇口の工程説明
ステップ1:治具のローディング
目的:真鍮の未加工鋳物をロボットのグリッパーに固定する。.
キーポイント:通常、拡大位置の基準として内部水入口スレッドを利用し、研磨が必要な外部表面との固定具の干渉を避ける。.
ステップ2:ベルトサンディング
目的:目立つパーティングラインや深い鋳造欠陥を素早く平坦にする。.
キーポイント:ロボットが蛇口を持ち、ベルトサンダーのフローティングコンタクトホイールに押し当て、ベルトの柔軟性を利用して大きなカーブに大まかに沿わせる。.
ステップ3:サイザル麻バフィング(プレポリッシュ)
目的:サンディングベルトが残した線状の傷を取り除き、表面をさらに平らにしてカラーリングの準備をする。.
キーポイント:自動コンパウンドスプレーシステムと組み合わされ、高速サイザルホイールに定期的に粗い液体コンパウンドを塗布する。ロボットは複雑な6軸補間経路を実行し、ホイールがすべての死角を確実に掃除する。.
ステップ4:布バフ(鏡面仕上げ)
目的:最終的な表面「着色」処理で、直接電気めっき浴に入れる鏡面標準を達成する。.
キーポイント:非常に柔らかい綿布ホイールと高光沢コンパウンドを使用。真鍮の表面を焦がす(黄変させる)可能性のある過度の温度上昇を防ぐため、ロボットは接触力を制御しなければならない。.
ステップ5:超音波脱蝋
目的:ポリッシング・コンパウンド(ワックス)は、高熱で微細な孔に浸透するため、一度固化すると洗浄が非常に難しい。高温の超音波振動で完全に剥離する必要がある。.
ステップ6:純水すすぎ
目的:脱イオン(DI)水による多段階リンスにより、基材表面は完全に裸になり、電気めっきの付着に影響を与える媒体はありません。.
ステップ7:熱風乾燥
目的:活性化した真鍮の表面が空気中ですぐに酸化して変色するのを防ぐため、水分を素早く乾燥させる。.
ステップ8:検査
目的:特定のゼブラ照明の下で研磨品質を検査し、くすんだ部分、孔、変形がないことを確認する。.
機械加工の課題と解決策
課題1:複雑な自由曲線のプログラミングは時間がかかる
問題点:
- 蛇口は前衛的で、常に変化する曲線が特徴。伝統的なティーチペンダントを使って新製品のポイントを手作業で記録するには、2~3日かかるかもしれません。.
- 手動でティーチングされたパスは十分に滑らかでないことが多く、カーブの切り替えでドウェルマーク(焼き付き)が発生しやすい。.
ソリューション:
- オフライン・プログラミング(OLP)ソフトウェアの導入.
- エンジニアは3D CADモデルをPCに取り込む。ソフトウェアが自動的にサーフェス法線を計算し、滑らかなツールパスを生成します。仮想干渉チェックの後、ロボットに直接送られます。.
- 結果:新製品の交換時間は数日から数時間に短縮され、パスの滑らかさは完璧になり、滞留痕が完全になくなる。.
課題2:研磨ホイールの収縮によるスポットの見落とし
問題点:
- 布砥石やサイザル砥石は消耗品であり、琢磨中に直径が減少し続ける。ロボットが元の経路を維持すると、ワークまで到達できず、未研磨の斑点が生じます。.
ソリューション:
- インテリジェント消耗品補償システムの導入.
- オプションA:電流フィードバック. .砥石が収縮して接触力が低下すると、スピンドルモーターの電流が減少し、ロボットは自動的に砥石に向かって前進して補正する。.
- オプションB:レーザー測定. .レーザーセンサーがホイールの直径を定期的に測定し、ロボットのツールセンターポイント(TCP)を動的に更新する。.
- 結果:100%は、最初のピースと最後のピース(ホイール寿命終了時)の研磨品質が同じであることを保証します。.
Application Scenario
Project Profile
Project profile: a European sanitary hardware OEM specializing in geometric, minimalist brass faucets.
技術的課題
- ミニマルデザインの平らな面は、研磨技術が非常に試されます。手作業による研磨では、鋭利な幾何学的な角が簡単に丸くなってしまいます(デザインの意図が損なわれます)。.
- 現地の非常に厳しい環境規制と労働規制が、この工場に「操業停止か完全自動化か」という最後通牒を突きつけた。.
- Required post-plating yield to stabilize in the high nineties.
ソリューション
| 項目 | 構成 |
| ワークピース | 幾何学的なミニマリストの真鍮の洗面ボウルの蛇口 |
| 素材 | 高純度鋳物真鍮 |
| 設備 | 2台の協調6軸ロボット+4ステーションペデスタルポリッシャー |
| コア・テック | OLP + レーザー自動補正 + 自動液体コンパウンドシステム |
| プロセス | ピックアップ→ベルトサンド→サイザル麻フラットポリッシュ→クロスバフ |
| サイクルタイム | 3.5分/1ピース(2台のロボットを交互に使用) |
実施結果
- Labor: One robotic cell covers the output of several highly paid manual polishers.
- Quality: The sharp geometric edges designers demand are preserved piece after piece, and plating substrate yield climbs from the low eighties—typical of manual lines—into the high nineties and stays there.
- コンプライアンス:完全密閉型セルと高効率集塵を組み合わせることで、作業場の環境コンプライアンス問題を完全に解決。.
- フレキシブル生産: Using OLP software, the client now easily introduces several new product designs into automated mass production each month.
よくあるご質問
Q1:ロボットによる研磨は、人間の労働力を完全に代替できるのでしょうか?
A:95%を超える標準的なサーフェスでは、ロボットは人間の労働力を代替するだけでなく、より優れた安定した作業を行うことができます。しかし、非常にトリッキーで深い内部凹部では、砥石サイズの物理的制限により完全なアクセスができない場合があります。業界の標準的なやり方は、ロボットが琢磨の大部分を処理し、1人のオペレーターが手作業で微細なデッドコーナーを手早くタッチアップすることで、すでに莫大な人件費を節約しています。.
Q2: 自動コンパウンドシステムの利点は何ですか?
A: In manual polishing, workers press solid wax bars against the wheel by feel, leading to fluctuating cutting forces and compound buildup in workpiece crevices. Automatic liquid compound systems use programmable dosing pumps to spray exact amounts of polishing fluid onto the wheel at set intervals. This keeps abrasive distribution even, improves surface consistency, and makes ultrasonic dewaxing much easier.
Q3: 形状の異なる蛇口に対して、器具はどのように設計すべきでしょうか?
A:サニタリー業界の標準的な方法は、「ゼロ干渉拡張固定」です。私たちは、水栓の根元にある隠れた内部給水口ネジや取り付け穴を利用し、空気圧式拡張マンドレルで部品を内側からつかみます。これにより、100%の外部化粧面が研磨ホイールに露出し、1回のセットアップで全面研磨が可能になります。.
Q4: このシステムの一般的な投資収益率(ROI)を教えてください。
A:熟練工の給与の節約、メッキの再加工コストの大幅な削減、約20%の消耗品寿命の延長を考慮すると、高強度の2シフト生産を行うロボット水栓金具研磨セルのROIは、通常12~18ヶ月です。.
結論
を使用した真鍮製蛇口の表面処理。 多段式ロボット自動研磨装置, combined with offline programming and intelligent wear compensation, can break the reliance on skilled manual polishers. With stable cycle times of 3-5 minutes per piece, it is the practical route for sanitary hardware enterprises to lift electroplating yields and meet environmental and labor requirements. The same architecture extends to other forged brass plumbing parts—our shower head robotic polishing solution covers the free-form curve case.
High plating rework, a shrinking pool of polishers and curves that defeat every trainee are exactly the problems a robotic faucet cell absorbs. Our engineering team can take your product from CAD model to proof-of-concept samples and on to automated deployment—see the case study library for reference projects.