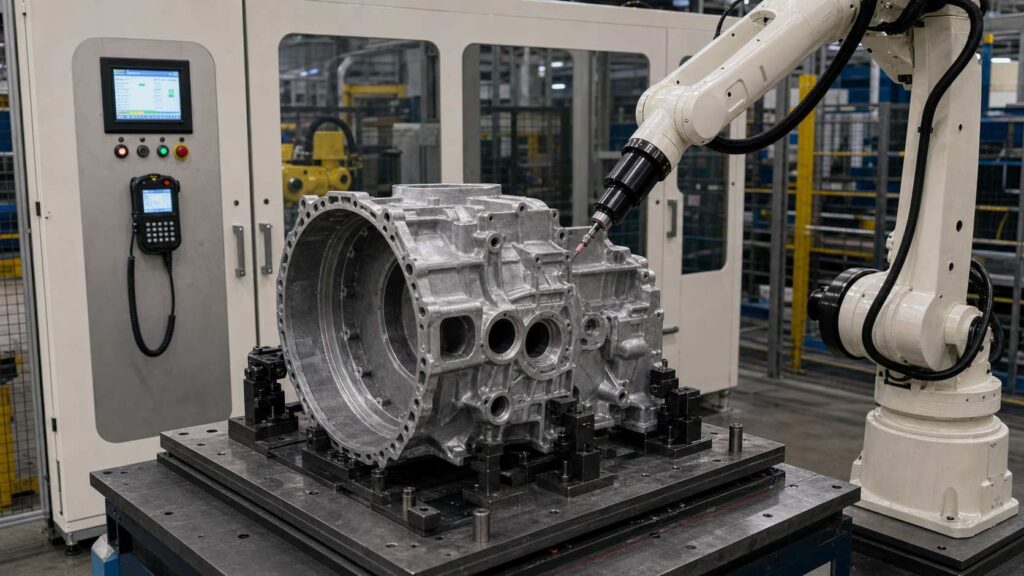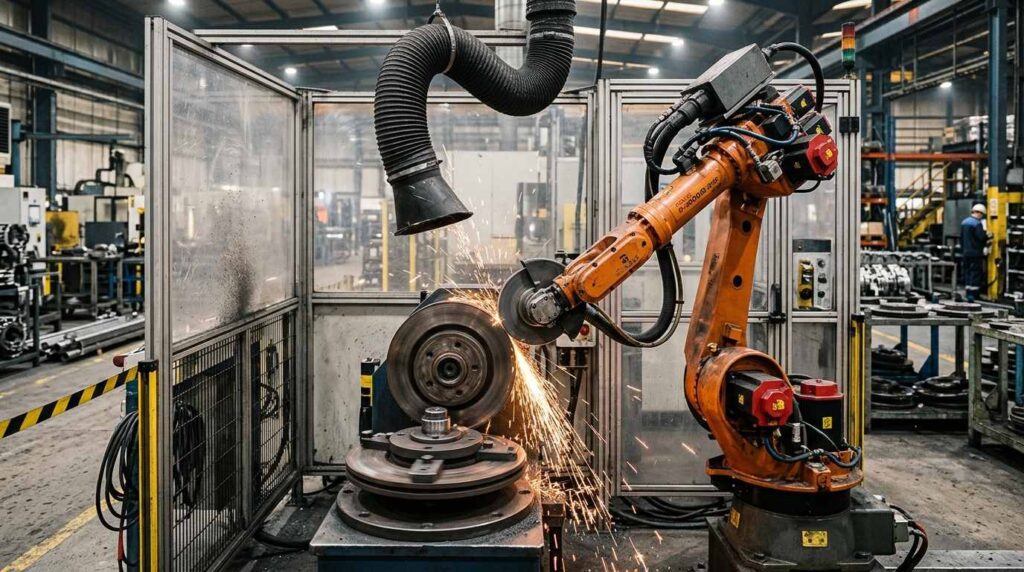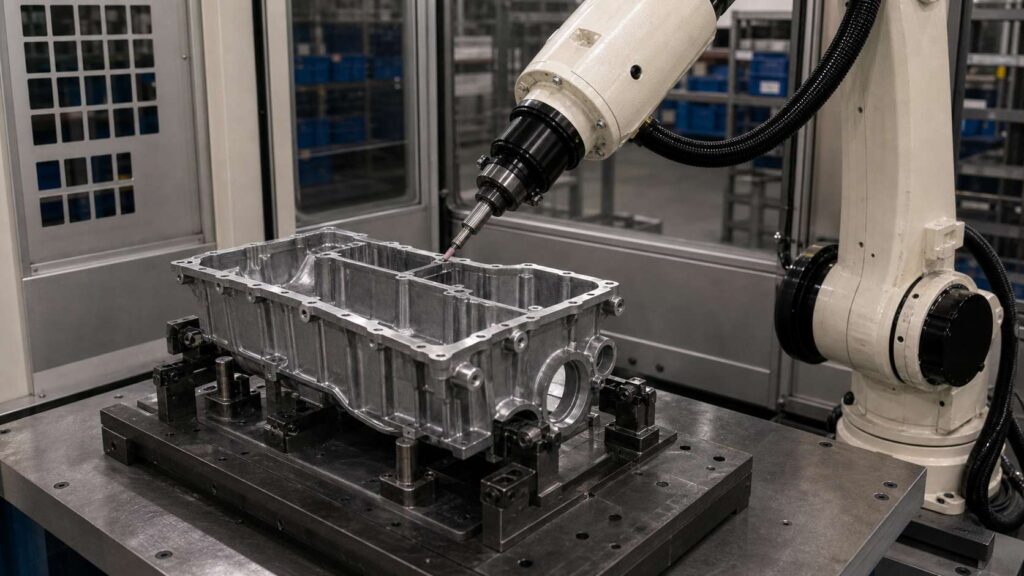
Aluminum alloy engine oil pan assemblies are thin-wall lower engine components used to store engine oil, seal the bottom of the engine and support oil return or oil management structures. In common designs, the part centers on a pan-shaped cavity, perimeter sealing flange, bolt holes, drain plug boss, internal ribs, local pockets, oil return areas and irregular lower contours, making post-casting deburring more complex than on simple stamped or flat aluminum parts.
Diese robotergestützte Entgratungslösung ist für Motorölwannen aus Aluminiumlegierungen mit typischen Abmessungen von etwa 350–700 mm Länge ausgelegt, je nach Motormodell. Sie hilft dabei, Grate, leichte Gussgrate, scharfe Kanten und Schnittreste vom Dichtungsflansch, am Wannenrand, an den Schraubenlöchern, im Bereich der Ablassschraube, an den inneren Rippen, in lokalen Vertiefungen und an den Kanten von Hohlräumen zu entfernen, während gleichzeitig die Kantenqualität verbessert und der Arbeitsaufwand für das manuelle Entgraten reduziert wird.
What Is an Aluminum Alloy Engine Oil Pan Assembly?
An aluminum alloy engine oil pan assembly is a lower engine component mounted beneath the engine block or lower crankcase area, close to structural parts like the casting in our bearing ladder frame deburring and grinding solution. It is designed to store lubricating oil, collect returning oil, seal the bottom of the engine and sometimes integrate oil baffles, reinforcement ribs, drain plug bosses or local mounting features.
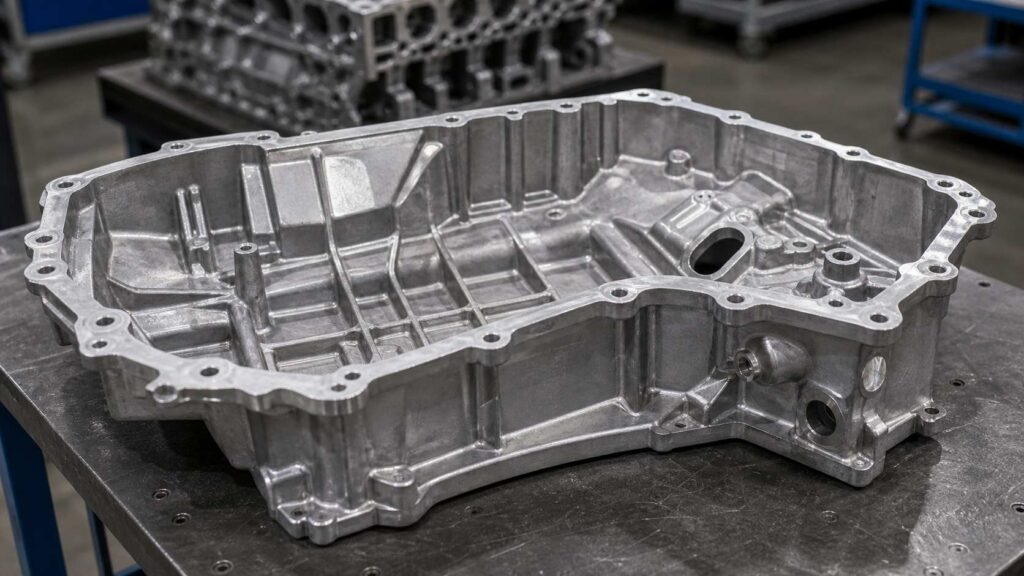
Physically, the workpiece is a pan-shaped thin-wall body, a continuous perimeter sealing flange, multiple bolt holes, raised bosses, drain plug features, internal ribs, local pockets and oil-return-related openings. After casting and trimming, burrs, flash or sharp edges may remain around the outer contour, sealing flange boundary, bolt holes, drain plug boss, internal rib edges and local cavity transitions. For this type of workpiece, the main finishing requirement is robotic deburring, edge rounding and local cleanup rather than heavy grinding or decorative polishing.
| Artikel | Einzelheiten |
|---|---|
| Name des Werkstücks | Motorölwanne aus Aluminiumlegierung, komplett |
| Typische Größe | Ca. 350–700 × 250–450 × 80–200 mm, je nach Modell |
| Material | Aluminiumguss |
| Hauptprozess | Robotisches Entgraten |
| Unterstützte Prozesse | Kantenabrundung, Beseitigung von Lichtreflexen, lokale Oberflächenbereinigung |
| Wichtige Verarbeitungsbereiche | Umfangsdichtungsflansch, Außenkontur der Ölwanne, Schraubenlöcher, Ablassstopfenansatz, Innenrippen, Ölrücklauföffnungen, Hohlraumkanten, lokale Vertiefungen |
| Schutzgebiete | Dichtflächen, Dichtungsauflageflächen, Ablassgewindebohrung, bearbeitete Befestigungsflächen, Präzisionsbohrungen, dünnwandige Bereiche |
| Fertigstellung des Ziels | Entfernen Sie Grate, scharfe Kanten und leichte Gratansätze, ohne dabei die Dichtflächen und die dünnwandigen Strukturen der Ölwanne zu beschädigen. |
Typische Herausforderungen bei der Endbearbeitung von Motorölwannen aus Aluminiumlegierungen
Die Fertigung einer Motorölwanne aus einer Aluminiumlegierung ist schwierig, da sich ihre Grate über einen großen, dünnwandigen Hohlraum und einen durchgehenden Dichtungsflansch verteilen. Im Gegensatz zu einem Motorzylinderblock oder einem Getriebegehäuse erfordert die Ölwanne in der Regel keinen starken Materialabtrag über große Flächen. Die wichtigste Anforderung ist das kontrollierte Entgraten der Kanten im Bereich von Dichtungsgrenzen, Bohrungen, Vorsprüngen, Innenrippen und Übergängen an den unteren Konturen.
Manual deburring can be unstable because operators must follow long flange edges and work around thin walls, bolt holes, drain plug bosses and internal pocket features, which is why a 6-axis deburring machine with programmed paths is the usual upgrade. Some areas may remain sharp, while other areas may be over-rounded or scratched. Since oil pan sealing performance is important, burr removal near gasket contact areas must be controlled carefully to avoid damaging functional surfaces.
| Gemeinsames Problem | Spezifischer Bereich | Auswirkungen |
|---|---|---|
| Blitz mit Lichtverteilung | Umfangsflansch, Außenkontur, Beschnittkanten | Beeinflusst die Konsistenz der Kanten und die Vorbereitung der Montage |
| Scharfe Kanten | Pfannenrand, Bolzenlöcher, Hohlraumkanten, Innenrippen | führt zu Risiken bei der Handhabung und Montage |
| Restgrate | Ablassschraubenansatz, Ölrücklauföffnungen, lokale Vertiefungen | Führt zu einer schwankenden Verarbeitungsqualität |
| Dichtkantenfräser | Dichtungsrand und an die Dichtung angrenzende Flanschkanten | Kann die Vorbereitung oder Überprüfung der Abdichtung beeinträchtigen |
| Manuelle Variation | Lange Flanschkanten, sich wiederholende Schraubenlöcher und Innenrippen | Dies führt zu uneinheitlichen Ergebnissen bei den verschiedenen Anwendern |
| Empfindlichkeit bei dünnen Wänden | Pfannenkörper, untere Ecken und Wände lokaler Hohlräume | Gefahr von Verformungen, Werkzeugspuren oder übermäßigem Abrunden |
Robotergestütztes Entgratungsverfahren für die Montage von Motorölwannen aus Aluminiumlegierungen
A robotic deburring cell for aluminum alloy engine oil pan assemblies should be designed around thin-wall support, perimeter edge tracking, controlled tool compliance and sealing-surface protection; how this cell type compares with others is laid out in our deburring machine types guide. The process must remove burrs and sharp edges from the pan body, flange, holes and internal features while avoiding damage to gasket contact surfaces, drain plug threads and machined mounting pads.
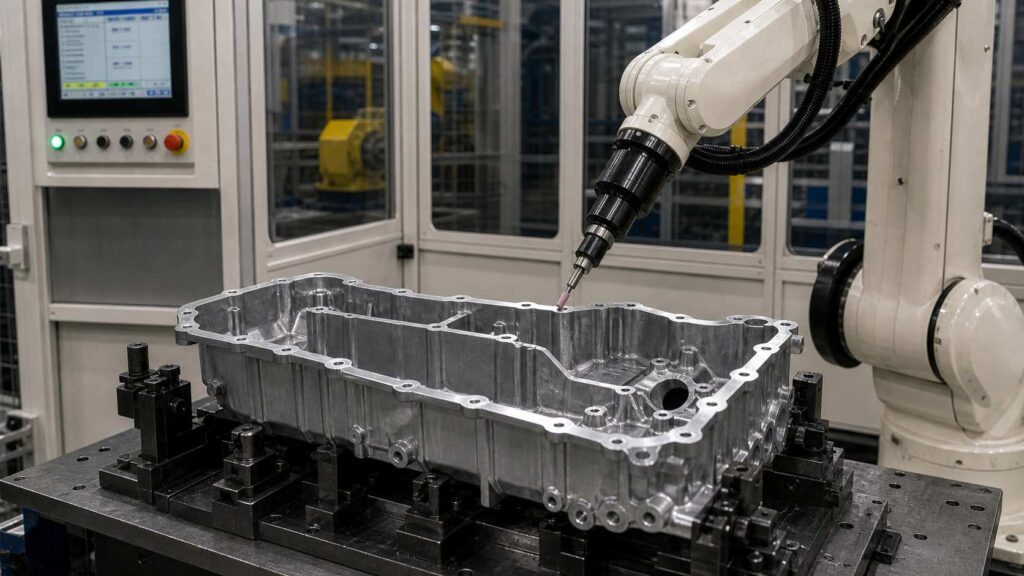
Bei Ölwannenbaugruppen mit typischen Abmessungen von etwa 350–700 mm Länge umfasst der Prozess in der Regel das Beladen, die Programmauswahl, die Überprüfung der Schutzbereiche, das Entgraten der Randflansche, die Bearbeitung der Schraubenlöcher, die Reinigung der Ablassschraubenansätze, die Endbearbeitung der inneren Rippen und Hohlraumkanten sowie die Prüfung und das Entladen. Je nach tatsächlicher Gratlage und Teilegeometrie können flexible Entgratwerkzeuge, Anfaswerkzeuge und kleine Endbearbeitungsköpfe ausgewählt werden.
| Schritt | Prozess | Zweck | Werkzeug/System |
|---|---|---|---|
| 1 | Laden und Positionieren | Befestigen Sie die Ölwannenbaugruppe, um ein stabiles Entgraten zu gewährleisten | Spezielle Haltevorrichtung |
| 2 | Programmauswahl | Wählen Sie das richtige Ölwannenmodell und den richtigen Einbauweg aus | HMI / Roboterprogramm |
| 3 | Bestätigung des Schutzgebiets | Berührungsfreie Zonen für Dichtungen, Gewinde und dünnwandige Bereiche definieren | Spielplanlogik / Programmeinstellungen |
| 4 | Entgraten von Randflanschen | Entfernen Sie Grate und leichte Grate an der Kante des Dichtungsflansches | Flexibles Entgratungswerkzeug |
| 5 | Bereinigung der Außenkontur und der Unterkante | Die Kontur des Pfannenkörpers und die unteren Kanten des Hohlraums entgraten | Flexibles Entgratungswerkzeug |
| 6 | Bearbeitung der Kanten an Schraubenlöchern | Grate an den wiederholten Befestigungslöchern entfernen | Anfaswerkzeug / Entgratspindel |
| 7 | Entgraten der Ablassschrauben-Erhebung | Entfernen Sie Grate rund um den Ablassschraubenansatz und die dazugehörige Öffnung. | Kleines Entgratungswerkzeug |
| 8 | Verarbeitung der Innenrippen und Taschenkanten | Interne Rippen, Ölrücklaufbereiche und Taschenränder bearbeiten | Kleiner Schleifkopf / Nachgiebiges Werkzeug |
| 9 | Qualitätskontrolle | Zustand der Kanten und der geschützten Dichtungsbereiche prüfen | Manuelle oder visuelle Prüfung |
| 10 | Entladung und Reinigung | Späne entfernen und die Ölwannenbaugruppe ausbauen | Luftblasen / Staubsaugen |
Schritt 1: Laden und Positionieren
Die Motorölwanne aus einer Aluminiumlegierung wird in eine speziell dafür vorgesehene Spannvorrichtung eingelegt. Da das Bauteil einen dünnwandigen Wannenkörper und einen durchgehenden Flansch aufweist, sollte die Vorrichtung das Werkstück an stabilen, nicht kritischen Stellen abstützen und Spannkräfte vermeiden, die die Dichtungskante verformen könnten.
Eine stabile Positionierung hilft dem Roboter, entlang langer Flanschverläufe, Schraubenlochgruppen, Kanten von Ablassstopfen und inneren Hohlraumstrukturen einen gleichmäßigen Kontakt aufrechtzuerhalten. Die Halterung sollte zudem den Zugang sowohl zur Außenkontur als auch zu den inneren Rippenbereichen ermöglichen, ohne dass eine wiederholte manuelle Neupositionierung erforderlich ist.
Schritt 2: Programmauswahl
Nachdem die Ölwanne montiert wurde, wählt der Bediener über die HMI das richtige Roboterprogramm aus. Dies ist besonders dann von Vorteil, wenn eine Roboterzelle verschiedene Ölwannenmodelle mit unterschiedlichen Flanschformen, Schraubenlochmustern, Ablassschraubenpositionen oder inneren Versteifungsstrukturen bearbeitet.
Das ausgewählte Programm legt die Bearbeitungsreihenfolge, den Werkzeugwinkel, die Vorschubgeschwindigkeit, die Anpresskraft und die Schutzzonen fest. Gespeicherte Programme tragen dazu bei, wiederkehrende Produktionschargen stabiler zu gestalten und die Abhängigkeit von den manuellen Fähigkeiten des Bedieners zu verringern.
Schritt 3: Bestätigung des geschützten Bereichs
Vor Beginn des Entgratvorgangs überprüft das System alle geschützten Bereiche. Bei einer Motorölwanne gehören zu den geschützten Bereichen in der Regel Dichtflächen, Kontaktflächen für Dichtungen, Gewindebohrungen für Ablassschrauben, bearbeitete Befestigungsflächen, Präzisionsbohrungen und dünnwandige Bereiche.
Dieser Schritt ist wichtig, da sich Grate häufig sehr nahe am Dichtungsflansch oder im Bereich der Ablassschraube befinden. Der Roboter sollte Grate an der Kantenbegrenzung entfernen und dabei das Werkzeug von Oberflächen fernhalten, die die Öldichtung und die Zuverlässigkeit der Baugruppe beeinträchtigen könnten.
Schritt 4: Entgraten des Randflansches
Der Randdichtungsflansch ist einer der wichtigsten Bearbeitungsbereiche an einer Ölwanne. Nach dem Gießen, Besäumen oder groben Entgraten können am Flansch noch leichte Grate und scharfe Kanten zurückbleiben.
Ein flexibles Entgratungswerkzeug kann dem Flanschumfang folgen und einen kontrollierten Anpressdruck ausüben. Ziel ist es, scharfe Kanten und lose Grate zu entfernen und dabei die Dichtfläche sowie die ursprüngliche Flanschgeometrie zu erhalten.
Schritt 5: Bereinigung der Außenkontur und der Unterkante
Der Pfannenkörper weist untere Kanten, abgerundete Ecken und unregelmäßige Übergänge an den Außenkonturen auf. Diese Bereiche können zu Gefahren bei der Handhabung führen, wenn nach dem Guss scharfe Kanten oder Gussgrate zurückbleiben.
Ein anpassungsfähiges Entgratungswerkzeug kann der Kontur der Ölwanne folgen und die Kanten im unteren Bereich säubern. Da der Körper der Ölwanne möglicherweise dünner ist als schwere Strukturgussteile, sollte bei diesem Verfahren mäßiger Druck ausgeübt und ein übermäßiger lokaler Materialabtrag vermieden werden.
Schritt 6: Bearbeitung der Kanten an den Schraubenlöchern
Ölwannenbaugruppen weisen in der Regel zahlreiche Schraubenlöcher entlang des Dichtungsflansches auf. Grate um diese Löcher herum können das Eindrehen der Schrauben, den festen Sitz des Flansches oder den Einbau der Dichtung beeinträchtigen.
Ein Anfaswerkzeug oder eine Entgratspindel kann jedes Schraubenloch mit reproduzierbarer Tiefe und reproduzierbarem Winkel bearbeiten. Der Roboter wiederholt denselben Arbeitsablauf für die gesamte Lochgruppe und sorgt so für eine höhere Gleichmäßigkeit im Vergleich zum manuellen Entgraten von Hand.
Schritt 7: Entgraten der Ablassschrauben-Erhebung
Der Ablassschraubenansatz ist ein Funktionsbereich, der eine Gewindebohrung, einen erhöhten Rand sowie eine lokal bearbeitete Oberfläche umfassen kann. Grate in diesem Bereich müssen entfernt werden, wobei das Gewinde und die Dichtfläche jedoch geschont werden müssen.
Mit einem kleinen Entgratungswerkzeug lässt sich die Kante um die Öffnung der Ablassschraube und den Rand des Vorsprungs säubern. Der Roboter sollte sich diesem Bereich mit kontrollierter Bewegung nähern und einen Kontakt mit dem Gewinde oder der Dichtfläche vermeiden.
Schritt 8: Bearbeitung der inneren Verstärkungsrippe und der Taschenkante
An inneren Rippen, Ölrücklaufbereichen, durch Leitbleche bedingten Strukturen und lokalen Vertiefungen können nach dem Gießen kleine Grate zurückbleiben. Diese Bereiche werden beim manuellen Entgraten oft übersehen, da sie sich im Inneren des Gusshohlraums befinden und häufige Änderungen des Werkzeugwinkels erfordern.
Ein kleiner Endbearbeitungskopf oder ein nachgiebiges Werkzeug kann diese inneren Strukturen mit wiederholbaren Bewegungen bearbeiten. Der Roboter kann das Innere der Ölwanne in lokale Endbearbeitungszonen unterteilen und jede Rippenkante, jede Taschenbegrenzung und jede Ölrücklauföffnung gleichmäßiger reinigen.
Schritt 9: Qualitätskontrolle
Nach dem maschinellen Entgraten prüfen die Bediener den Umfangsflansch, die an die Dichtung angrenzenden Kanten, die Schraubenlöcher, den Ablassstopfen, die inneren Rippen, lokale Vertiefungen und die Kanten des Wannenkörpers. Die Prüfung stellt sicher, dass Grate und scharfe Kanten entfernt wurden und dass die geschützten Dichtflächen unbeschädigt bleiben.
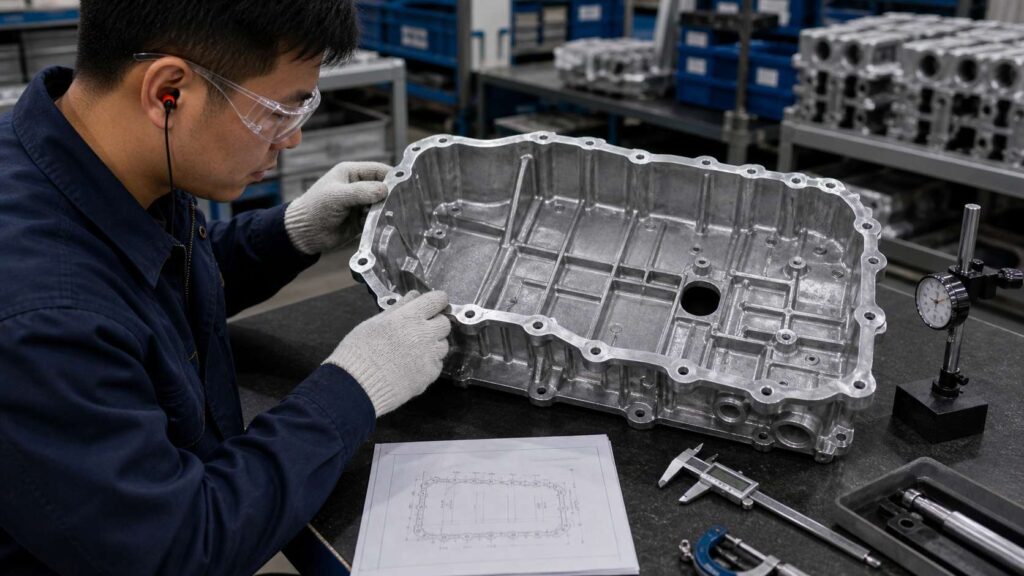
Die Sichtprüfung kann je nach Produktionsanforderungen mit manuellen Tastkontrollen, Prüflehren oder kameragestützten Prüfverfahren kombiniert werden. Bei wiederholten Ölwannen-Chargen können die Prüfergebnisse zudem dazu beitragen, den Werkzeugverschleißausgleich und lokale Bahnparameter zu optimieren.
Schritt 10: Entladen und Reinigen
Nach der Prüfung wird die Ölwanne demontiert und dem nächsten Arbeitsschritt zugeführt. Aluminiumspäne und feine Partikel sollten aus den Schraubenlöchern, den inneren Rippen, den Vertiefungen, den Bereichen um die Ablassschrauben sowie den an die Dichtungen angrenzenden Flächen entfernt werden.
Für das Entgraten von Ölwannen wird eine geschlossene Roboterzelle mit Aluminium-Späne- und Staubabsaugung empfohlen. Dies trägt dazu bei, den Arbeitsbereich sauberer zu halten, und verringert die direkte Belastung des Bedieners durch wiederholte manuelle Entgratungsarbeiten.
Bearbeitungsschwierigkeiten und Lösungen
| Herausforderung | Ursache | Robotische Lösung |
|---|---|---|
| Lange Grate an Dichtungsflanschen | Durchgehende Flansche führen zu langen Kantenverläufen in der Nähe der Dichtungsbereiche | Programmierte Entgratbahn für Flanschkanten |
| Stabilität dünnwandiger Pfannen | Der Pfannenkörper kann unter übermäßigem Druck vibrieren oder sich verformen | Spezielle Haltevorrichtung und kontrollierte Anpresskraft |
| Wiederkehrende Grate an Schraubenlöchern | Viele Befestigungslöcher erfordern eine einheitliche Kantenbearbeitung | Robotergestützte Anfas- oder Entgratungsroutine |
| Schutzvorrichtung für den Bereich der Ablassschraube | Gewindebohrung und Dichtfläche dürfen nicht beschädigt werden | Lokal gesteuerter Pfad und geschützte Thread-Zone |
| Innenrippen- und Taschenfräser | Die inneren Bauteile sind manuell schwer zu erreichen | Zugang für kleine Werkzeuge mit unterteilten Innenbearbeitungszonen |
| Empfindlichkeit der Aluminiumoberfläche | Weiches Aluminium kann Werkzeugspuren oder übermäßig abgerundete Kanten aufweisen | Flexible Werkzeugausstattung und optimierte Vorschubgeschwindigkeit |
Schwierigkeit 1: Kontrolle der Kante des langen Dichtungsflansches
Die Motorölwanne verfügt über einen durchgehenden Dichtungsflansch am Umfang. Entlang dieser langen Kante können Grate und scharfe Kanten zurückbleiben, doch die Kontaktfläche der Dichtung muss geschützt bleiben.
Die Lösung besteht darin, einen programmierten Entgratungspfad entlang der Flanschkante mit einem flexiblen Werkzeug zu verwenden. Der Roboter folgt der Flanschkontur mit kontrolliertem Druck, entfernt dabei Grate und vermeidet gleichzeitig den direkten Kontakt mit der Dichtfläche.
Schwierigkeit 2: Stabilität des dünnwandigen Pfannenkörpers
Der pfannenförmige Körper ist dünner und leichter als Zylinderblöcke oder Getriebegehäuse. Ist der Werkzeugdruck zu hoch, kann das Werkstück vibrieren, sich verformen oder lokale Werkzeugspuren aufweisen.
Die Lösung besteht darin, eine spezielle Haltevorrichtung und eine kontrollierte Anpresskraft zu verwenden. Dadurch bleibt die Ölwanne während des Entgratens stabil, und es lässt sich eine gleichbleibende Kantenqualität gewährleisten, ohne die Aluminiumoberfläche zu stark zu bearbeiten.
Schwierigkeit 3: Wiederholtes Entgraten von Schraubenlöchern
Ölwannenbaugruppen weisen in der Regel zahlreiche, entlang des Flansches verteilte Schraubenlöcher auf. Beim manuellen Entgraten können unterschiedliche Fasengrößen entstehen oder an einigen Löchern Grate zurückbleiben.
Die Lösung besteht darin, eine Roboterroutine zum Anfasen oder Entgraten der Lochkanten einzusetzen. Der Roboter nähert sich jedem Loch mit demselben Winkel, derselben Tiefe und derselben Werkzeuggeschwindigkeit, wodurch die Gleichmäßigkeit über das gesamte Schraubenmuster hinweg verbessert wird.
Schwierigkeitsgrad 4: Ablassschrauben-Vorsprung und Gewindeschutz
Der Bereich um die Ablassschraube ist ein funktionsrelevantes Bauteil, das mit Sorgfalt behandelt werden muss. Grate an der Kante des Ansatzes sollten entfernt werden, doch die Gewindebohrung und die Dichtfläche dürfen nicht zerkratzt oder zu stark abgeschliffen werden.
Die Lösung besteht darin, den Gewinde- und Dichtungsbereich als Schutzzonen zu definieren. Der Roboter bearbeitet ausschließlich die Randkante des Vorsprungs und die Öffnungskante mit einem kleinen Werkzeug und unter kontrollierter Bewegung.
Schwierigkeitsgrad 5: Zugänglichkeit der inneren Rippen und Taschen
Innere Rippen, Trennwände und lokale Vertiefungen im Inneren des Ölwannenraums bilden versteckte Stellen, an denen Grate entstehen können. Bei der manuellen Bearbeitung können diese kleinen Kanten übersehen werden, da sie sich im Inneren der Wanne befinden und häufige Änderungen des Werkzeugwinkels erfordern.
Die Lösung besteht darin, den Innenraum in lokale Endbearbeitungszonen zu unterteilen. Ein kleiner Endbearbeitungskopf oder ein nachgiebiges Entgratungswerkzeug kann Rippenkanten, Taschenränder und Ölrücklauföffnungen mit wiederholbarer Positionierung bearbeiten.
Application Scenario
Scenario Background
Oil pan castings for passenger engines are small but labor-intensive to finish: burrs, light flash and sharp edges show up along perimeter sealing flanges, bolt holes, drain plug bosses, internal ribs and pan body contours, and clearing them manually takes a full-time station.
Standardizing that work by hand is a losing battle: flange edges stay sharp in stretches, bolt holes come back for rework and internal rib edges get skipped entirely. Plants therefore hand the task to a robotic deburring cell for consistent edges, lower workload and safer sealing surfaces.
Technische Herausforderungen
The part pairs a thin-wall pan body with a continuous sealing flange, repeated bolt holes, a drain plug boss, internal ribs and local oil-return features. Its defects run light: burrs, sharp edges and trimming residues rather than heavy casting stock.
The technical heart of the job is controlled edge cleanup across many repeated features without deformation, over-rounding or scratches on sealing surfaces, threaded holes or machined pads.
Lösung
The working recipe for this part is a six-axis robot on a dedicated oil pan support fixture with an edge-focused tool set: a flexible deburring tool around the perimeter flange and outer contour, a chamfering tool for bolt holes and a small finishing head for the drain plug boss, internal ribs and local pockets.
Sealing surfaces, gasket contact faces, the threaded drain hole, machined pads and precision holes are all written into the program as protected. The fixture cradles the thin-wall body and flange against vibration, and the whole station is enclosed with aluminum chip and dust collection.
| Artikel | Konfiguration |
|---|---|
| Werkstück | Motorölwanne aus Aluminiumlegierung, komplett |
| Typische Größe | Ca. 350–700 × 250–450 × 80–200 mm, je nach Modell |
| Hauptprozess | Robotisches Entgraten |
| Unterstützter Prozess | Kantenabrundung, Beseitigung von Lichtreflexen, lokale Oberflächenbereinigung |
| Roboter | Sechsachsiger Industrieroboter |
| Werkzeugbau | Flexibles Entgratwerkzeug, Anfaswerkzeug, Entgratspindel, kleiner Endbearbeitungskopf |
| Halterung | Spezielle Haltevorrichtung für die Motorölwanne |
| Schutzstrategie | Geschützte Dichtflächen, Kontaktflächen der Dichtungen, Gewindebohrung für die Ablassschraube und bearbeitete Auflageflächen |
| Staubkontrolle | Geschlossene Zelle mit Aluminiumspänen- und Staubabsaugung |
Ergebnisse der Umsetzung
The robotic cell took over repetitive deburring work on the perimeter sealing flange, outer contour, bolt holes, drain plug boss, internal ribs, pocket edges and oil return openings. Operators step back to loading, unloading, inspection and tool changes; the manual deburring grind disappears and repeat batches behave identically.
Der kontrollierte Prozess verbesserte zudem den Schutz im Bereich der Dichtungen und Gewinde. Anstatt sich ausschließlich auf die manuelle Druckregelung zu verlassen, folgte der Roboter gespeicherten Bahnen mit definierten Schutzzonen, wodurch eine gleichbleibende Kantenqualität gewährleistet und gleichzeitig das Risiko von Kratzern oder übermäßigem Abrunden verringert wurde.
| Ergebnis Bereich | Verbesserung |
|---|---|
| Qualität der Dichtungsflanschkante | Gleichmäßigere Reinigung entlang des Umfangsflansches |
| Entgraten von Schraubenlöchern | Gleichmäßige Entgrätung rund um die Befestigungslöcher |
| Reinigung des Bereichs um die Ablassschraube | Kontrolliertes Entgraten an den Kanten von Vorsprüngen und Öffnungen |
| Innenseitige Rippenbearbeitung | Weniger übersehene Grate im Inneren des Ölwannenhohlraums |
| Schutz für dünnwandige Teile | Geringeres Risiko von Verformungen und übermäßig abgerundeten Kanten |
| Oberflächenschutz | Geringeres Risiko von Beschädigungen an Dichtungsflächen und bearbeiteten Auflageflächen |
| Arbeitsreduzierung | Reduzierung des Arbeitsaufwands für wiederholte manuelle Entgratungsarbeiten |
| Stabilität der Produktion | Gespeicherte Programme für wiederholte Fertigungsläufe der Ölwanne |
| Workshop-Umgebung | Saubererer Endbearbeitungsbereich mit geschlossener Aluminium-Spänesammlung |
Erforderliche Informationen für ein Angebot zum robotergestützten Schleifen
Um Ihnen eine geeignete Roboter-Entgratungszelle für die Montage Ihrer Motorölwanne aus Aluminiumlegierung empfehlen zu können, benötigen wir in der Regel die Bauteilezeichnung, die Werkstoffsorte, das Gussgewicht, Fotos von Graten, Angüssen oder scharfen Kanten, die zu entgratenden Bereiche, die zu schützenden Dichtflächen, Angaben zum Gewinde der Ablassschraube, die aktuelle Zykluszeit beim manuellen Entgraten sowie das jährliche Produktionsvolumen.
Our engineers map these details onto fixture design, robot reach, tool selection, chip collection layout and process feasibility. For aluminum alloy oil pan assemblies, it is especially important to identify which flange edges, bolt holes, drain plug areas and internal ribs require burr removal, and which sealing faces, threaded holes or machined pads must be protected during robotic deburring.
FAQ
Q1: Is an engine oil pan assembly the same as an engine cylinder head cover?
They are not the same part. An engine oil pan assembly is mounted at the bottom of the engine and is used for oil storage and sealing. An engine cylinder head cover is mounted above the cylinder head and covers the valve-train area. Both may be thin-wall aluminum components, but their structure, function and deburring focus are different.
Q2: Why is robotic deburring suitable for engine oil pan assemblies?
Das Entgraten mit Robotern eignet sich besonders gut, da Ölwannenbaugruppen lange Dichtungsflansche, sich wiederholende Schraubenlöcher, Ablassschraubenansätze, innere Rippen und Hohlraumkanten aufweisen. Ein Roboter kann programmierte Bahnen mit kontrollierter Anpresskraft abfahren und sorgt so für eine gleichmäßigere Bearbeitung als beim manuellen Entgraten.
Q3: What areas can the robot process on an engine oil pan assembly?
The robot can process the perimeter sealing flange, outer contour, bolt hole edges, drain plug boss, internal rib edges, local pockets, oil return openings and cavity transitions. The drawing and the real burr locations on each casting set the exact processing scope.
Q4: Does this part require heavy grinding or polishing?
In den meisten Fällen erfordert dieses Teil kein intensives Schleifen oder dekoratives Polieren. Die wichtigsten Arbeitsschritte sind das Entgraten, das Abrunden der Kanten, das leichte Entfernen von Graten und das punktuelle Reinigen.
Q5: How are sealing surfaces and drain plug threads protected?
Dichtflächen und Gewinde der Ablassschrauben werden durch die Positionierung der Vorrichtung, die Planung der Roboterbahn und berührungsfreie Zonen geschützt. Der Roboter bearbeitet ausschließlich die Kanten und vermeidet direkten Werkzeugkontakt mit Dichtflächen, Gewindebohrungen oder bearbeiteten Auflageflächen.
Q6: Can one robotic cell handle different oil pan models?
Ja. Eine Roboterzelle kann oft verschiedene Modelle von Motorölwannen aus Aluminiumlegierungen bearbeiten, sofern die Halterung, die Reichweite des Roboters und das Werkzeugsystem für Modellvarianten ausgelegt sind. Für unterschiedliche Flanschformen, Schraubenmuster oder Positionen der Ablassschrauben können verschiedene Roboterprogramme gespeichert werden.
Schlussfolgerung
Motorölwannenbaugruppen aus Aluminiumlegierungen weisen dünnwandige Wannenkörper, durchgehende Dichtungsflansche, wiederkehrende Schraubenlöcher, Ablassschraubenansätze, innere Versteifungsrippen und lokale Hohlräume auf, was eine standardisierte manuelle Entgratung erschwert. Eine robotergestützte Entgratungslösung hilft Herstellern dabei, Grate, leichte Gratansätze und scharfe Kanten zu entfernen, während gleichzeitig die Konsistenz der Kanten verbessert und Dichtflächen, Gewindebereiche sowie dünnwandige Strukturen geschützt werden.
Falls bei der Fertigung Ihrer Motorölwannenbaugruppen nach wie vor manuelles Entgraten der Flanschkanten, das Säubern der Schraubenlöcher, das Entgraten der Ablassschraubenvorsprünge oder die Endbearbeitung der inneren Rippen erforderlich ist, Kontakt for a customized robotic solution. The Automobil & EV pages cover neighboring engine castings, and Ausrüstung shows the cell hardware.