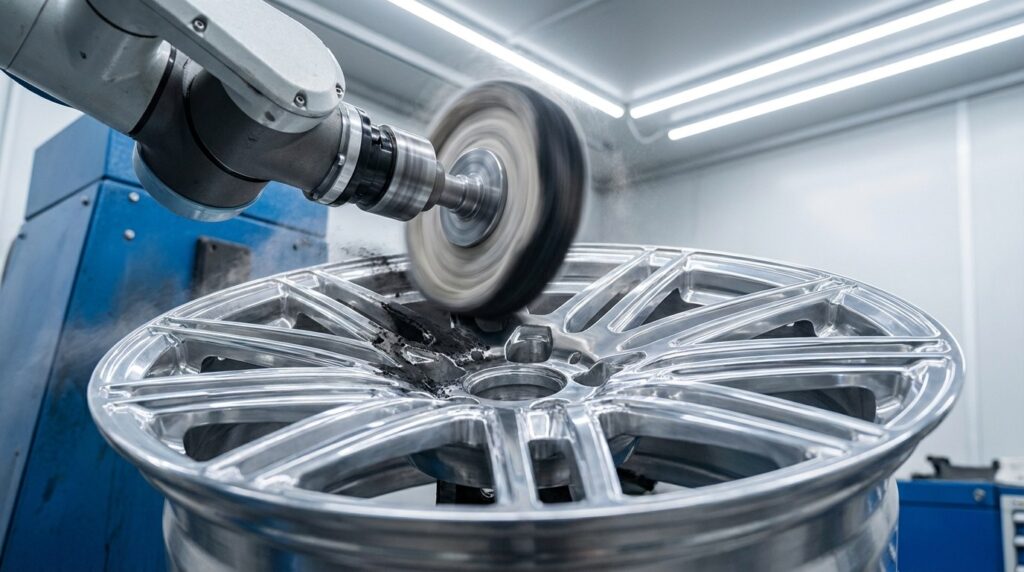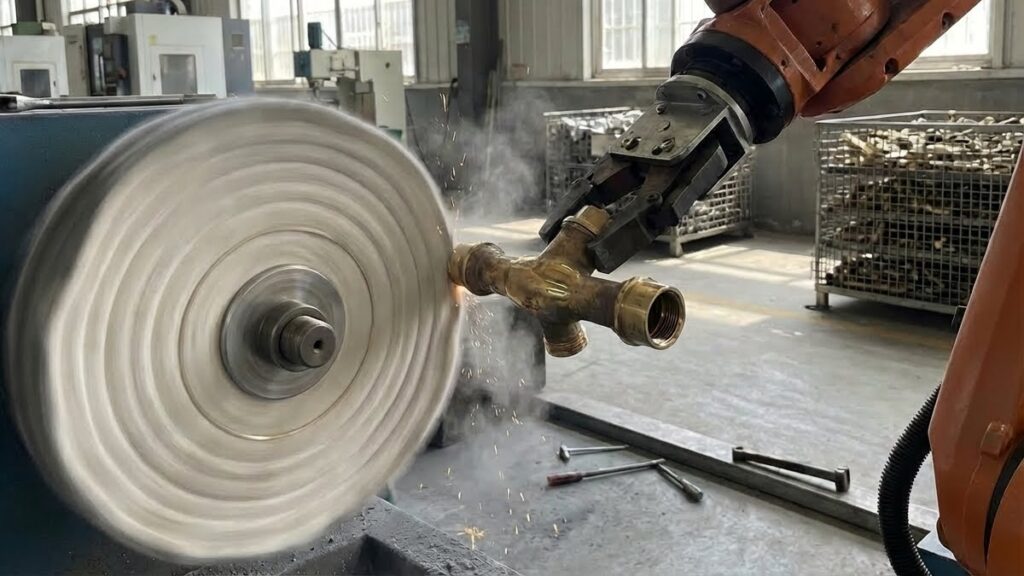
की गुणवत्ता पॉलिश करना directly determines the yield rate of the subsequent electroplating process and the final cosmetic appearance of plumbing hardware products. Built around the day-to-day pain points of sanitary hardware plants, this guide examines the technologies that make automated brass faucet polishing work. We cover process comparisons (manual vs. robotic), the application of Offline Programming (OLP) technology, the breakdown of multi-stage buffing processes, and consumable wear compensation strategies. Through detailed technical data and real-world production cases, we demonstrate how automated polishing breaks the “labor shortage” dilemma and achieves the optimal balance between plating substrate quality and production efficiency.
पीतल का नल क्या है?
पीतल का नल उच्च-स्तरीय रसोई और बाथरूम सुविधाओं में एक मुख्य घटक है, जो मुख्य रूप से पानी के प्रवाह को नियंत्रित और मिश्रित करने के लिए जिम्मेदार होता है। संक्षारण प्रतिरोध और उत्कृष्ट सजावटी प्रभाव प्राप्त करने के लिए, ढलाई और मशीनिंग के बाद पीतल की बॉडी को अंतिम क्रोम प्लेটিং या निकल प्लेटींग से पहले अत्यंत कठोर सतह पॉलिशिंग से गुजरना अनिवार्य होता है।.
पीतल के नल के अनुप्रयोग परिदृश्य
पिटवाँ नल आवासीय और वाणिज्यिक भवनों में स्नान व्यवस्थाओं में व्यापक रूप से उपयोग किए जाते हैं। चूंकि ये सीधे अंतिम उपभोक्ता के संपर्क में आते हैं, इसलिए इनकी “सौंदर्य गुणधर्म” अत्यंत उच्च होती है।.
- उच्च-स्तरीय होटल और आवासीय बाथरूम: एकदम सही दर्पण प्रतिबिंब आवश्यक है। सतह पर बिल्कुल भी पानी की लहरें, रेत के गड्ढे या चमक न पहुँचने वाले धब्बे नहीं होने चाहिए।.
- किचन सिंक मिक्सर टैप्सडिज़ाइनों में अक्सर बड़े अर्धवृत्ताकार गूज़नेक नलिकाएँ शामिल होती हैं, जिससे पॉलिशिंग उपकरणों के लिए सभी वक्रताओं के साथ पूरी तरह से मेल खाना अत्यंत कठिन हो जाता है।.
सभी अनुप्रयोगों में “प्रि-प्लेटिंग सब्सट्रेट गुणवत्ता” के लिए शून्य सहनशीलता आवश्यक है। इलेक्ट्रोप्लेटिंग प्रक्रिया दोषों को छिपाती नहीं है; बल्कि पॉलिशिंग चरण से बचे सूक्ष्म खरोंचों या असमानताओं को दस गुना बढ़ा देती है।.
पीतल के नल के संरचनात्मक लक्षण
- अत्यंत जटिल 3D मुक्त-आकार वक्र: इसमें कई निरंतर सुव्यवस्थित वक्र रेखाएँ, तीखे मोड़ और खांचे होते हैं, जिनमें मानक ज्यामितीय समतल सतहें नहीं होतीं।.
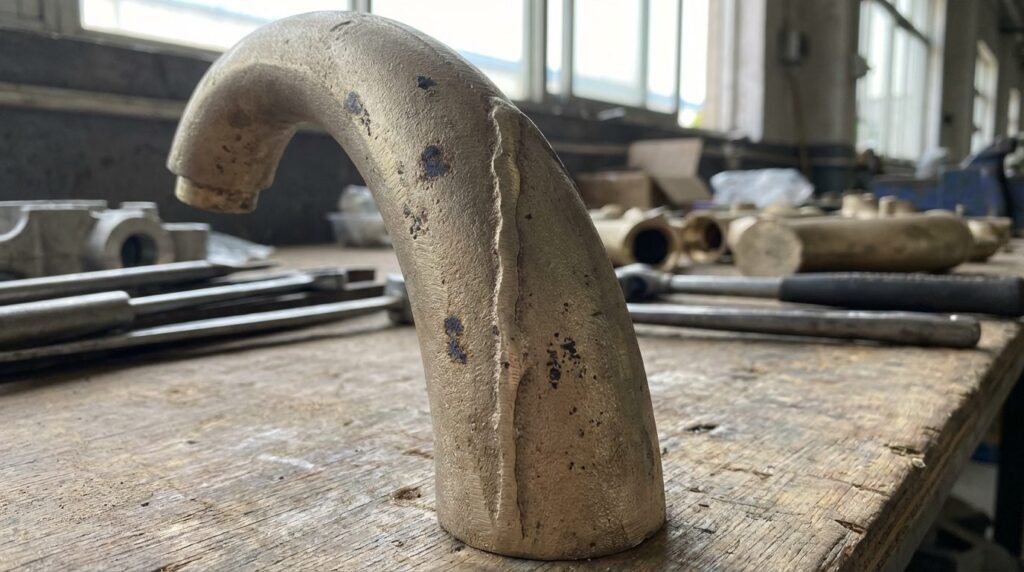
- कास्टिंग छिद्रता और विभाजन रेखाएँरेत ढलाई या गुरुत्वाकर्षण डाई कास्टिंग के बाद सतह पर सूक्ष्म छिद्र और सीढ़ीदार पार्टिंग लाइनें बनी रहती हैं।.
- सामग्री की विशेषताएँपीतल (आमतौर पर Cu59) अपेक्षाकृत नरम होता है। अत्यधिक पॉलिश करने से वर्कपीस में विकृति आ सकती है या डिज़ाइन के आकार खो सकते हैं।.
- सतह की गुणवत्ताइलेक्ट्रोप्लेटिंग के लिए एक त्रुटिहीन आधार प्रदान करने हेतु Ra 0.05–0.1 के दर्पण-स्तर की खुरदरापन प्राप्त करना अनिवार्य है।.
नल की पॉलिशिंग की प्रमुख विशेषताएँ
मुख्य विशेषताएँ:
- उच्च चमकसतह खरोंचों, ड्रॉ मार्क्स और बिना पॉलिश किए गए डेड ज़ोन से मुक्त होनी चाहिए।.
- कॉन्टूर फिडेलिटीपॉलिशिंग के बाद मूल औद्योगिक डिजाइन की स्मूद लाइनें बरकरार रखनी चाहिए; अत्यधिक घिसाई के कारण तेज किनारे खो नहीं सकते।.
- अत्यंत उच्च उपज: Reworking electroplated parts in the sanitary industry is highly expensive; the first-pass polishing yield must reach the high nineties.
पीतल के नल की पॉलिशिंग के लिए तकनीकी मापदंड
| आइटम | पैरामीटर सीमा | टिप्पणियाँ |
| सैंडिंग बेल्ट का दाना | पी120 – पी400 | विभाजन रेखाओं और गहरे रोमछिद्रों को हटाता है |
| सिसाल पहिया की गति | १५०० – २५०० आरपीएम | मध्यम सामग्री हटाने के लिए कटिंग कंपाउंड के साथ उपयोग करें |
| कपड़े का पहिया गति | १८०० – ३००० आरपीएम | अंतिम दर्पण रंग पॉलिशिंग के लिए उपयोग किया जाता है। |
| पॉलिशिंग के बाद की खुरदरापन | रा < 0.1 | प्रत्यक्ष इलेक्ट्रोप्लेटिंग मानकों को पूरा करता है |
| उत्पादन चक्र समय | 3 – 5 मिनट | नल के आकार और वक्रता की जटिलता पर निर्भर करता है। |
पीतल के नलों के लिए रोबोटिक पॉलिशिंग को क्यों प्राथमिकता दी जाती है?
पारंपरिक मैनुअल पॉलिशिंग की समस्याएँ
पॉलिशिंग लेथ के सामने मैन्युअल रूप से काम करते समय, स्वच्छता कारखानों को गंभीर चुनौतियों का सामना करना पड़ता है:
| समस्या बिंदु | विशिष्ट मुद्दा | प्रभाव |
| गंभीर व्यावसायिक स्वास्थ्य खतरे | पॉलिशिंग से भारी मात्रा में पीतल की धूल, कपड़े के रेशे और यौगिक के धुएं उत्पन्न होते हैं।. | न्यूमोकोनियोसिस का उच्च जोखिम। यह एक उच्च-जोखिम वाला काम है जिसे युवा पीढ़ियाँ करने से इनकार करती हैं।. |
| कुशल श्रम पर अत्यधिक निर्भरता | जटिल वक्रों पर लागू बल के कोण और विराम समय पूरी तरह से एक मास्टर की “मांसपेशी स्मृति” पर निर्भर करते हैं।. | यदि कर्मचारी चले जाते हैं, तो उत्पादन रुक जाता है। नए कर्मचारियों को प्रशिक्षित करने में कई महीने लगते हैं।. |
| अस्थिर इलेक्ट्रोप्लेटिंग उपज | कर्मचारी की थकान से पॉलिश करने का दबाव असमान हो जाता है, जिससे लहरें या छूटे हुए स्थान बन जाते हैं।. | प्लेटिंग के बाद दोष पाए जाते हैं, जिससे स्ट्रिपिंग/पुनःकार्य की लागतें अधिक होती हैं और अपशिष्ट दरें आसमान छू रही हैं।. |
रोबोटिक ऑटोमेशन के लाभ
Robotic polishing cells—typically a robot holding the workpiece against stationary polishing machines, a layout detailed in our robotic polishing machine guide—provide a systematic solution:
| तुलना आयाम | मैनुअल पॉलिशिंग | रोबोटिक पॉलिशिंग | सुधार |
| मशीनिंग दक्षता | सहारा लेने वाला स्टैमिना | सतत स्थिर चक्र | Steadily higher output |
| प्रथम-प्रयास उपज | Typically high eighties | High nineties, stable | प्लेटिंग पुनःकार्य लागतों में नाटकीय रूप से कमी करता है। |
| आकृति निरंतरता | कमजोर, विकृति के प्रति प्रवण | Repeatable contour fidelity | Preserves the industrial design |
| उपभोग्य उपयोग | उच्च अपशिष्ट | स्वचालित घिसाव क्षतिपूर्ति | Longer wheel life |
मुख्य लाभ:
- ऑफ़लाइन प्रोग्रामिंग (OLP): Directly import the 3D CAD model of the faucet. The software automatically generates complex curved polishing paths, letting the robot reach the gooseneck dead corners humans struggle with.
- स्व-उपभोग्य घिसाव क्षतिपूर्ति: As the buffing wheel shrinks from use, the system senses this via current torque or laser distance measurement, automatically adjusting the robot’s pushing force or TCP position to keep the polishing effect constant from start to finish.
- “क्राफ्ट” को “डेटा” में बदलना”मास्टर का अनुभव रोबोट प्रोग्रामों में समाहित हो जाता है, जिससे उद्यम की विशिष्ट कुशल श्रम पर निर्भरता पूरी तरह समाप्त हो जाती है।.
स्वचालित पॉलिशिंग प्रक्रिया कार्यप्रवाह
A brass faucet travels through eight stages inside the cell, from jig loading to final inspection. Polishing is a progressive refinement process, and the heart of it is the multi-stage grinding and buffing of steps 02-04, where different abrasive media progressively lower surface roughness.
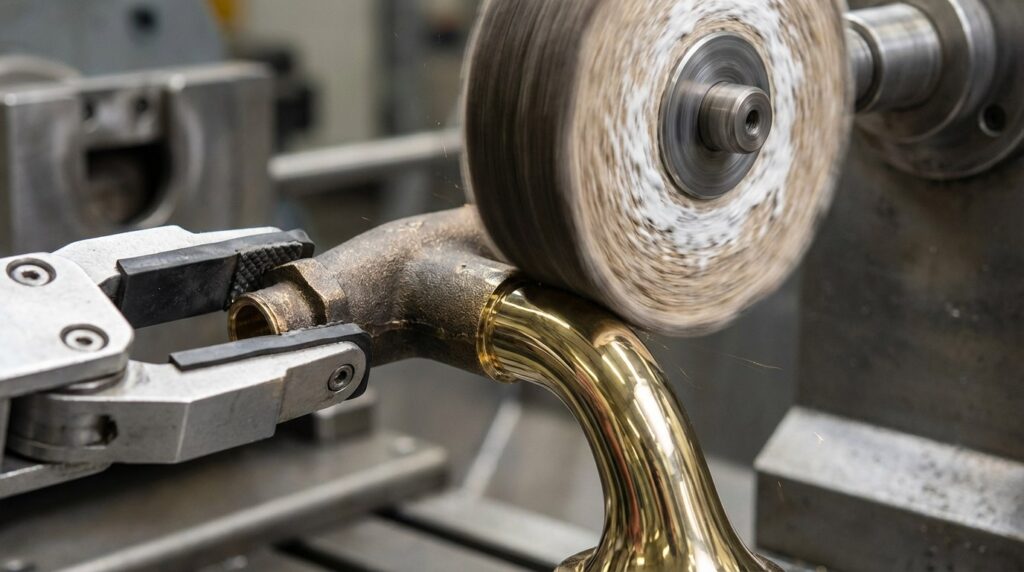
पूर्ण प्रक्रिया प्रवाह
| प्रक्रिया | प्रक्रिया का नाम | उपकरण | उपभोज्य | समय | सटीकता / उद्देश्य |
| 01 | जिंग लोडिंग | कस्टम त्वरित-परिवर्तन जिग + रोबोट | – | दहाई | Gives repeatable positioning accuracy |
| 02 | बेल्ट सैंडिंग | रोबोट + बेल्ट सैंडर | अलुमिना/एसआईसी बेल्ट | साठ का दशक | कास्टिंग लाइन्स और गहरे रोमछिद्र हटाता है |
| 03 | सिसल बफिंग | रोबोट + पॉलिशिंग स्पिंडल | सिसाल व्हील + कटिंग कंपाउंड | नब्बे का दशक | सैंडिंग की रेखाएँ हटाता है, वक्रताओं को समतल करता है। |
| 04 | कपड़े से पॉलिश करना | रोबोट + पॉलिशिंग स्पिंडल | कॉटन व्हील + हाई-ग्लॉस कंपाउंड | अस्सी के दशक | दर्पण की चमक Ra<0.1 प्राप्त करता है |
| 05 | अल्ट्रासोनिक सफाई | ऑटो अल्ट्रासोनिक लाइन | वैकसिंग एजेंट | एक सौ बीस के दशक | छिद्रों में गहरी जमी जिद्दी वैक्स को हटाता है। |
| 06 | शुद्ध जल से कुल्ला | स्प्रे वॉश केबिन | डीआई पानी | चालीस के दशक | रासायनिक अवशेष हटाता है |
| 07 | गर्म हवा से सुखाना | टनल ओवन | – | साठ का दशक | ऑक्सीकरण और पानी के धब्बों को रोकता है |
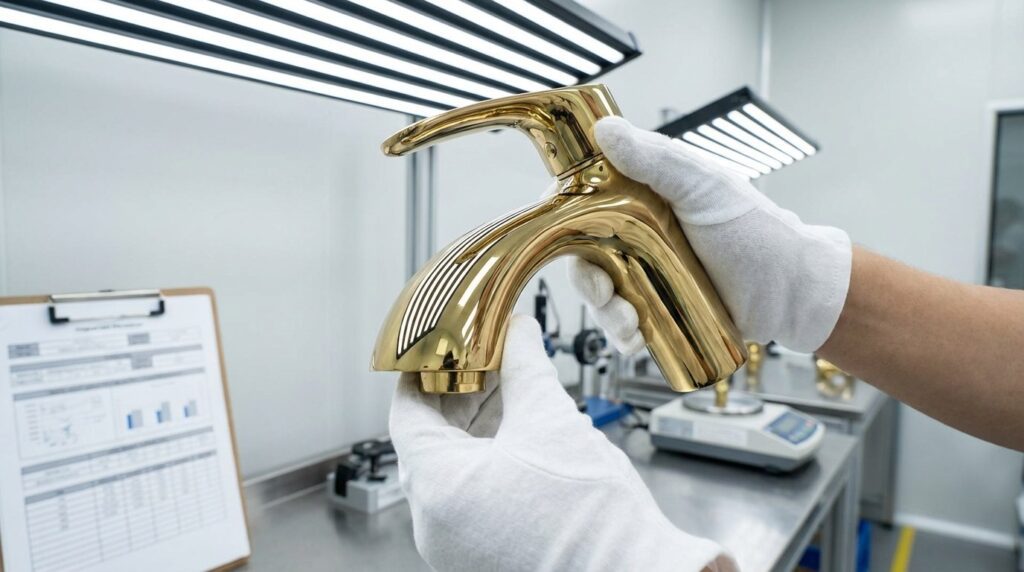
| 08 | निरीक्षण | ज़ेब्रा पट्टी निरीक्षण लाइट | – | तीस के दशक | संगति के लिए दृश्य जांच, परोसने की ओर बढ़ें। |
पीतल के नलों के लिए प्रक्रिया विवरण
चरण 1: जिग लोडिंग
उद्देश्यकच्चे पीतल के कास्टिंग को रोबोट के ग्रिपर पर सुरक्षित करें।.
मुख्य बिंदुआमतौर पर, यह विस्तार स्थान के डेटाम के रूप में आंतरिक जल प्रवेश थ्रेड्स का उपयोग करता है, जिससे पॉलिश की जाने वाली बाहरी सतहों में किसी भी फिक्स्चर के हस्तक्षेप से बचा जा सकता है।.
चरण 2: बेल्ट सैंडिंग
उद्देश्यप्रमुख विभाजन रेखाओं और गहरे कास्टिंग दोषों को जल्दी से समतल करें।.
मुख्य बिंदुरोबोट नल को पकड़ता है और इसे बेल्ट सैंडर पर तैरते संपर्क पहिये के खिलाफ दबाता है, बेल्ट की लचीलेपन का उपयोग करके बड़े वक्रों के अनुरूप मोटा-मोटी आकृति बनाता है।.
चरण 3: सिज़ल बफिंग (पूर्व-पॉलिशिंग)
उद्देश्यसैंडिंग बेल्ट द्वारा छोड़ी गई सीधी खरोंचों को हटाएँ, सतह को रंगने की तैयारी के लिए और समतल करें।.
मुख्य बिंदुयह एक स्वचालित कंपाउंड स्प्रे सिस्टम के साथ जुड़ा हुआ है जो नियमित रूप से उच्च-गति वाले सिसल पहिये पर मोटा तरल कंपाउंड लगाता है। रोबोट जटिल 6-अक्ष इंटरपोलेटेड पथों को निष्पादित करता है ताकि पहिया हर मृत कोने को साफ कर सके।.
चरण 4: कपड़े से पॉलिश (दर्पण फिनिश)
उद्देश्य: दर्पण मानक प्राप्त करने के लिए अंतिम सतह “रंगने” का उपचार, जो इलेक्ट्रोप्लेटिंग स्नान के लिए सीधे तैयार है।.
मुख्य बिंदुयह अत्यंत नरम कपास के कपड़े के पहियों और उच्च-चमक यौगिकों का उपयोग करता है। रोबोट को संपर्क बल को नियंत्रित करना चाहिए ताकि अत्यधिक तापमान के निर्माण से पीतल की सतह झुलस (पीली) न जाए।.
चरण 5: अल्ट्रासोनिक डिवैक्सिंग
उद्देश्यपॉलिशिंग यौगिक (मोम) उच्च तापमान पर सूक्ष्म छिद्रों में प्रवेश कर जाते हैं और ठोस हो जाने के बाद उन्हें साफ करना अत्यंत कठिन हो जाता है। इन्हें उच्च-तापमान अल्ट्रासोनिक कंपन के माध्यम से पूरी तरह से हटाना आवश्यक है।.
चरण 6: शुद्ध पानी से कुल्ला
उद्देश्यडिआयनाइज्ड (डीआई) पानी से बहु-चरणीय कुल्ला यह सुनिश्चित करता है कि सब्सट्रेट की सतह पूरी तरह से खाली हो, और कोई भी मीडिया इलेक्ट्रोप्लेटिंग की चिपकन को प्रभावित न करे।.
चरण 7: गर्म हवा से सुखाना
उद्देश्यनमी को तुरंत सुखाएँ ताकि सक्रिय पीतल की सतह हवा में जल्दी ऑक्सीकरण और रंगहीन होने से बची रहे।.
चरण 8: निरीक्षण
उद्देश्यविशिष्ट ज़ेब्रा लाइटिंग के तहत पॉलिशिंग की गुणवत्ता की जाँच करें ताकि यह सुनिश्चित हो सके कि कोई फीका क्षेत्र, छिद्र या विकृति मौजूद न हो।.
मशीनिंग चुनौतियाँ और समाधान
चुनौती 1: जटिल मुक्त-आकार वक्रों का प्रोग्रामिंग समय-साध्य है।
समस्या:
- नलिकाओं में अत्याधुनिक, निरंतर बदलते वक्र होते हैं। एक पारंपरिक टीच पेंडेंट का उपयोग करके नए उत्पाद के लिए बिंदुओं को मैन्युअल रूप से दर्ज करने में 2-3 दिन लग सकते हैं।.
- मैन्युअल रूप से सिखाए गए मार्ग अक्सर पर्याप्त चिकने नहीं होते, जिससे वक्र संक्रमणों पर आसानी से ड्वेल मार्क्स (जलने के निशान) बन जाते हैं।.
समाधान:
- ऑफ़लाइन प्रोग्रामिंग (OLP) सॉफ़्टवेयर का परिचय.
- इंजीनियर 3D CAD मॉडल को पीसी में आयात करते हैं। सॉफ़्टवेयर स्वचालित रूप से सतह के नॉर्मल की गणना करता है और चिकने टूलपाथ उत्पन्न करता है। वर्चुअल इंटरफ़ेयरेंस जांचों के बाद इसे सीधे रोबोट को भेजा जाता है।.
- परिणामनए उत्पाद के परिवर्तन का समय दिनों से घटाकर घंटों कर दिया गया है, और मार्ग की चिकनाई पूर्णता को छू लेती है, जिससे ठहराव के निशान पूरी तरह से समाप्त हो जाते हैं।.
चुनौती 2: सिकुड़ते पॉलिशिंग पहियों के कारण छूटे हुए स्थान
समस्या:
- कपड़े और सिसल के पहिये उपभोग्य वस्तुएँ हैं; पॉलिशिंग के दौरान उनका व्यास लगातार घटता रहता है। यदि रोबोट अपनी मूल मार्गरेखा पर बना रहता है, तो यह वर्कपीस तक नहीं पहुँच पाएगा, जिससे अपॉलिश किए गए धब्बे रह जाएँगे।.
समाधान:
- बुद्धिमान उपभोग्य घिसाव क्षतिपूर्ति प्रणालियों को लागू करें.
- विकल्प A: वर्तमान प्रतिक्रिया. जब पहिया सिकुड़ता है और संपर्क बल घटता है, तो स्पिंडल मोटर की धारा कम हो जाती है; रोबोट स्वचालित रूप से मुआवजा करने के लिए पहिये की ओर आगे बढ़ता है।.
- विकल्प बी: लेज़र मापन. एक लेजर सेंसर समय-समय पर पहिये के वास्तविक समय के व्यास को मापता है, और रोबोट के टूल सेंटर पॉइंट (TCP) को गतिशील रूप से अपडेट करता है।.
- परिणामयह गारंटी देता है कि पहिया के जीवन के अंत में पहला टुकड़ा और अंतिम टुकड़ा 100% समान पॉलिशिंग गुणवत्ता के होंगे।.
Application Scenario
Project Profile
Project profile: a European sanitary hardware OEM specializing in geometric, minimalist brass faucets.
तकनीकी चुनौतियाँ
- न्यूनतमवादी डिज़ाइनों में समतल सतहें पॉलिशिंग कौशल की कड़ी परीक्षा लेती हैं; मैनुअल पॉलिशिंग आसानी से तीखे ज्यामितीय कोनों को गोल कर देती है (डिज़ाइन की मंशा को नष्ट करते हुए)।.
- अत्यंत सख्त स्थानीय पर्यावरण और श्रम नियमों ने कार्यशाला को अल्टीमेटम दिया: बंद हो जाओ या पूरी तरह स्वचालित हो जाओ।.
- Required post-plating yield to stabilize in the high nineties.
समाधान
| आइटम | संरचना |
| कार्यखंड | ज्यामितीय न्यूनतावादी पीतल का वॉशबेसिन नल |
| सामग्री | उच्च-शुद्धता कास्ट पीतल |
| उपकरण | 2 समन्वित 6-अक्ष रोबोट + 4-स्टेशन पेडेस्टल पॉलिशर |
| कोर टेक | ओएलपी + लेजर ऑटो-कंपेनसेशन + ऑटो लिक्विड कंपाउंड सिस्टम |
| प्रक्रिया | पिक अप -> बेल्ट सैंड -> सिसाल फ्लैट पॉलिश -> क्लॉथ बफ |
| चक्र समय | 3.5 मिनट / टुकड़ा (दो रोबोट बारी-बारी से) |
अमल के परिणाम
- Labor: One robotic cell covers the output of several highly paid manual polishers.
- Quality: The sharp geometric edges designers demand are preserved piece after piece, and plating substrate yield climbs from the low eighties—typical of manual lines—into the high nineties and stays there.
- अनुपालन संचालनपूर्णतः बंद सेल और उच्च-कुशल धूल संकलन के संयोजन ने कार्यशाला के पर्यावरणीय अनुपालन संबंधी मुद्दों को पूरी तरह से हल कर दिया।.
- लचीला उत्पादन: Using OLP software, the client now easily introduces several new product designs into automated mass production each month.
अक्सर पूछे जाने वाले प्रश्न
प्रश्न 1: क्या रोबोटिक पॉलिशिंग पूरी तरह से मानव श्रम की जगह ले सकती है?
A95% से अधिक मानक सतहों के लिए, रोबोट न केवल मानव श्रम की जगह लेते हैं बल्कि बेहतर और अधिक सुसंगत तरीके से काम करते हैं। हालांकि, अत्यंत जटिल, गहरे आंतरिक अवकाशों के लिए पहियों के आकार की भौतिक सीमाएं पूर्ण पहुँच में बाधा डाल सकती हैं। उद्योग की मानक प्रथा यह है कि रोबोट पॉलिशिंग का अधिकांश कार्य संभालता है, जबकि एक ऑपरेटर सूक्ष्म मृत कोनों पर त्वरित मैनुअल टच-अप करता है, जिससे पहले से ही भारी श्रम लागत बच जाती है।.
प्रश्न 2: स्वचालित कंपाउंड प्रणाली का मैनुअल आवेदन की तुलना में क्या लाभ है?
A: In manual polishing, workers press solid wax bars against the wheel by feel, leading to fluctuating cutting forces and compound buildup in workpiece crevices. Automatic liquid compound systems use programmable dosing pumps to spray exact amounts of polishing fluid onto the wheel at set intervals. This keeps abrasive distribution even, improves surface consistency, and makes ultrasonic dewaxing much easier.
प्रश्न 3: विभिन्न आकृतियों वाले नलों के लिए फिक्स्चर कैसे डिज़ाइन किए जाने चाहिए?
Aमानक सैनिटरी उद्योग की प्रथा “शून्य-हस्तक्षेप विस्तार फिक्स्चरिंग” है। हम नल के आधार में छिपे आंतरिक जल इनलेट थ्रेड्स या माउंटिंग होल्स का उपयोग करते हैं, और भाग को अंदर से पकड़ने के लिए न्यूमैटिक विस्तारित मंडरेल्स का सहारा लेते हैं। इससे बाहरी कॉस्मेटिक सतहों के 100% भाग को पॉलिशिंग व्हील्स के सामने उजागर किया जाता है, जिससे एक ही सेटअप में पूर्ण-आवरण पॉलिशिंग संभव होती है।.
Q4: इस प्रणाली के लिए सामान्य निवेश पर प्रतिफल (ROI) क्या है?
Aकुशल श्रमिकों के वेतन से होने वाली बचत, प्लेटिंग पुनःकार्य लागतों में भारी कमी, और लगभग 20% लंबी उपभोग्य आयु को ध्यान में रखते हुए, उच्च-तीव्रता दो-शिफ्ट उत्पादन चलाने वाले एक रोबोटिक नल पॉलिशिंग सेल का ROI आमतौर पर 12 से 18 महीनों के बीच होता है।.
निष्कर्ष
एक का उपयोग करके पीतल के नलों की सतह का उपचार बहु-चरणीय रोबोटिक स्वचालित पॉलिशिंग प्रणाली, combined with offline programming and intelligent wear compensation, can break the reliance on skilled manual polishers. With stable cycle times of 3-5 minutes per piece, it is the practical route for sanitary hardware enterprises to lift electroplating yields and meet environmental and labor requirements. The same architecture extends to other forged brass plumbing parts—our shower head robotic polishing solution covers the free-form curve case.
High plating rework, a shrinking pool of polishers and curves that defeat every trainee are exactly the problems a robotic faucet cell absorbs. Our engineering team can take your product from CAD model to proof-of-concept samples and on to automated deployment—see the case study library for reference projects.