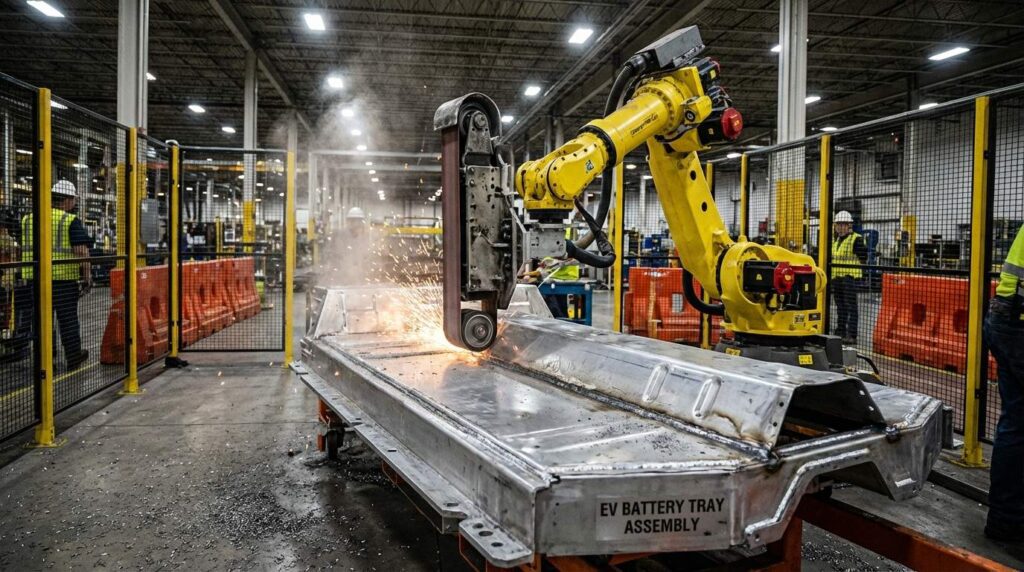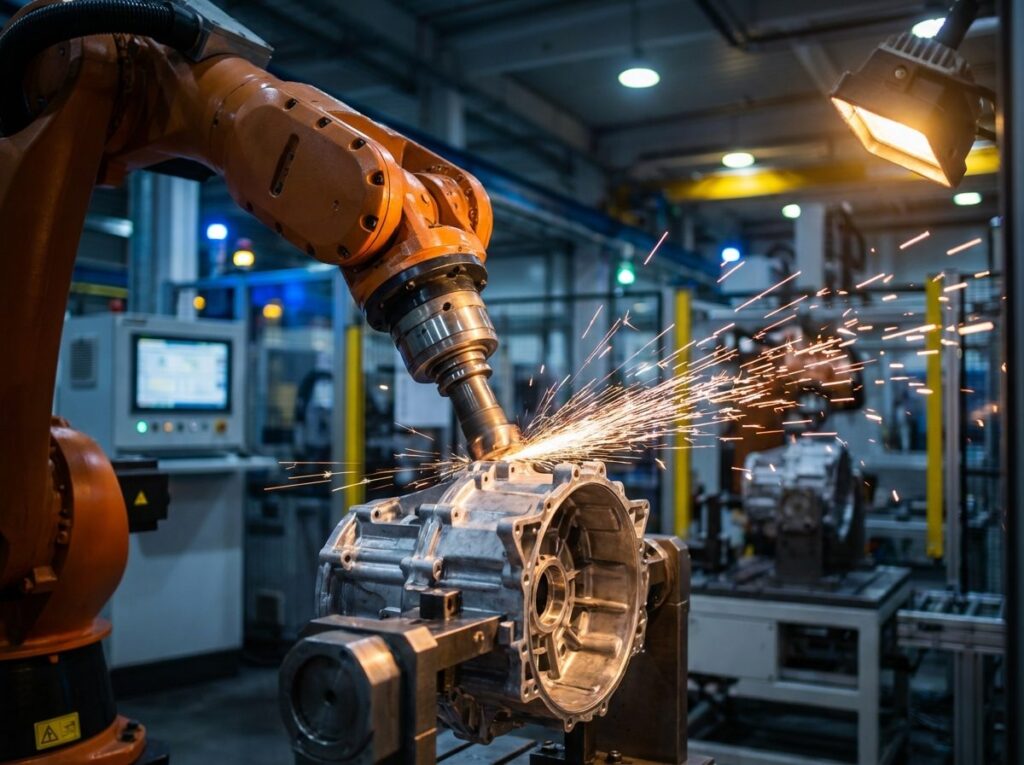
The quality of deflashing and edge deburring directly impacts the sealing performance and overall assembly of aluminum die-cast motor housings. Starting from real shop-floor pain points, this article breaks down the core technologies behind automated motor housing deburring. We cover process comparisons (manual vs. robotic), the application of active force control technology, process flow breakdown, and consumable cost control. Through detailed technical data and actual production cases, we demonstrate the economic benefits of automated grinding solutions, helping you solve flash challenges and achieve optimal balance between quality and efficiency.
Vỏ động cơ đúc áp lực là gì?
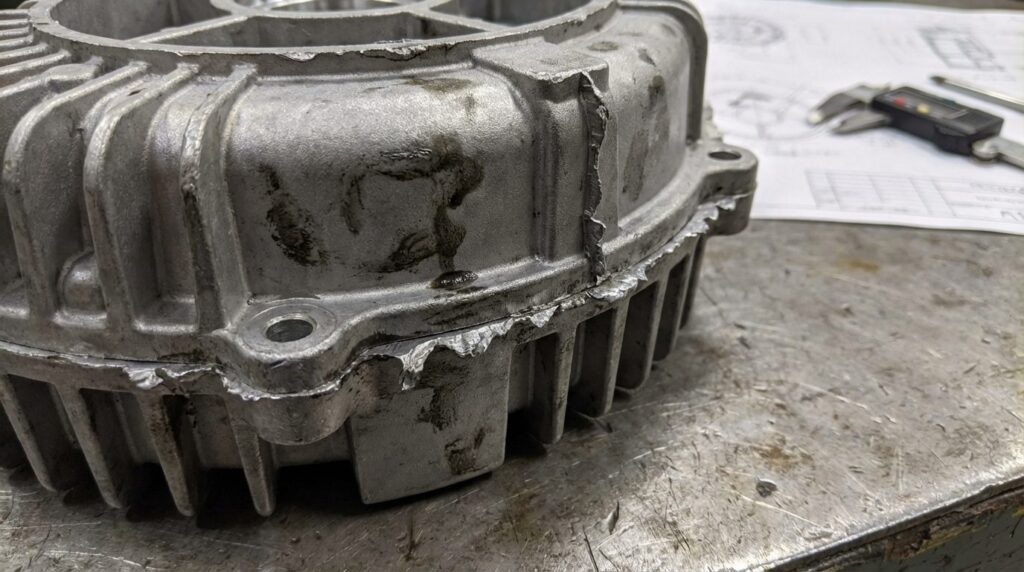
Vỏ động cơ đúc áp lực bằng nhôm là một bộ phận quan trọng trong hệ truyền động của xe năng lượng mới (NEV). Bộ phận này chủ yếu có chức năng bảo vệ stato và rotor bên trong, đồng thời cung cấp các kênh dẫn nước để tản nhiệt và hỗ trợ lắp đặt kết cấu. Theo các tiêu chuẩn của ngành NEV, các thông số kỹ thuật có sự khác biệt rất lớn, và các yêu cầu về độ phẳng của bề mặt tiếp xúc cũng như độ chính xác của rãnh làm kín là cực kỳ nghiêm ngặt.
Các tình huống ứng dụng
Vỏ động cơ đúc áp lực bằng nhôm chủ yếu được sử dụng trong hệ truyền động của xe điện (NEV) và thiết bị công nghiệp nặng. Tùy thuộc vào ứng dụng:
- Động cơ truyền động của xe điện chạy pin (BEV): Yêu cầu về độ kín của lớp vỏ nước là cực kỳ cao. Nghiêm cấm việc cắt thừa hoặc để lại gờ trên bề mặt tiếp xúc của mặt bích.
- Vỏ hộp số tích hợp cho xe điện hybrid (HEV): Hệ thống kênh dẫn dầu bên trong phức tạp, nơi các mảnh vụn do khoan xuyên lỗ rất khó làm sạch.
- Động cơ servo công nghiệp: Yêu cầu độ đồng nhất bề mặt hoàn hảo, không có vết xước do mài mòn.
All applications require strict assembly precision, as incomplete deburring or over-grinding on mating surfaces can lead to oil/water leaks or even motor short circuits—a risk pattern shared across general metal part manufacturing.
Đặc điểm cấu trúc
- Đường phân chia phức tạp: Các đường nối của khuôn đúc áp lực tạo ra phần thừa có độ dày không đều và độ cứng cao.
- Cánh tản nhiệt dày đặc & lỗ sâu: Bề mặt bên ngoài được bao phủ bởi các cấu trúc tản nhiệt, trong khi bên trong có nhiều lỗ ren và các kênh dẫn dầu đan xen.
- Các kết cấu có thành mỏng dễ bị biến dạng: Các vùng thành mỏng cục bộ có thể dễ dàng bị biến dạng khi chịu lực mài thủ công mạnh.
- Chất liệu: Các hợp kim nhôm đúc như ADC12 hoặc A380 có tính chảy tốt và khả năng tản nhiệt cao, nhưng dễ bám dính vào dụng cụ cắt.
- Chất lượng bề mặt: Yêu cầu độ nhám cao đối với các bề mặt tiếp xúc của mặt bích để đảm bảo việc lắp ráp miếng đệm diễn ra trơn tru.
Các đặc điểm chính của gia công vỏ động cơ
Các đặc điểm chính:
- Độ đồng nhất cao: Sai số phẳng trên các bề mặt ghép nối phải được kiểm soát trong phạm vi vi mô.
- Hiệu suất cao: Phải đáp ứng được các yêu cầu về sản xuất khối lượng lớn và chu kỳ nhanh của ngành công nghiệp ô tô.
- Yêu cầu về vệ sinh: Internal oil/water channels must leave no residual aluminum chips or burrs behind.
Thông số kỹ thuật cho quá trình tẩy gờ vỏ động cơ
| Mặt hàng | Phạm vi tham số | Ghi chú |
| Khả năng xử lý độ dày tấm | 0,5 mm – 5,0 mm | Tùy thuộc vào công suất của máy đúc áp lực và mức độ mòn của khuôn |
| Kích thước vát/bán kính | R0,5 – R2,0 | Thiết lập theo yêu cầu của bản vẽ |
| Bảo vệ bề mặt tiếp xúc | Độ cắt thừa < 0,05 mm | Được đảm bảo bởi công nghệ kiểm soát lực chủ động |
| Độ nhám sau khi mài | Ra1.6 – Ra3.2 | Đáp ứng các yêu cầu về cụm gioăng kín |
| Thời gian chu kỳ sản xuất | 2 – 4 phút | Tùy thuộc vào mức độ phức tạp của công trình nhà ở |
Tại sao phương pháp mài góc bằng robot lại được ưa chuộng cho vỏ động cơ?
Những khó khăn khi mài thủ công truyền thống
Khi sử dụng máy mài góc cầm tay thông thường hoặc máy mài khí nén, các nhà máy phải đối mặt với những thách thức sau:
| Vấn đề nan giải | Vấn đề cụ thể | Tác động |
| Độ nhất quán cực kỳ kém | Áp lực thay đổi của người thợ do mệt mỏi dễ dẫn đến việc cắt quá sâu (gây trầy xước) trên bề mặt mặt bích. | Dẫn đến rò rỉ nước/dầu sau khi lắp ráp, khiến toàn bộ lô hàng bị loại bỏ. |
| Tình trạng thiếu lao động và nguy cơ tai nạn cao | Bụi dày đặc, tiếng ồn lớn và nguy cơ nổ liên quan đến bột nhôm tại các nhà máy đúc áp lực. | Các lao động trẻ từ chối công việc này, dẫn đến tình trạng thiếu hụt lao động trầm trọng. |
| Hiệu suất thấp | Các lỗ xuyên qua bên trong đòi hỏi phải thay dụng cụ bằng tay thường xuyên. | Thời gian chu kỳ chậm không thể sánh kịp với năng suất cao của máy đúc áp lực, dẫn đến tình trạng tắc nghẽn. |
Những lợi ích của tự động hóa bằng robot
Robotic deburring cells—built on the principles we cover in what is robotic deburring—offer a systematic answer to these pain points:
| Tiêu chí so sánh | Mài thủ công | Loại bỏ gờ bằng robot | Sự cải thiện |
| Hiệu quả gia công | 12–15 phút/miếng | 2,5–3,5 phút/chiếc | Cycle time cut several-fold |
| Tỷ lệ lỗi (Cắt quá mức) | Frequent over-cut scrap | Rare with force control | Giảm đáng kể lượng phế liệu |
| Độ chính xác bề mặt | Dựa vào cảm nhận của người lao động | Lực không đổi khi nổi | Removes operator variability |
| Tuổi thọ của vật tư tiêu hao | Sự cạn kiệt nhanh chóng | Mòn đều của dụng cụ | Steadily lower tool spend |
Những lợi thế cốt lõi:
- Kiểm soát lực tác động: Trục mài gờ có khả năng thích ứng theo hướng bán kính và trục. Hoạt động tương tự như hệ thống treo của ô tô, trục này tự động điều chỉnh để thích ứng với những sai lệch kích thước nhỏ trên bề mặt đúc thô, duy trì áp lực ổn định và không bao giờ làm xước vật liệu nền.
- Tích hợp đa quy trình: Với hệ thống thay dao tự động (ATC), chỉ cần một lần thiết lập là có thể hoàn thành các công đoạn cắt gọt phôi thừa, bo tròn cạnh và chải sạch lỗ bên trong.
- Hoạt động 24/7: Không bị ảnh hưởng bởi bụi bẩn hay sự hao mòn, giúp quá trình sản xuất tự động hoạt động liên tục để đáp ứng các tiến độ giao hàng nghiêm ngặt trong ngành ô tô.
Quy trình làm sạch bavia tự động
From vision-guided loading to final blue-light inspection, the surface treatment of an aluminum motor housing runs through eight automated steps, with the robotic grinding concentrated in steps 02-05.
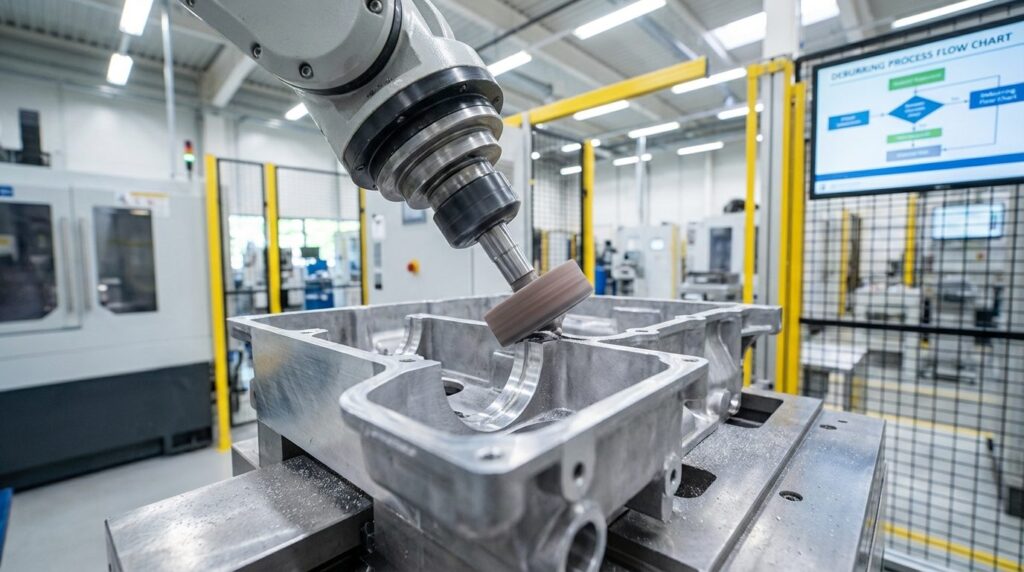
Quy trình hoàn chỉnh
| Quy trình | Tên quy trình | Thiết bị/Dụng cụ | Vật tư tiêu hao | Thời gian | Điều khiển chính xác |
| 01 | Tải hàng có sự hỗ trợ của hệ thống định vị hình ảnh | 3D Vision + Robot | – | 15 giây | Độ chính xác ±0,5 mm |
| 02 | Loại bỏ phần thừa dày | Trục chính có độ cứng cao | Mũi khoan xoay bằng cacbua | 45 giây | Loại bỏ các điểm sáng có kích thước lớn hơn 2 mm |
| 03 | Hợp nhất mặt bích | Trục nổi | Đĩa mài/Nylon | thập niên 60 | Ngăn ngừa việc cắt quá sâu |
| 04 | Bo tròn cạnh linh hoạt | Dụng cụ tuân thủ hướng tâm | Miếng lót vát cạnh đặc biệt | những năm 40 | Chuyển tiếp góc R đồng nhất |
| 05 | Vệ sinh xuyên lỗ | Trục linh hoạt | Bàn chải ống tẩy gờ | 35 giây | Làm sạch mạt kim loại khỏi các lỗ mù |
| 06 | Rửa áp lực cao | Máy giặt công nghiệp | Chất tẩy rửa | thập niên 60 | Đáp ứng các tiêu chuẩn vệ sinh của ngành |
| 07 | Sấy khô bằng khí nén | Dao khí | – | 30 tuổi | Không có vết nước |
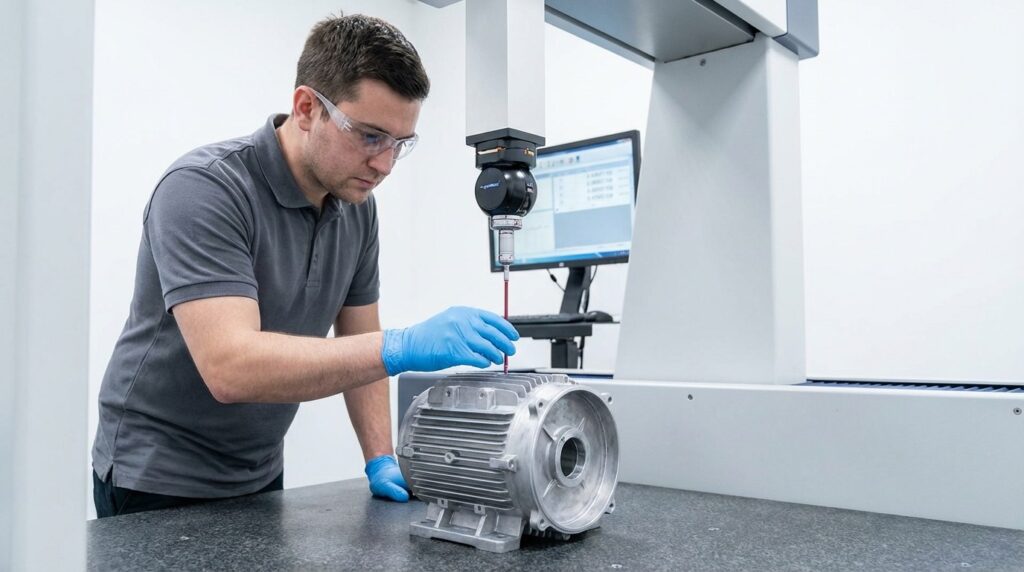
| 08 | Kiểm tra | Máy quét ánh sáng xanh 3D | – | tuổi 20 | Kiểm tra kích thước toàn diện và kiểm tra gờ |
Mô tả quy trình
Bước 1: Tải hàng bằng hệ thống định vị hình ảnh
Mục đích: Xác định các chi tiết đúc thô được xếp ngẫu nhiên trong thùng, hướng dẫn robot kẹp và đặt chúng chính xác lên giá đỡ mài.
Những điểm chính: Sử dụng công nghệ thị giác 3D chống phản chiếu để xử lý bề mặt nhôm bóng.
Bước 2: Loại bỏ phần thừa dày
Mục đích: Loại bỏ nhanh chóng lớp nhôm thừa dày và cứng dọc theo các đường phân chia.
Những điểm chính: Yêu cầu hệ thống robot có độ cứng cao và trục điện công suất lớn kết hợp với mũi khoan cacbua. Các đường chạy dao được tối ưu hóa giúp ngăn ngừa tình trạng kẹt dao.
Bước 3: Làm mịn mép
Mục đích: Loại bỏ các vết gờ nhỏ trên các bề mặt tiếp xúc quan trọng mà không làm ảnh hưởng đến độ phẳng.
Những điểm chính: Đây là bước quan trọng nhất. Một trục quay trôi dọc trục là điều bắt buộc. Khi được điều chỉnh ở áp suất cố định (ví dụ: 20N), đĩa mài sẽ bám sát hoàn hảo vào bề mặt bất kể những gợn sóng nhỏ do quá trình đúc gây ra — loại bỏ các gờ thừa mà không làm trầy xước kim loại nền.
Bước 4: Tạo đường cong mềm mại cho các góc cạnh
Mục đích: Loại bỏ các góc nhọn và tạo các bán kính hoặc góc vát đồng đều.
Những điểm chính: Sử dụng một trục quay nổi kiểu xuyên tâm, các cơ chế khí nén hoặc lò xo mang lại tính linh hoạt. Robot di chuyển theo một đường viền sơ bộ, và đầu di động sẽ tự động bù đắp các sai số trong quá trình đúc.
Bước 5: Vệ sinh bên trong/giữa các lỗ
Mục đích: Loại bỏ các gờ nhám ẩn bên trong các rãnh dẫn dầu và nước để ngăn ngừa tình trạng bong tróc trong tương lai.
Những điểm chính: Trục quay sẽ tự động chuyển sang sử dụng bàn chải nylon mài mòn, di chuyển theo hình xoắn ốc để làm sạch các khe hở kín.
Bước 6: Rửa bằng áp lực cao
Mục đích: Rửa sạch hoàn toàn các mảnh nhôm bám dính, bụi và dung dịch làm mát trên bề mặt.
Bước 7: Sấy khô bằng máy sấy tóc
Mục đích: Hãy nhanh chóng lau khô để ngăn ngừa quá trình oxy hóa và các vết ố do nước trên bề mặt nhôm đúc.
Bước 8: Kiểm tra
Mục đích: Kiểm tra chất lượng mài để đảm bảo không có vùng nào bị bỏ sót khi loại bỏ gờ hoặc bị mài quá mức.
Những thách thức và giải pháp trong gia công
Thách thức 1: Kích thước đúc không đồng nhất (Biến dạng)
Vấn đề:
- Các chi tiết đúc cùng một mẻ có thể chênh lệch 1-2 mm do co ngót khi nguội.
- Một robot cứng nhắc di chuyển theo một quỹ đạo cố định sẽ cắt thừa (gây phế liệu) đối với các chi tiết lớn và cắt thiếu đối với các chi tiết nhỏ.
Giải pháp:
- Áp dụng công nghệ tuân thủ chủ động.
- Lắp đặt đầu mài nhám nổi có cảm biến lực. Thiết bị này sẽ tự động kéo dài hoặc thu lại để bù đắp độ chênh lệch 1–2 mm đồng thời duy trì lực cắt ổn định.
- Kết quả: Over-cut scrap caused by casting-to-casting dimensional mismatch becomes rare instead of routine.
Thử thách 2: Loại bỏ gờ trên các rãnh dẫn dầu sâu giao nhau
Vấn đề:
- Các mảng bám rễ hình thành tại các điểm giao nhau của các kênh làm mát bên trong.
- Các dụng cụ thông thường không thể tiếp cận được bên trong các khoang phức tạp, có hình dạng cong.
Giải pháp:
- Sử dụng bàn chải nylon mài mòn tùy chỉnh không theo tiêu chuẩn hoặc phương pháp loại bỏ gờ bằng tia nước áp lực cao.
- Kết quả: Đáp ứng các tiêu chuẩn nghiêm ngặt về độ sạch hạt bụi của ngành công nghiệp ô tô, giúp ngăn ngừa hiện tượng kẹt dầu thủy lực trong động cơ.
Application Scenario
Project Profile
Project profile: a Tier 1 automotive parts supplier in Southeast Asia, die-casting motor housings for global NEV programs.
Những thách thức kỹ thuật
- Ran a manual grinding line of roughly a dozen stations in heavy dust, with constant operator turnover.
- Chất lượng mài mặt bích hoàn toàn phụ thuộc vào cảm nhận của công nhân, dẫn đến tỷ lệ phải làm lại cao do rò rỉ.
- Khách hàng yêu cầu rút ngắn thời gian sản xuất xuống còn 3 phút/sản phẩm.
Giải pháp
| Mặt hàng | Cấu hình |
| Chi tiết gia công | Vỏ nhôm động cơ NEV Drive |
| Chất liệu | Hợp kim nhôm ADC12 |
| Thiết bị | Robot cứng 6 trục + Thiết bị định vị bên ngoài |
| Công cụ cốt lõi | Hệ thống trục chính chủ động tuân thủ hướng tâm/trục |
| Quy trình | Tải hình ảnh -> Loại bỏ phế liệu nặng -> Làm mịn mép -> Chải khuôn |
| Thời gian chu kỳ | 2,5 phút/chiếc |
Kết quả triển khai
- Labor: A single robotic cell absorbs the workload of several skilled manual grinding stations per shift and sustains three-shift production.
- Quality: Flange over-cut scrap from uneven hand pressure largely disappears, and mating-surface leak tests settle into a stable, repeatable pass pattern.
- Môi trường: Được trang bị hệ thống hút bụi ướt, giúp loại bỏ ô nhiễm bụi và nguy cơ nổ.
- Tỷ suất hoàn vốn (ROI): Once labor, scrap and rework savings are counted, systems of this class typically pay back within one to two years.
Câu hỏi thường gặp
Câu hỏi 1: Robot có thể xử lý tấm flash dày bao nhiêu?
A: Các trục chính công suất cao của chúng tôi, được trang bị mũi khoan cacbua, có thể dễ dàng gia công các mảnh nhôm nguyên khối có độ dày từ 3mm đến 5mm. Đối với các rãnh tràn hoặc cửa van dày hơn, chúng tôi khuyến nghị sử dụng máy cưa băng tự động hoặc máy ép cắt trước khi tiến hành mài tinh bằng robot để tiết kiệm chi phí vật tư tiêu hao.
Câu hỏi 2: Đầu nổi có thực sự ngăn ngừa việc cắt quá sâu vào mặt bích không?
A: Đúng vậy, đây chính là giá trị cốt lõi của công nghệ nổi. Bằng cách sử dụng hệ thống điều khiển khí nén hoặc servo để duy trì lực tiếp xúc ổn định, dụng cụ sẽ tự động rút lại nếu chi tiết đúc có kích thước lớn hơn một chút hoặc đường đi của robot bị lệch, đảm bảo vật liệu nền không bao giờ bị xước.
Câu hỏi 3: Nhôm dễ bám dính vào dụng cụ. Chi phí vật tư tiêu hao được kiểm soát như thế nào?
A: Chúng tôi khuyến nghị sử dụng các loại mũi mài chuyên dụng cho nhôm có lớp phủ đặc biệt và rãnh lớn, cùng với các bánh mài cánh chống tắc nghẽn. Khi kết hợp với tốc độ trục chính được tối ưu hóa và hệ thống bôi trơn vi lượng (MQL), tuổi thọ dụng cụ được kéo dài đáng kể, giúp giảm chi phí vật tư tiêu hao hơn 30% so với phương pháp mài thủ công.
Câu hỏi 4: Mất bao lâu để chuyển sang sử dụng mẫu vỏ động cơ khác?
A: Các dây chuyền sản xuất của chúng tôi được trang bị các bộ kẹp có thể thay đổi nhanh chóng và tính năng lập trình tham số. Người vận hành chỉ cần thay thế bộ kẹp định vị và chọn chương trình robot đã được lưu sẵn trên màn hình HMI. Sau khi làm quen, quá trình chuyển đổi hoàn toàn chỉ mất 15–30 phút, rất phù hợp cho sản xuất linh hoạt với nhiều chủng loại sản phẩm và số lượng nhỏ.
Kết luận
Quá trình loại bỏ phần thừa và mài nhẵn vỏ động cơ đúc áp lực bằng nhôm bằng cách sử dụng quy trình mài nổi tự động bằng robot removes the human variable from the process. With cycle times of 2.5-3.5 minutes per piece, it has become the practical standard for meeting the volume and quality demands of the NEV industry. The same heavy-payload architecture also serves other large aluminum castings—see our aluminum chair base polishing solution.
Thick flash, leak-prone flange grinding and a hazardous dust environment are all problems a well-configured robotic cell addresses directly. Send us your motor housing drawings—the engineering team will run sample parts and build an ROI case for your line.