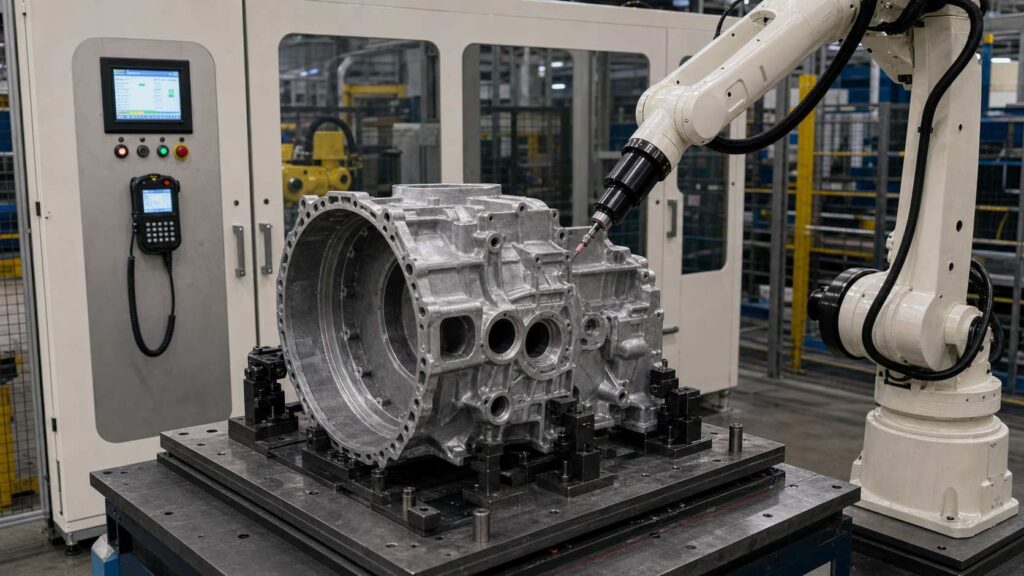
Aluminum alloy engine lower frames are structural casting components used in automotive engine lower assemblies, crankcase systems and powertrain support structures. In its common form, this part has a long lower-frame body, large internal openings, perimeter edges, sealing-area boundaries, multiple small holes, reinforced ribs and local pockets, making edge deburring more complex than on simple plate-like castings.
Giải pháp mài góc cạnh bằng robot này được thiết kế dành cho khung dưới động cơ bằng hợp kim nhôm, với kích thước tiêu biểu khoảng 450–700 mm chiều dài, tùy thuộc vào mẫu động cơ. Giải pháp này giúp loại bỏ các gờ, cạnh sắc, vết thừa nhẹ và cặn cắt dọc theo các cạnh viền dài, các khe cửa sổ, mép lỗ, các điểm chuyển tiếp của gân và các ranh giới liền kề với lớp đệm, đồng thời cải thiện độ đồng đều của các cạnh và giảm bớt khối lượng công việc mài gọt thủ công.
What Is an Aluminum Alloy Engine Lower Frame?
Khung dưới động cơ bằng hợp kim nhôm là một bộ phận kết cấu đúc, được bố trí xung quanh phần dưới của cụm động cơ. Bộ phận này thường được sử dụng để gia cố cấu trúc đáy động cơ, kết nối với các bộ phận xung quanh và cung cấp các điểm lắp đặt, làm kín hoặc hỗ trợ cho các hệ thống liên quan đến động cơ.

Structurally, the workpiece follows a wide lower-frame layout with long edge boundaries, large internal windows, several holes, rib networks, pocket areas and contour lines near sealing or mounting regions. After casting and trimming, burrs and sharp edges may remain around the long perimeter, window openings, small holes, rib edges and cavity transitions. For this type of workpiece, the main finishing requirement is robotic edge deburring, edge rounding and local cleanup rather than heavy grinding or decorative polishing.
| Mặt hàng | Chi tiết |
|---|---|
| Tên chi tiết gia công | Khung dưới động cơ bằng hợp kim nhôm |
| Kích thước tiêu chuẩn | Khoảng 450–700 × 250–450 × 80–180 mm, tùy theo mẫu |
| Chất liệu | Đúc hợp kim nhôm |
| Quy trình chính | Cắt gọt cạnh bằng robot |
| Các quy trình được hỗ trợ | Làm tròn các cạnh, Loại bỏ hiện tượng nhấp nháy ánh sáng, Làm sạch bề mặt cục bộ |
| Các lĩnh vực xử lý chính | Các cạnh chu vi dài, các cạnh cửa sổ bên trong, các lỗ mở, các cạnh gân, các ranh giới túi, các đường viền tiếp giáp với lớp bịt kín |
| Các khu vực được bảo vệ | Bề mặt làm kín, mặt lắp ghép, lỗ chính xác, đế gia công, giao diện lắp ghép |
| Bàn thắng quyết định | Loại bỏ các cạnh sắc, gờ và vết thừa nhẹ đồng thời duy trì chất lượng cạnh ổn định và bảo vệ các bề mặt chức năng |
Những thách thức điển hình trong quá trình hoàn thiện khung dưới động cơ bằng hợp kim nhôm
An aluminum alloy engine lower frame is challenging because its quality requirement is concentrated on many edge boundaries rather than one heavy grinding area; the machine categories suited to this duty are compared in our deburring machine types guide. Long perimeter edges, internal windows, small holes and rib transitions all require controlled edge deburring, but the tool must not touch nearby sealing surfaces or machined interfaces.
Việc mài góc cạnh thủ công có thể không đồng đều vì người vận hành phải di chuyển dọc theo các đường viền dài và thường xuyên thay đổi tư thế khi làm việc quanh các cửa sổ, lỗ và gân. Một số góc cạnh có thể vẫn còn sắc, trong khi những góc cạnh khác lại bị làm tròn quá mức. Đối với các chi tiết bằng hợp kim nhôm, áp lực quá mạnh cũng có thể để lại vết hằn rõ ràng hoặc làm mất vật liệu gần các khu vực làm kín hoặc lắp đặt quan trọng.
| Vấn đề thường gặp | Lĩnh vực cụ thể | Tác động |
|---|---|---|
| Các góc nhọn | Chiều dài chu vi, các ô cửa sổ, các lỗ | Gây ra các rủi ro trong quá trình xử lý và lắp ráp |
| Ánh sáng nhấp nháy / Phế liệu cắt tỉa | Đường viền ngoài, các mép cắt, các vùng lõm cục bộ | Ảnh hưởng đến tính nhất quán và hình thức của các cạnh |
| Các gờ thừa | Các mép xương sườn, các lỗ mở, các góc bên trong | Gây ra chất lượng hoàn thiện không ổn định |
| Làm tròn cạnh không đều | Các đường viền dài lặp lại và ranh giới cửa sổ | Dẫn đến cảm giác và chất lượng mép không đồng đều |
| Điều chỉnh thủ công | Nhiều lỗ nhỏ, các cạnh dài và các gân | Cho kết quả khác nhau tùy theo người vận hành |
| Các khu vực niêm phong nhạy cảm | Đường ray bịt kín, mặt lắp đặt, miếng đệm gia công | Nguy cơ hư hỏng trong quá trình mài gọt thủ công |
Quy trình mài góc cạnh bằng robot cho khung dưới động cơ bằng hợp kim nhôm
A robotic edge deburring cell for aluminum alloy engine lower frames should be designed around edge tracking, controlled tool compliance, fixture stability and protected-surface management. The goal is not heavy stock removal, but stable burr removal and controlled edge rounding along many long and local edge features. Dual-station layouts such as our 5-axis dual-station deburring equipment let one side be unloaded and reloaded while the other is finished.

Đối với khung dưới của động cơ có kích thước tiêu chuẩn khoảng 450–700 mm chiều dài, quy trình thường bao gồm các bước: xếp hàng, chọn chương trình, xác nhận vùng bảo vệ, mài góc cạnh viền ngoài, mài góc cạnh cửa sổ, xử lý góc cạnh lỗ, hoàn thiện góc cạnh gân và hốc, kiểm tra và dỡ hàng. Các dụng cụ mài góc linh hoạt, dụng cụ vát cạnh và dụng cụ hoàn thiện nhỏ có thể được kết hợp tùy theo loại cạnh.
| Bước | Quy trình | Mục đích | Công cụ / Hệ thống |
|---|---|---|---|
| 1 | Tải và định vị | Gắn chặt khung dưới để đảm bảo sự ổn định khi tiếp cận mép | Giá đỡ chuyên dụng |
| 2 | Lựa chọn chương trình | Ghép nối đúng mẫu chi tiết và đường viền | Chương trình HMI / Robot |
| 3 | Xác nhận khu vực được bảo vệ | Xác định các vùng làm kín, lắp đặt và các vùng không tiếp xúc chính xác | Logic lịch thi đấu / Cài đặt chương trình |
| 4 | Loại bỏ gờ trên cạnh viền dài | Loại bỏ các cạnh sắc và hiện tượng lóa sáng khỏi đường viền bên ngoài | Dụng cụ mài góc linh hoạt |
| 5 | Loại bỏ gờ cạnh bên trong cửa sổ | Xử lý các vùng cắt lớn và đường viền cửa sổ | Dụng cụ mài nhám tuân thủ tiêu chuẩn |
| 6 | Xử lý mép lỗ khoan | Loại bỏ gờ cho các lỗ nhỏ và các khe lắp đặt | Dụng cụ vát cạnh / Trục mài gờ |
| 7 | Hoàn thiện mép xương sườn và mép túi | Làm sạch các mép gân cục bộ và các điểm chuyển tiếp lõm | Đầu gia công nhỏ |
| 8 | Kiểm soát cạnh liền kề với vùng niêm phong | Loại bỏ gờ gần các đường viền làm kín mà không chạm vào các mặt làm kín | Đường đi được kiểm soát / Khu vực cấm mài |
| 9 | Kiểm tra chất lượng | Kiểm tra tính nhất quán của các cạnh và các khu vực được bảo vệ | Kiểm tra thủ công hoặc kiểm tra bằng mắt thường |
| 10 | Dỡ hàng và vệ sinh | Lấy các mảnh vụn ra và chuyển phôi sang nơi khác | Thổi khí / Hút bụi |
Bước 1: Tải và định vị
Khung dưới động cơ bằng hợp kim nhôm được đặt vào một khuôn cố định chuyên dụng, giúp đỡ chi tiết đúc từ các vùng ổn định và không quan trọng. Do phôi có các cạnh dài, các khe hở lớn và cấu trúc gân tương đối mỏng, việc định vị ổn định là rất quan trọng để đảm bảo tiếp xúc đều đặn dọc theo các cạnh.
Bộ kẹp phải cho phép robot tiếp cận các khu vực viền, mép cửa sổ, lỗ mở và các khu vực hốc mà không cần phải điều chỉnh vị trí nhiều lần. Độ chính xác định vị cao cũng giúp duy trì khoảng cách an toàn với các bề mặt làm kín và các miếng đệm đã qua gia công.
Bước 2: Lựa chọn chương trình
With the frame clamped, the right program for that casting is called up at the HMI. This matters when one cell runs several lower frame variants with different edge paths, hole layouts or rib patterns.
Chương trình đã chọn xác định trình tự gia công cạnh, góc dao, tốc độ tiến dao, độ linh hoạt của dao và các vùng được bảo vệ. Các đường chạy dao đã lưu giúp duy trì chất lượng cạnh ổn định trong các lô gia công lặp lại.
Bước 3: Xác nhận khu vực được bảo vệ
Trước khi bắt đầu quá trình loại bỏ gờ, hệ thống sẽ xác định những khu vực nào cần được giữ nguyên. Đối với khung dưới của động cơ, các bề mặt cần được bảo vệ thường bao gồm các thanh làm kín, các miếng đệm đã qua gia công, các mặt lắp đặt, các lỗ chính xác và các giao diện lắp ghép.
Bước này rất quan trọng vì nhiều gờ thừa nằm gần các ranh giới tiếp giáp với bề mặt làm kín. Robot cần làm sạch chính phần mép đó đồng thời tránh tiếp xúc với bề mặt làm kín phẳng hoặc khu vực tham chiếu đã được gia công.
Bước 4: Loại bỏ gờ trên cạnh viền dài
Mép viền dài là một trong những khu vực gia công chính trên khung dưới của động cơ. Sau quá trình đúc và làm sạch sơ bộ, dọc theo đường viền ngoài có thể vẫn còn các vết thừa nhẹ, cặn cắt và các mép sắc nhọn.
Một dụng cụ mài gờ linh hoạt có thể di chuyển dọc theo đường viền cạnh dài và tạo ra lực ép tiếp xúc được kiểm soát. Robot loại bỏ các gờ thừa và tạo ra bề mặt cạnh đồng đều hơn mà không làm thay đổi hình dạng tổng thể của chi tiết.
Bước 5: Loại bỏ gờ cạnh bên trong cửa sổ
Các cửa sổ và khe hở bên trong có kích thước lớn tạo ra các đường viền bên trong kéo dài. Những khu vực này dễ bị chạm vào trong quá trình thao tác và cũng có thể ảnh hưởng đến công đoạn chuẩn bị lắp ráp nếu vẫn còn gờ sắc.
Một dụng cụ mài góc linh hoạt có thể bám sát đường viền bên trong của cửa sổ và làm sạch các cạnh thẳng, các góc chuyển tiếp và các đoạn hẹp. So với việc mài góc thủ công, robot có thể duy trì góc dụng cụ ổn định hơn khi xử lý các chi tiết lặp lại trên cửa sổ.
Bước 6: Xử lý mép lỗ khoan
Khung dưới của động cơ có nhiều lỗ nhỏ, lỗ lắp và các khe hở cục bộ. Các gờ thừa xung quanh các chi tiết này có thể cản trở việc lắp bu-lông, quá trình lắp ráp hoặc công tác kiểm tra sau đó.
Driven by the robot, a chamfering tool or spindle hits every hole opening with the same depth and angle, which keeps the bolt pattern uniform and cuts out manual rework.
Bước 7: Hoàn thiện mép viền và mép túi
Các mép gân và các hốc lõm là những vị trí cục bộ mà các gờ nhỏ có thể còn sót lại. Những gờ này thường bị bỏ sót trong quá trình gia công thủ công do các chi tiết này nằm giữa các gân kết cấu hoặc bên trong ranh giới của các hốc.
Một đầu gia công hoàn thiện nhỏ có thể tiếp cận các mép cục bộ này và loại bỏ các gờ thừa. Robot có thể chia khung thành nhiều vùng cục bộ và gia công các mép của thanh giằng và hốc với tư thế ổn định.
Bước 8: Kiểm soát mép liền kề khi hàn kín
Một số cạnh nằm gần các đường viền hàn hoặc các bề mặt phẳng đã qua gia công. Những khu vực này đòi hỏi việc kiểm soát đường chạy dao phải cẩn thận hơn so với các cạnh ngoài thông thường, bởi vì dao cắt không được làm xước hoặc làm tròn quá mức bề mặt chức năng.
Robot sử dụng phương pháp điều khiển hướng dao cụ và các vùng không mài để chỉ loại bỏ gờ ở rìa. Điều này giúp duy trì tính toàn vẹn của bề mặt làm kín đồng thời loại bỏ các cạnh sắc và các gờ nhỏ xung quanh.
Bước 9: Kiểm tra chất lượng
Sau khi thực hiện quá trình mài góc bằng robot, các nhân viên vận hành sẽ kiểm tra các cạnh viền, các cửa sổ bên trong, các lỗ khoan, các cạnh gân, ranh giới các hốc và các khu vực liền kề với lớp bịt kín. Quá trình kiểm tra này nhằm xác nhận rằng các cạnh sắc nhọn đã được loại bỏ và các bề mặt được bảo vệ vẫn sạch sẽ và không bị hư hại.

Việc kiểm tra bằng mắt thường có thể được kết hợp với kiểm tra bằng tay, sử dụng thước đo cạnh mẫu hoặc kiểm tra bằng camera tùy theo yêu cầu sản xuất. Kết quả kiểm tra cũng có thể hỗ trợ việc tối ưu hóa lộ trình gia công và kiểm soát tuổi thọ dụng cụ.
Bước 10: Dỡ hàng và vệ sinh
Sau khi kiểm tra, khung dưới của động cơ được dỡ xuống và chuyển sang công đoạn tiếp theo. Cần loại bỏ các mảnh vụn nhôm và bụi bẩn khỏi các lỗ, hốc, khe hở và các khu vực gân.
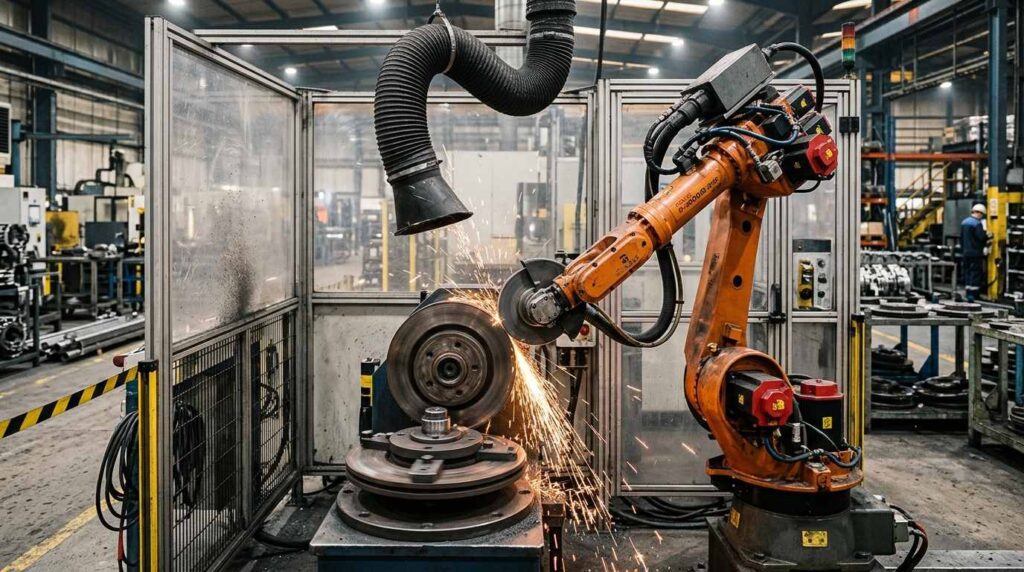
Để mài góc cạnh nhôm, nên sử dụng buồng robot kín có hệ thống thu gom mạt kim loại và bụi. Điều này giúp giảm thiểu các hạt bụi lơ lửng, nâng cao mức độ sạch sẽ và giảm thiểu nguy cơ người vận hành phải thực hiện công việc mài góc cạnh thủ công lặp đi lặp lại.
Những khó khăn trong gia công và các giải pháp
| Thử thách | Nguyên nhân | Giải pháp robot |
|---|---|---|
| Tính nhất quán của cạnh chu vi dài | Thân khung lớn tạo ra các đường viền dài | Loại bỏ gờ theo cạnh được lập trình sẵn |
| Các góc nhọn bên trong cửa sổ | Các khe hở lớn khiến các gờ thừa bám lại dọc theo các đường viền bên trong | Đường đi dao tuân thủ xung quanh các thanh định hình cửa sổ |
| Sự biến thiên ở mép lỗ | Nhiều lỗ nhỏ đòi hỏi phải xử lý mép nhiều lần | Chương trình gia công vát cạnh hoặc loại bỏ gờ trục chính |
| Bảo vệ khu vực làm kín | Các gờ cạnh có thể nằm gần các bề mặt làm kín | Các vùng không tiếp xúc và góc dụng cụ được kiểm soát |
| Mũi khoan dạng xương sườn và dạng túi | Các chi tiết kết cấu cục bộ tạo ra các gờ nhám ẩn | Dụng cụ hoàn thiện nhỏ và các vùng cục bộ được phân chia |
| Rủi ro khi gia công loại bỏ gờ thừa trên nhôm | Nhôm mềm có thể bị trầy xước hoặc bị bo tròn quá mức | Áp suất được kiểm soát và độ linh hoạt phù hợp của dụng cụ |
Khó khăn 1: Duy trì chất lượng cạnh dài ổn định
Khung dưới của động cơ có các cạnh bao quanh dài, rất khó để mài nhẵn đều bằng tay. Việc gia công thủ công có thể khiến một số đoạn vẫn còn sắc nhọn trong khi các khu vực khác lại bị mài tròn quá mức.
Giải pháp là sử dụng đường đi theo cạnh được lập trình sẵn kết hợp với dụng cụ mài góc linh hoạt. Robot duy trì sự tiếp xúc ổn định của dụng cụ dọc theo đường viền dài, giúp cải thiện độ đồng đều của các cạnh trên toàn bộ khung.
Khó khăn 2: Loại bỏ gờ cạnh bên trong cửa sổ
Các lỗ cắt lớn và cửa sổ tạo ra các đường viền bên trong với các đoạn thẳng, góc và các đoạn chuyển tiếp hẹp. Nếu người vận hành không thể duy trì góc dao ổn định, các gờ thừa xung quanh các khu vực này có thể vẫn còn lại.
Giải pháp là sử dụng một đường mài gọt tuân thủ xung quanh từng thanh định hình cửa sổ. Robot di chuyển theo đường viền bên trong và loại bỏ các cạnh sắc nhọn với lực ép được kiểm soát.
Mức độ khó 3: Điều trị lỗ hổng tái phát
Chi tiết này có nhiều lỗ nhỏ và khe lắp. Mỗi lỗ đều cần được xử lý mép một cách đồng nhất, nhưng việc vát mép thủ công có thể không đồng đều giữa các vị trí khác nhau.
Giải pháp là sử dụng dụng cụ vát cạnh hoặc trục mài gờ với các chu trình lặp lại của robot. Robot tiếp cận từng lỗ với cùng một góc và độ sâu, giúp nâng cao độ lặp lại.
Khó khăn 4: Loại bỏ gờ gần các ranh giới niêm phong
Một số gờ thừa nằm gần các thanh làm kín, ranh giới của miếng đệm hoặc các bề mặt gia công. Những khu vực này rất nhạy cảm vì các vết xước hoặc việc loại bỏ quá mức có thể ảnh hưởng đến hiệu suất làm kín hoặc lắp ráp.
Giải pháp là xác định các bề mặt làm kín là các vùng được bảo vệ và kiểm soát tư thế của dụng cụ gần các ranh giới mép. Robot sẽ loại bỏ các gờ thừa ở mép mà không chạm vào bề mặt làm kín chức năng.
Mức độ khó 5: Loại bỏ gờ và gờ lồi cục bộ
Các gờ và khe hở tạo ra những vị trí cạnh nhỏ rất dễ bị bỏ sót trong quá trình mài gờ thủ công. Những vết gờ còn sót lại này có thể trông không đáng kể nhưng lại có thể ảnh hưởng đến chất lượng xử lý và khâu kiểm tra cuối cùng.
Giải pháp là sử dụng một dụng cụ hoàn thiện nhỏ và chia các chi tiết cục bộ thành các vùng gia công riêng biệt. Robot gia công từng mép gân và ranh giới hốc với tư thế lặp lại và lực tiếp xúc được kiểm soát.
Application Scenario
Scenario Background
Picture a casting line feeding aluminum engine lower frames into a manual finishing bench: workers walk each part around its long perimeter edges, internal windows, small holes, rib edges and pocket boundaries, knocking down sharp edges, light flash and burrs by hand.
As monthly output rises, that workflow gets harder to keep uniform: long edges stay sharp in places, and sealing-adjacent zones pick up tool marks. Plants in this position usually move the work to a robotic edge deburring cell to lock in edge consistency, ease the manual burden and protect functional surfaces.
Những thách thức kỹ thuật
The part brings long outer contours, large internal windows, dozens of small holes, reinforced ribs and local pocket features. Most defects are not heavy residues but repeated small burrs and sharp edges spread across many edge locations.
Edge consistency is the crux. The process must clean long and local edges while avoiding over-rounding, excessive removal or scratches near sealing surfaces and machined interfaces.
Giải pháp
For this duty, the cell pairs a six-axis industrial robot with a dedicated lower-frame fixture and an edge-focused tool set: a flexible deburring tool for the long perimeter, a compliant tool for internal windows, a chamfering tool for small holes and a small finishing head for ribs and pocket edges.
Sealing surfaces, machined pads, mounting faces and precision holes sit inside no-touch zones, so the robot only works the edge boundaries with controlled tool angle and contact pressure. Chip and dust extraction inside the enclosure keeps the finishing area clean.
| Mặt hàng | Cấu hình |
|---|---|
| Chi tiết gia công | Khung dưới động cơ bằng hợp kim nhôm |
| Kích thước tiêu chuẩn | Khoảng 450–700 × 250–450 × 80–180 mm, tùy theo mẫu |
| Quy trình chính | Cắt gọt cạnh bằng robot |
| Quy trình có sự hỗ trợ | Làm tròn các cạnh, Loại bỏ hiện tượng nhấp nháy ánh sáng, Làm sạch bề mặt cục bộ |
| Robot | Robot công nghiệp sáu trục |
| Dụng cụ | Dụng cụ mài góc linh hoạt, dụng cụ mài góc tuân thủ, dụng cụ vát cạnh, đầu hoàn thiện nhỏ |
| Lịch thi đấu | Dụng cụ cố định khung dưới động cơ chuyên dụng |
| Chiến lược bảo vệ | Các bề mặt làm kín được bảo vệ, các miếng đệm đã qua gia công, các mặt lắp đặt và các lỗ chính xác |
| Kiểm soát bụi | Buồng kín có bộ thu mạt nhôm và bụi |
Kết quả triển khai
The robotic cell took over repetitive edge deburring work on long perimeter contours, internal windows, small holes, rib edges, pocket boundaries and sealing-adjacent edges. People on the line move to loading, unloading, inspection and tool maintenance; the repetitive deburring burden falls away and batch results even out.
Quy trình tập trung vào các cạnh cũng giúp giảm thiểu rủi ro gia công quá mức. Thay vì dựa vào cảm giác thủ công, robot đã di chuyển theo các đường dẫn cạnh đã được lưu sẵn với lực ép được kiểm soát, giúp duy trì tình trạng các cạnh đồng đều hơn trên toàn bộ khung dưới của động cơ.
| Khu vực kết quả | Sự cải thiện |
|---|---|
| Chất lượng cạnh viền | Điều kiện cạnh đồng nhất hơn dọc theo các đường viền ngoài dài |
| Loại bỏ gờ cạnh cửa sổ | Việc dọn dẹp ổn định xung quanh các lỗ hổng lớn bên trong |
| Xử lý mép lỗ | Loại bỏ gờ lặp lại xung quanh các lỗ nhỏ và các khe lắp đặt |
| Bảo vệ khu vực làm kín | Giảm nguy cơ trầy xước ở khu vực gần các bề mặt được làm kín và các bề mặt gia công |
| Làm sạch các khe và túi | Giảm thiểu các gờ thừa bị bỏ sót trong các đặc điểm cấu trúc cục bộ |
| Tính nhất quán của cạnh | Việc bo tròn các cạnh ổn định hơn qua các lô sản xuất lặp lại |
| Giảm nhân công | Giảm khối lượng công việc mài gọt cạnh thủ công lặp đi lặp lại |
| Sự ổn định trong sản xuất | Các chương trình đã lưu dành cho các mẫu khung dưới động cơ lặp lại |
| Môi trường hội thảo | Khu vực hoàn thiện sạch sẽ hơn với hệ thống thu gom mạt nhôm kín |
Thông tin cần thiết cho đề xuất dự án mài bằng robot
Để đề xuất một tế bào gia công loại bỏ gờ cạnh bằng robot phù hợp cho khung dưới động cơ bằng hợp kim nhôm của quý khách, chúng tôi thường cần bản vẽ chi tiết, loại vật liệu, trọng lượng đúc, hình ảnh các gờ, vết thừa hoặc cạnh sắc, các khu vực cần loại bỏ gờ cạnh, các bề mặt cần bảo vệ (bề mặt bịt kín hoặc đã qua gia công), thời gian chu kỳ gia công loại bỏ gờ cạnh thủ công hiện tại và sản lượng hàng năm.
Our engineers use these inputs to weigh fixture design, robot reach, tool choice, chip extraction layout and overall feasibility. For aluminum alloy engine lower frames, it is especially important to identify which edges require deburring and which sealing surfaces, machined pads or precision holes must be protected during robotic processing.
Câu hỏi thường gặp
Q1: Is this workpiece an engine lower frame?
Yes. The part described here is an aluminum alloy engine lower frame, with a broad frame body, long perimeter edges, internal windows, small holes, ribs and pocket boundaries.
Q2: Why is robotic edge deburring suitable for this workpiece?
Việc mài góc cạnh bằng robot là phương pháp phù hợp vì chi tiết có nhiều đặc điểm cạnh dài và cục bộ lặp đi lặp lại. Robot có thể di chuyển theo các đường dẫn cạnh đã được lập trình với lực ép được kiểm soát, giúp nâng cao tính nhất quán so với việc mài góc cạnh thủ công.
Q3: What areas can the robot deburr on an engine lower frame?
Robot có thể loại bỏ gờ trên các cạnh viền dài, cạnh bên trong của cửa sổ, các lỗ nhỏ, cạnh của gân, ranh giới của hốc, các vùng cắt cục bộ và các khu vực cạnh liền kề với vùng bịt kín. Phạm vi gia công chính xác cần được xác nhận dựa trên bản vẽ và tình trạng phân bố gờ thực tế.
Q4: Does this part need heavy grinding or polishing?
Trong hầu hết các trường hợp, bộ phận này không cần mài mạnh hay đánh bóng trang trí. Yêu cầu chính là loại bỏ gờ sắc, bo tròn mép, loại bỏ nhẹ các phần thừa và làm sạch cục bộ.
Q5: How are sealing surfaces protected during edge deburring?
Các bề mặt làm kín được bảo vệ thông qua việc định vị thiết bị kẹp, lập kế hoạch đường đi của robot và các vùng cấm chạm trong chương trình. Robot chỉ gia công phần rìa gần đó đồng thời tránh tiếp xúc với bề mặt làm kín hoặc miếng đệm đã được gia công.
Q6: Can one robotic cell handle similar lower frame models?
Đúng vậy. Một tế bào robot thường có thể gia công các mẫu khung dưới động cơ bằng hợp kim nhôm tương tự nhau, miễn là giá kẹp, khoảng cách tiếp cận dụng cụ và phạm vi hoạt động của robot được thiết kế để phù hợp với sự đa dạng của các chi tiết. Có thể lưu các chương trình gia công cạnh khác nhau cho các mẫu hoặc mã chi tiết khác nhau.
Kết luận
Aluminum alloy engine lower frames have long perimeter edges, internal windows, small holes, ribs, pockets and sealing-adjacent contours, making manual edge deburring difficult to standardize. A robotic edge deburring solution helps manufacturers remove sharp edges, burrs and light flash while improving edge consistency and protecting key functional surfaces. For a heavier transmission-side casting in the same family, see our large aluminum alloy engine gear housing deburring and grinding solution.
Nếu quy trình sản xuất khung dưới của động cơ của quý vị vẫn còn phụ thuộc vào việc mài gọt viền thủ công, làm sạch mép cửa sổ hoặc xử lý mép lỗ, Liên hệ với chúng tôi for a customized robotic solution. More casting-specific references are collected under Ô tô & Xe điện, and the hardware behind them is listed in Thiết bị.